
Visninger: 0 Forfatter: HUADONG Udgivelsestid: 26-09-2026 Oprindelse: HUADONG Sport
Fabrikskvalitetskontrol for præfabrikerede løbebaner bør forbinde indgående materialer, produktionsindstillinger og færdigrullede resultater til identificerbare partier. Tykkelse, udseende og trækegenskaber afslører hver især en del af billedet. Pålidelig indkøb undersøger også prøveudtagning, sporbarhed og processen for håndtering af afvigende materiale. Målet er ensartede leverede ruller, der matcher den godkendte konstruktion, med registreringer, der forbliver nyttige efter installationen.
Nøgleord: præfabrikeret banekvalitetskontrol, test af gummibanefabrik, løbebanetykkelse, sporbarhed af gummibatch, inspektion af sportsoverflader
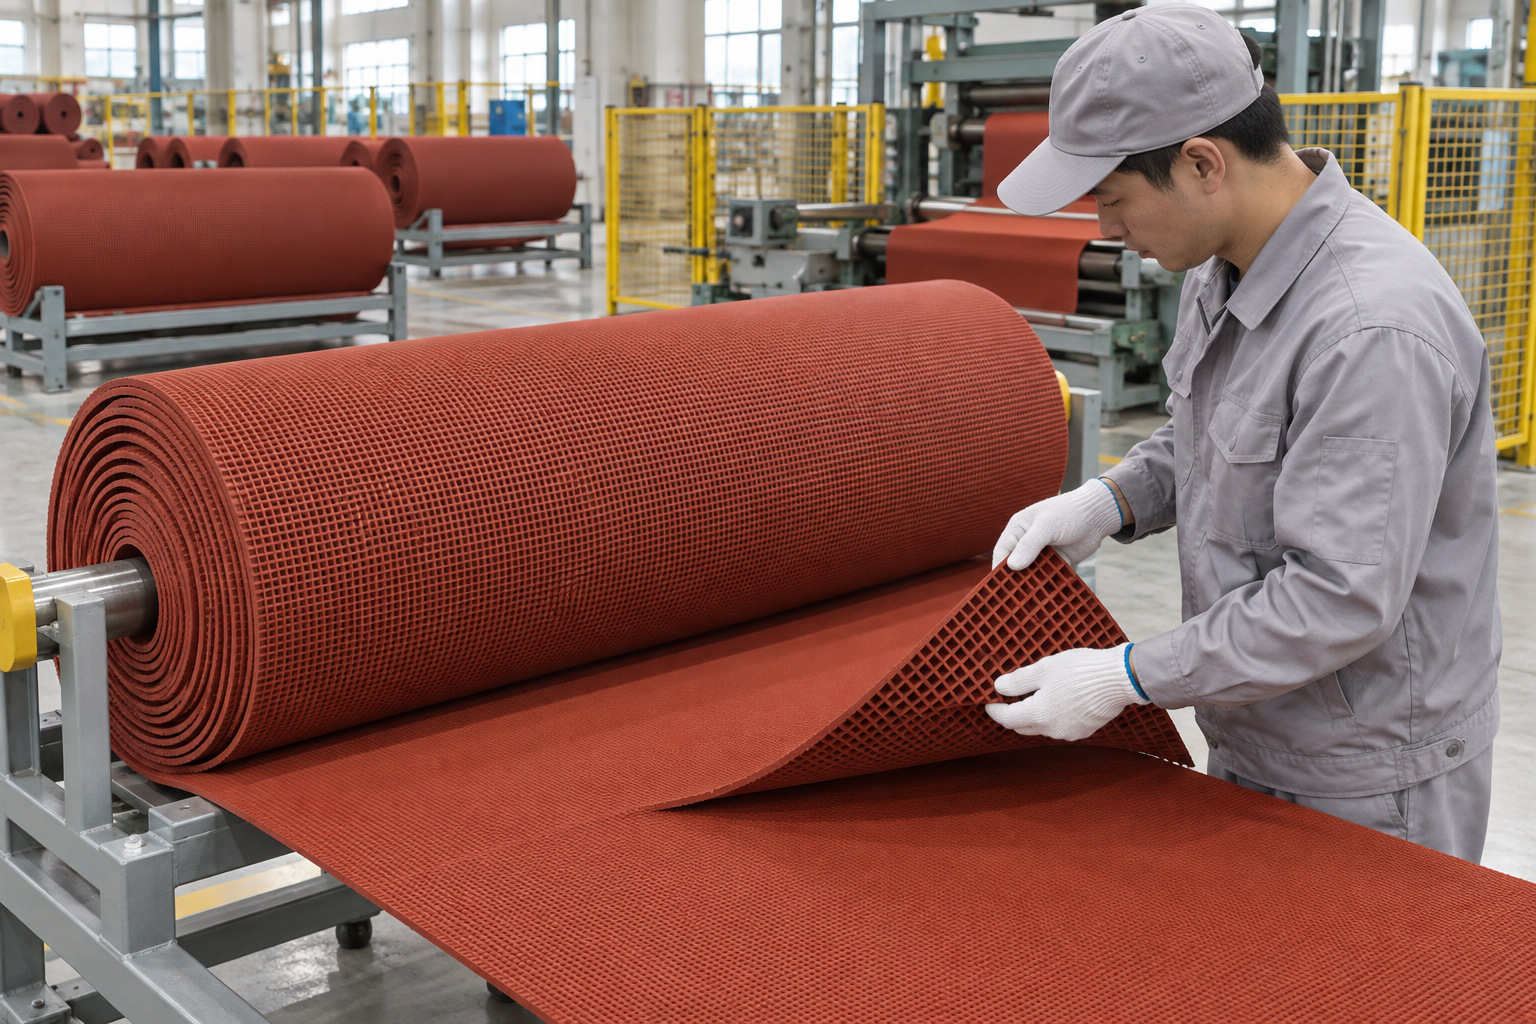
Figur 1. Præfabrikerede gummibaneruller arrangeret i et fabriksinspektionsområde. AI-genereret teknisk illustration.
En kvalitetsplan begynder med en kontrolleret specifikation. Identificer model, nominelle dimensioner, lagkonstruktion, farve, bagsideprofil og relevante krav til ydeevne. Registrer testmetoderne og acceptable tolerancer. Uden denne baseline kan inspektion producere mange målinger uden en klar frigivelsesbeslutning.
Adskil rutinemæssig batchkontrol fra designvalidering og tredjepartscertificering. En fabrik kan verificere dimensioner ofte, mens de udfører nogle præstationsvurderinger på en anden tidsplan. Prøveudtagningsplanen bør forklare denne sondring. Et certifikat for én produktkonfiguration bør ikke bruges som bevis for en udokumenteret variation i tykkelse eller konstruktion.
Indgående polymer, fyldstoffer, pigmenter og forarbejdningsadditiver skal kunne identificeres og håndteres i forhold til formuleringens krav. Ændringer i råvarer skal evalueres, fordi de kan påvirke forarbejdnings- og færdige egenskaber, selv når den nominelle produktbeskrivelse forbliver uændret.
Produktionsjournaler skal forbinde sammensætningsforberedelse med formning, prægning, vulkanisering og efterbehandling. Relevante variabler kan omfatte blandingssekvens, temperaturer, linjehastighed og hærdningsbetingelser. Formålet er ikke at videregive en fortrolig opskrift til enhver kunde. Det er at opretholde tilstrækkelig kontrolleret information til at undersøge variation og reproducere et godkendt produkt.
En enkelt tykkelsesaflæsning kan ikke repræsentere et langt ark. Brug et prøveudtagningsmønster, der dækker bredden og valgte positioner langs længden, med målingstryk og placering defineret. Registrer effekten af overfladeprægning og bagsidehulrum på den valgte metode.
Tjek også brugbar bredde, længde, kanttilstand og firkantethed. Små dimensionsforskelle kan komplicere skæring på stedet og sømjustering. Evaluer materialet efter den konditionering, der er specificeret ved metoden, således at resultater fra nyligt forarbejdet gummi ikke sammenlignes tilfældigt med fuldt konditionerede prøver.
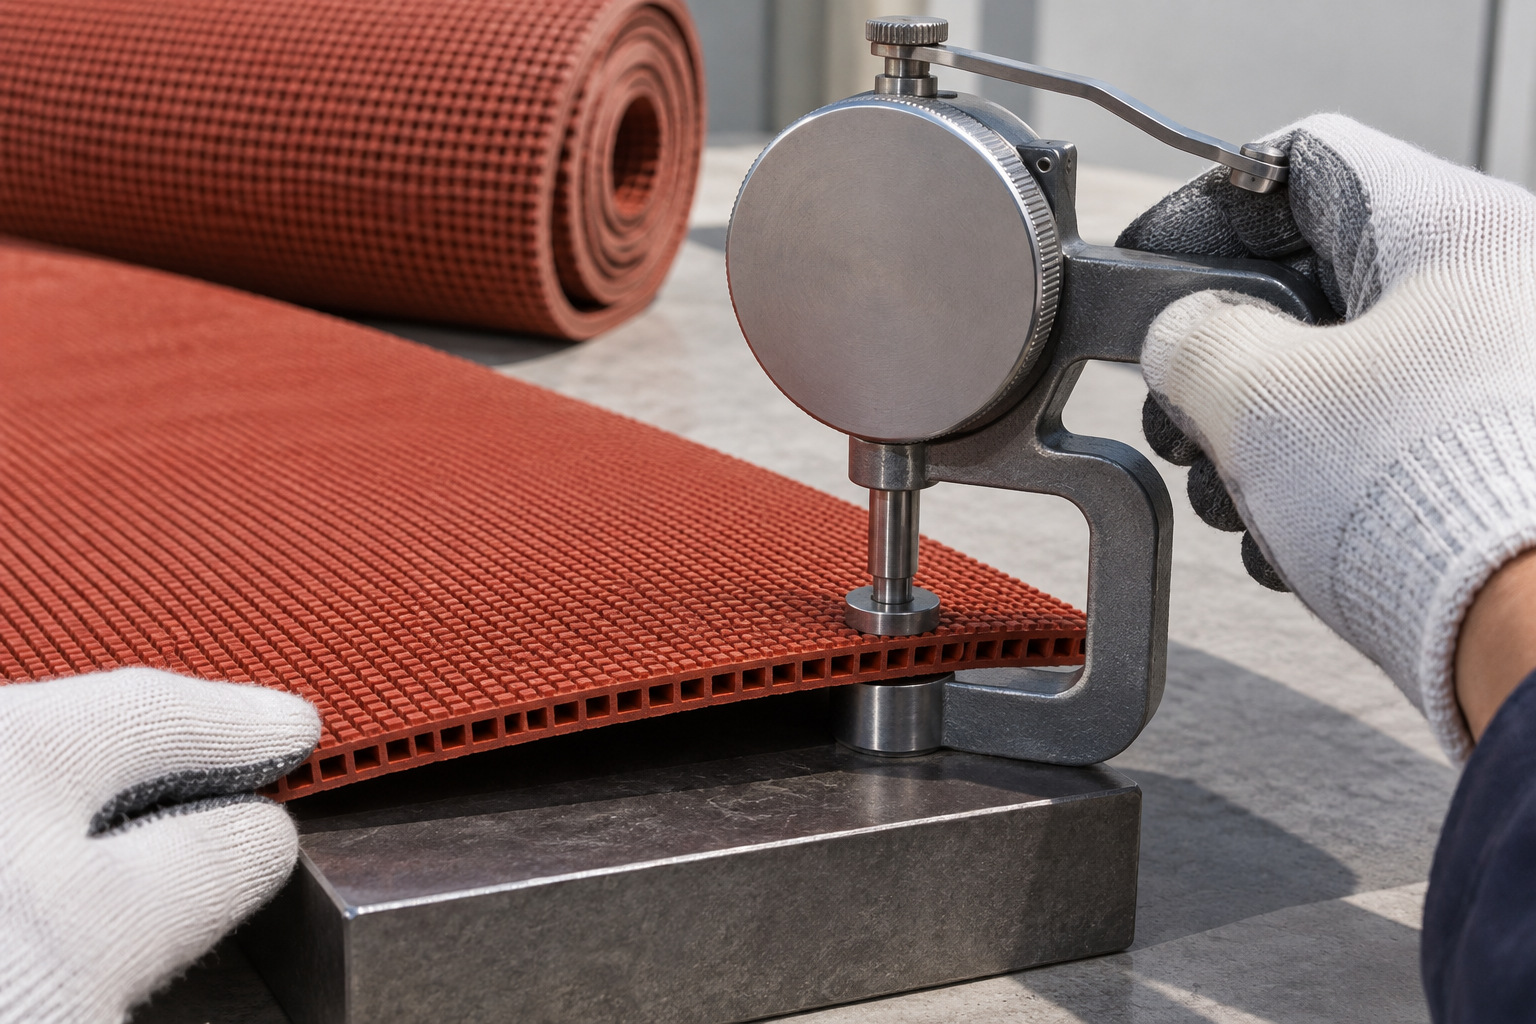
Figur 2. Tykkelsesmåler, der kontrollerer en præfabrikeret gummibaneprøve på en flad understøtning. AI-genereret teknisk illustration.
| kontrolpunkt | Hvad skal undersøges | Optegnelse, der skal forblive tilgængelig |
|---|---|---|
| Indgående materialer | Identitet og aftalte egenskaber | Leverandørparti og acceptrekord |
| Sammensat præparation | Konsistens og procesoverholdelse | Sammensatte batch- og produktionsindstillinger |
| Arkdannelse | Tykkelsesprofil og overfladetekstur | Prøvetagningspositioner og dimensionelle resultater |
| Færdig gummi | Relevante mekaniske egenskaber | Metode, konditionering og testresultat |
| Udseende | Farve, prægning og synlige fejl | Godkendt prøve- og inspektionsresultat |
| Rullefrigivelse | Emballage, identitet og overensstemmelse | Rulleidentifikation knyttet til produktionspartiet |
Hyppigheden af hver kontrol bør afspejle produktionsrisikoen og den gældende kvalitetsaftale. At angive en test er ikke det samme som at demonstrere, at den udføres på hver rulle.
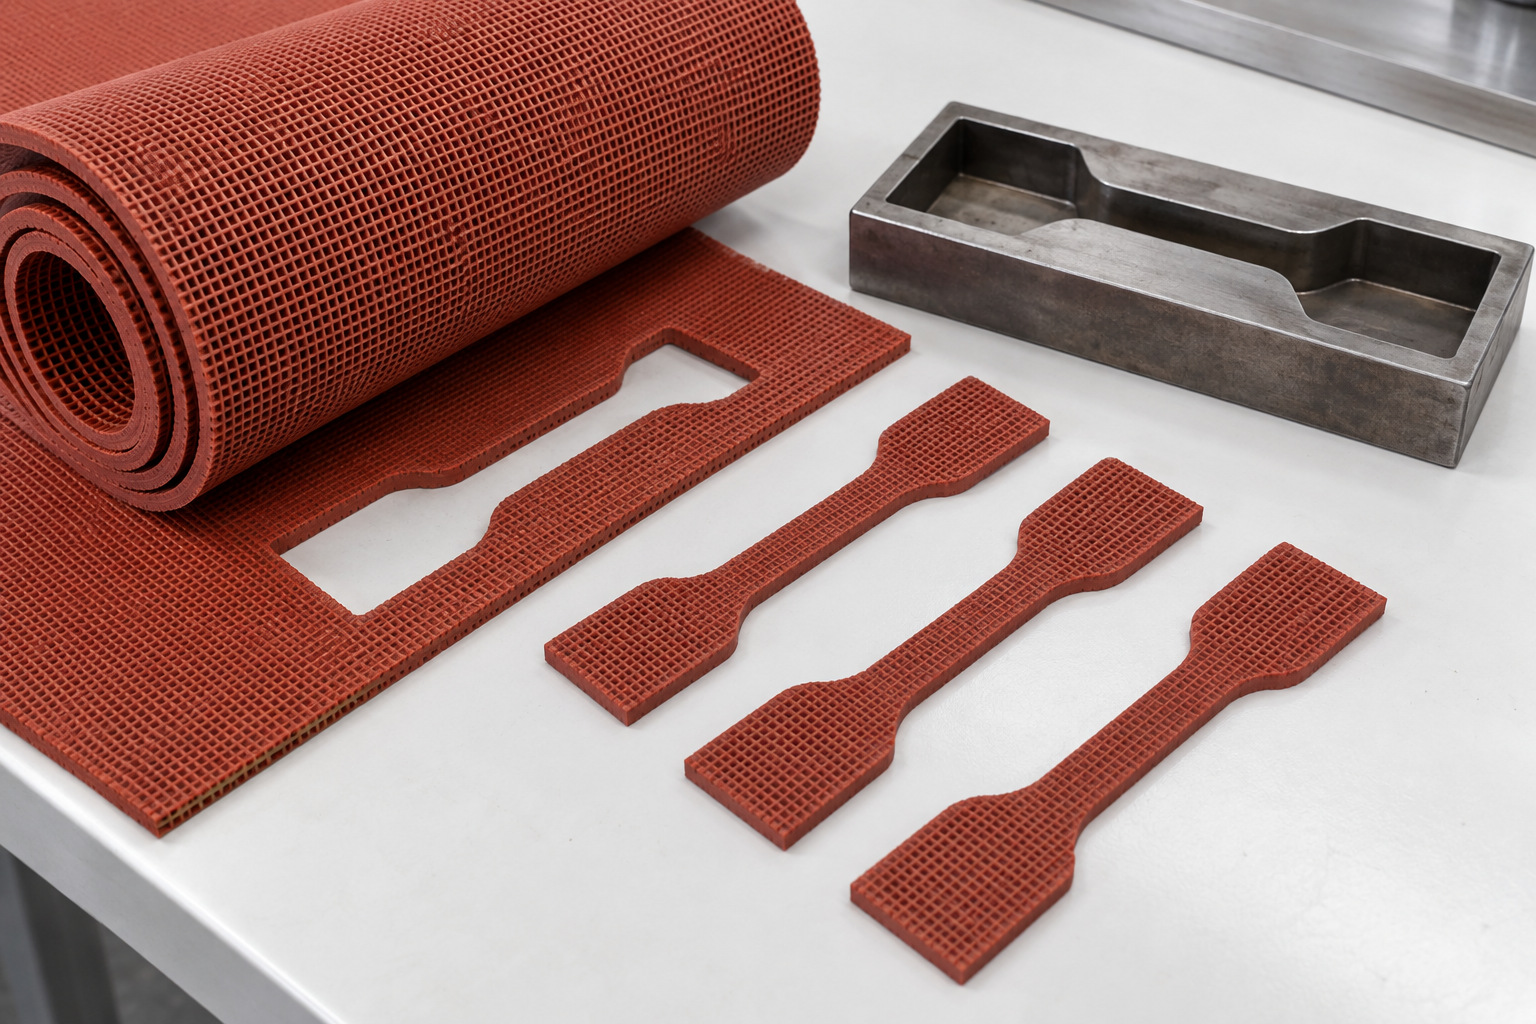
Figur 3. Udstansede gummitrækprøver forberedt ved siden af en stålskærematrice. AI-genereret teknisk illustration.
ASTM D412 dækker spændingstest af vulkaniseret gummi og termoplastiske elastomerer. En rapport skal identificere prøven og den anvendte procedure. Lagspecifikke prøver og helarksprøver kan repræsentere forskellige aspekter af ydeevne, især hvor undersiden omfatter støbte hulrum.
Hårdhedsaflæsninger kan hjælpe med at overvåge konsistensen, men de afhænger af den valgte skala, prøveunderstøttelse og målemetode. Behandl ikke hårdhed som en erstatning for dynamisk test af sportsoverflader. Når indkøb kræver stødabsorbering, deformation eller friktionsresultater, indhent rapporter for den foreslåede konfiguration under de relevante projekttestmetoder.
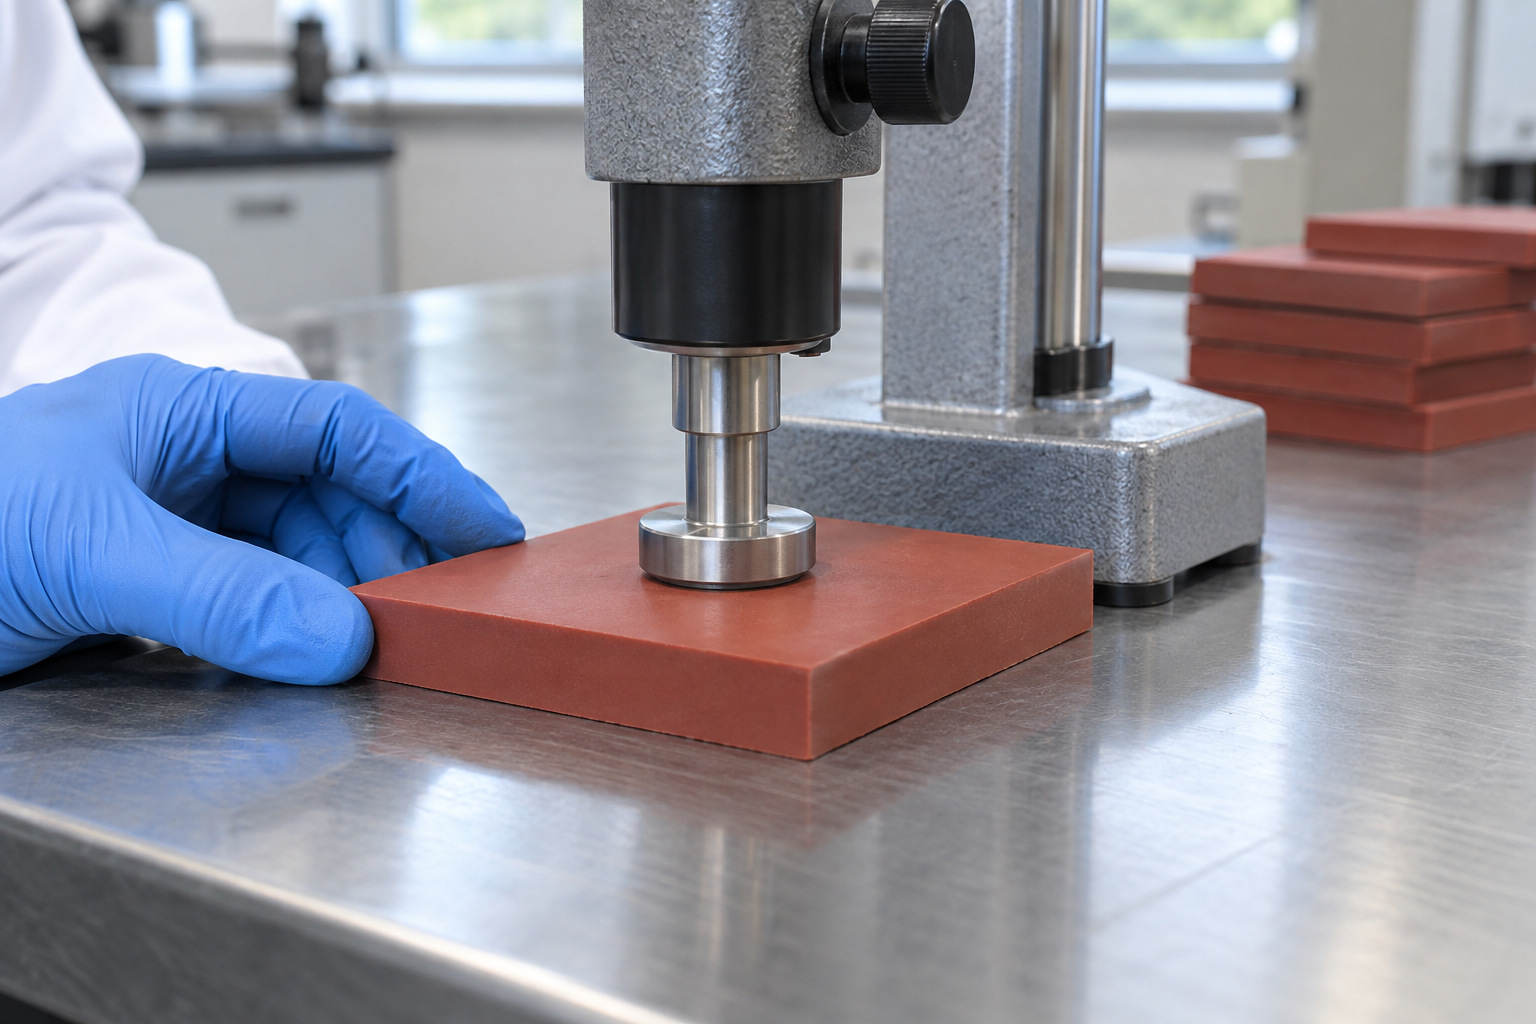
Figur 4. Bænkmonteret durometer placeret vinkelret på en flad gummiprøve. AI-genereret teknisk illustration.
Hver forsendelse skal give installatøren mulighed for at forbinde leverede ruller med det relevante produktionsparti. Vedligehold foreningen, når emballage fjernes. Et as-built rullekort kan senere forbinde en specifik sporplacering til dens oprindelige materialeregistrering.
Beholdte prøver er nyttige, når deres identitet, opbevaringsbetingelser og opbevaringsperiode er kontrolleret. Hvis en senere reklamation vedrører farve, slitage eller en søm, kan undersøgelsen sammenligne det installerede materiale med en bevaret prøve og de originale godkendelsesprotokoller. Isoler ikke-overensstemmende lager og dokumenter dispositionen i stedet for at blande det med frigivet produkt.
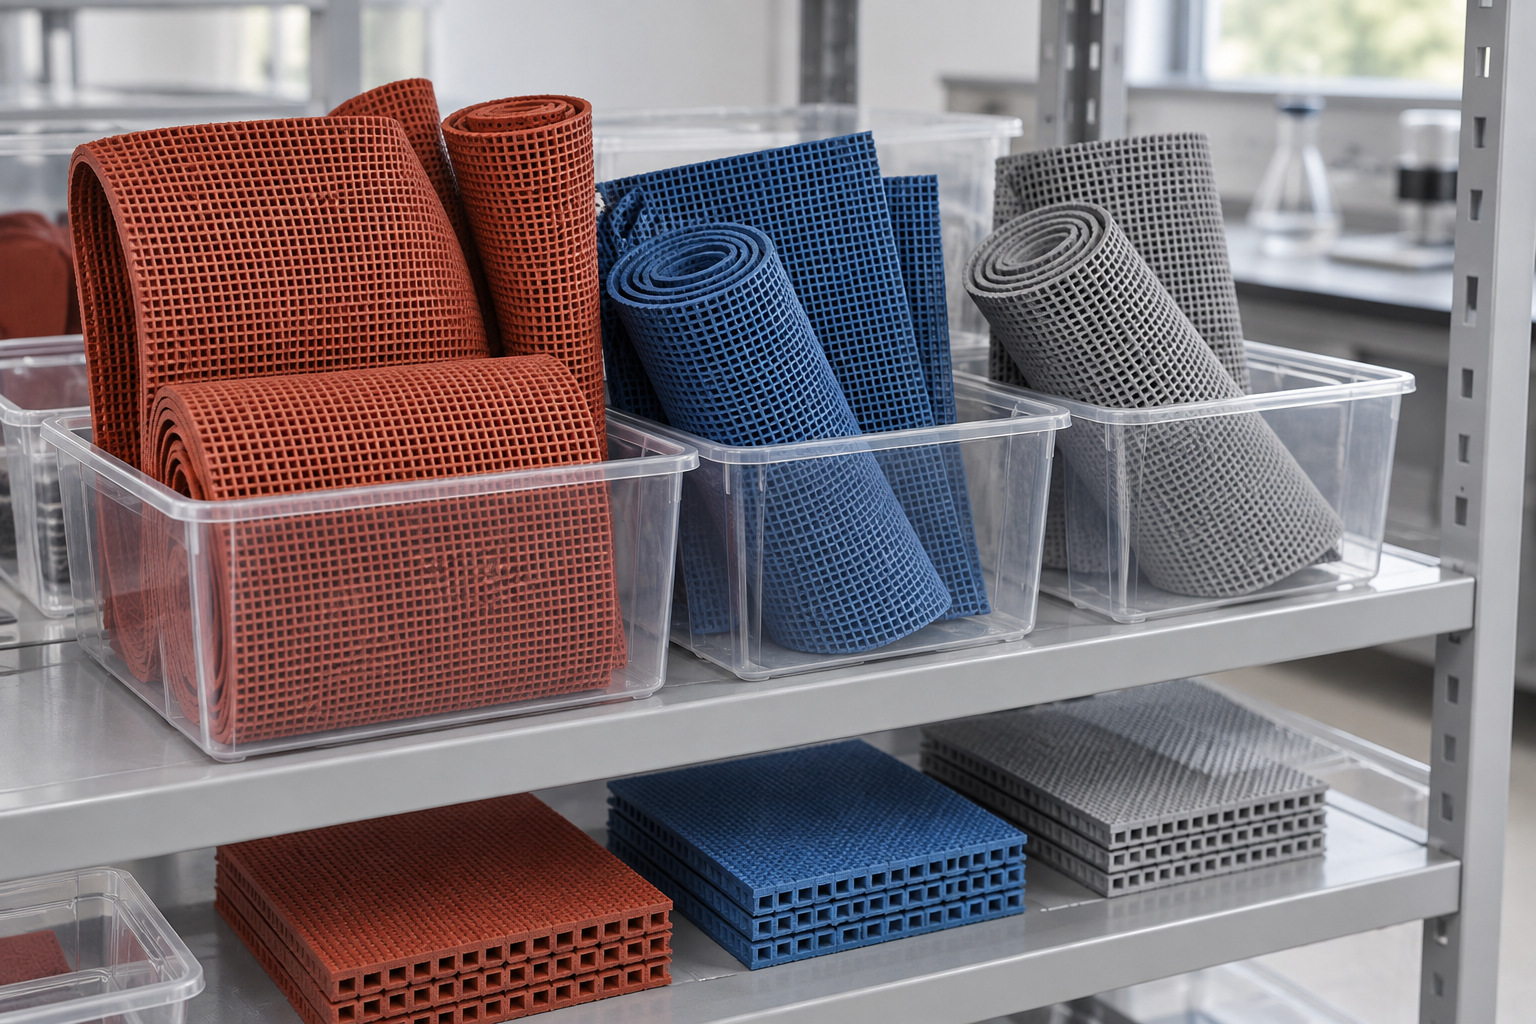
Figur 5. Beholdte gummisporprøver organiseret i almindelige gennemsigtige opbevaringsbeholdere. AI-genereret teknisk illustration.
For en GODER præfabrikerede løbebane , anmod om den aktuelle specifikation, repræsentativ prøve og gældende kvalitetsrekorder sammen med tilbuddet. Identificer projektets krav til eftersyn og sporbarhed inden bestilling. En klar aftale hjælper kunden, producenten og installatøren med at skelne produktgodkendelse, forsendelsesaccept og endelig facilitetstest.
1. Skal hver rulle modtage hver laboratorietest?
Ikke nødvendigvis. En dokumenteret prøveudtagningsplan bør definere rutinekontrol og periodisk validering. Den passende frekvens afhænger af processen, risikoen og kontraktlige krav.
2. Erstatter et produktcertifikat batchinspektion?
Nej. Produktcertificering og produktionskonsistens tjener forskellige formål. Leveret materiale skal stadig identificeres og accepteres i forhold til den godkendte specifikation.
3. Hvorfor kan to tykkelsesmålinger være forskellige?
Måleplacering, tryk, prægning, bagsideprofil og prøvekonditionering kan påvirke aflæsningerne. Aftal metoden og sammenlign tilsvarende måleforhold.
4. Hvad skal en fabrikstestrapport identificere?
Som minimum produktet og batchen, relevante prøvedetaljer, metode, betingelser, målte resultater og acceptbeslutning. Yderligere information afhænger af testen og kontrakten.
5. Hvordan hjælper sporbarhed en facilitetsejer?
Det gør undersøgelserne mere fokuserede. Et defekt sted kan forbindes med en rulle, produktionsparti, forsendelse og installationsområde i stedet for at behandle hele anlægget som én uidentificeret overflade.


