
Vistas: 0 Autor: HUADONG Hora de publicación: 2026-09-26 Origen: Deportes HUADONG
El control de calidad en fábrica para pistas de rodadura prefabricadas debe conectar los materiales entrantes, los entornos de producción y los resultados del rollo terminado con lotes identificables. El espesor, la apariencia y las propiedades de tracción revelan cada uno parte de la imagen. Las adquisiciones confiables también examinan el muestreo, la trazabilidad y el proceso para manejar el material no conforme. El objetivo es que los rollos se entreguen de manera consistente y que coincidan con la construcción aprobada, con registros que sigan siendo útiles después de la instalación.
Palabras clave: control de calidad de pistas prefabricadas, pruebas en fábrica de pistas de caucho, espesor de pistas de carrera, trazabilidad de lotes de caucho, inspección de superficies deportivas
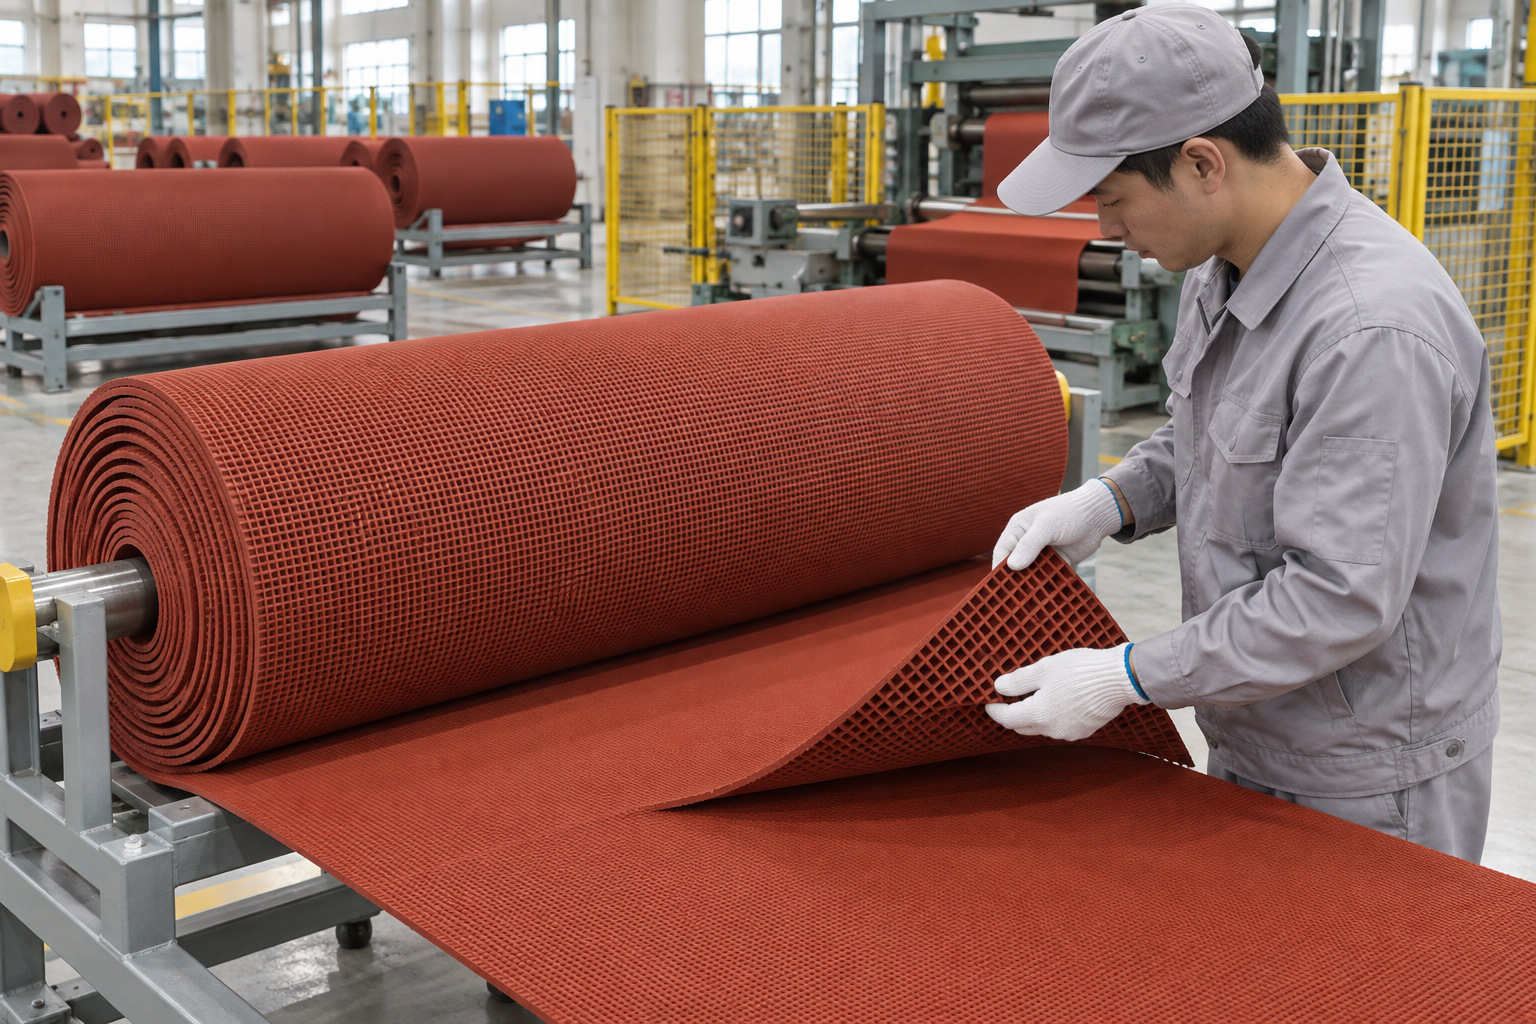
Figura 1. Rodillos de oruga de caucho prefabricados dispuestos en el área de inspección de una fábrica. Ilustración técnica generada por IA.
Un plan de calidad comienza con una especificación controlada. Identifique el modelo, las dimensiones nominales, la construcción de la capa, el color, el perfil de respaldo y los requisitos de rendimiento relevantes. Registre los métodos de prueba y las tolerancias aceptables. Sin esa línea de base, la inspección puede producir muchas mediciones sin una decisión clara de liberación.
Separe las comprobaciones de lotes de rutina de la validación del diseño y la certificación de terceros. Una fábrica puede verificar las dimensiones con frecuencia mientras realiza algunas evaluaciones de desempeño en un cronograma diferente. El plan de muestreo debe explicar esa distinción. Un certificado para una configuración de producto no debe usarse como evidencia de una variación no documentada en espesor o construcción.
Los polímeros, cargas, pigmentos y aditivos de procesamiento entrantes deben ser identificables y gestionados según los requisitos de la formulación. Los cambios en las materias primas necesitan evaluación porque pueden afectar el procesamiento y las propiedades de acabado incluso cuando la descripción nominal del producto permanece sin cambios.
Los registros de producción deben conectar la preparación del compuesto con el conformado, el estampado, la vulcanización y el acabado. Las variables relevantes pueden incluir secuencia de mezclado, temperaturas, velocidad de línea y condiciones de curado. El objetivo no es revelar una receta confidencial a cada cliente. Es mantener suficiente información controlada para investigar variaciones y reproducir un producto aprobado.
Una sola lectura de espesor no puede representar una hoja larga. Utilice un patrón de muestreo que cubra el ancho y las posiciones seleccionadas a lo largo del largo, con la presión de medición y la ubicación definidas. Registre el efecto del relieve de la superficie y las cavidades de respaldo en el método elegido.
Compruebe también el ancho, el largo, el estado del borde y la cuadratura utilizables. Pequeñas diferencias dimensionales pueden complicar el corte del sitio y la alineación de la costura. Evalúe el material después del acondicionamiento especificado por el método para que los resultados del caucho procesado recientemente no se comparen casualmente con muestras completamente acondicionadas.
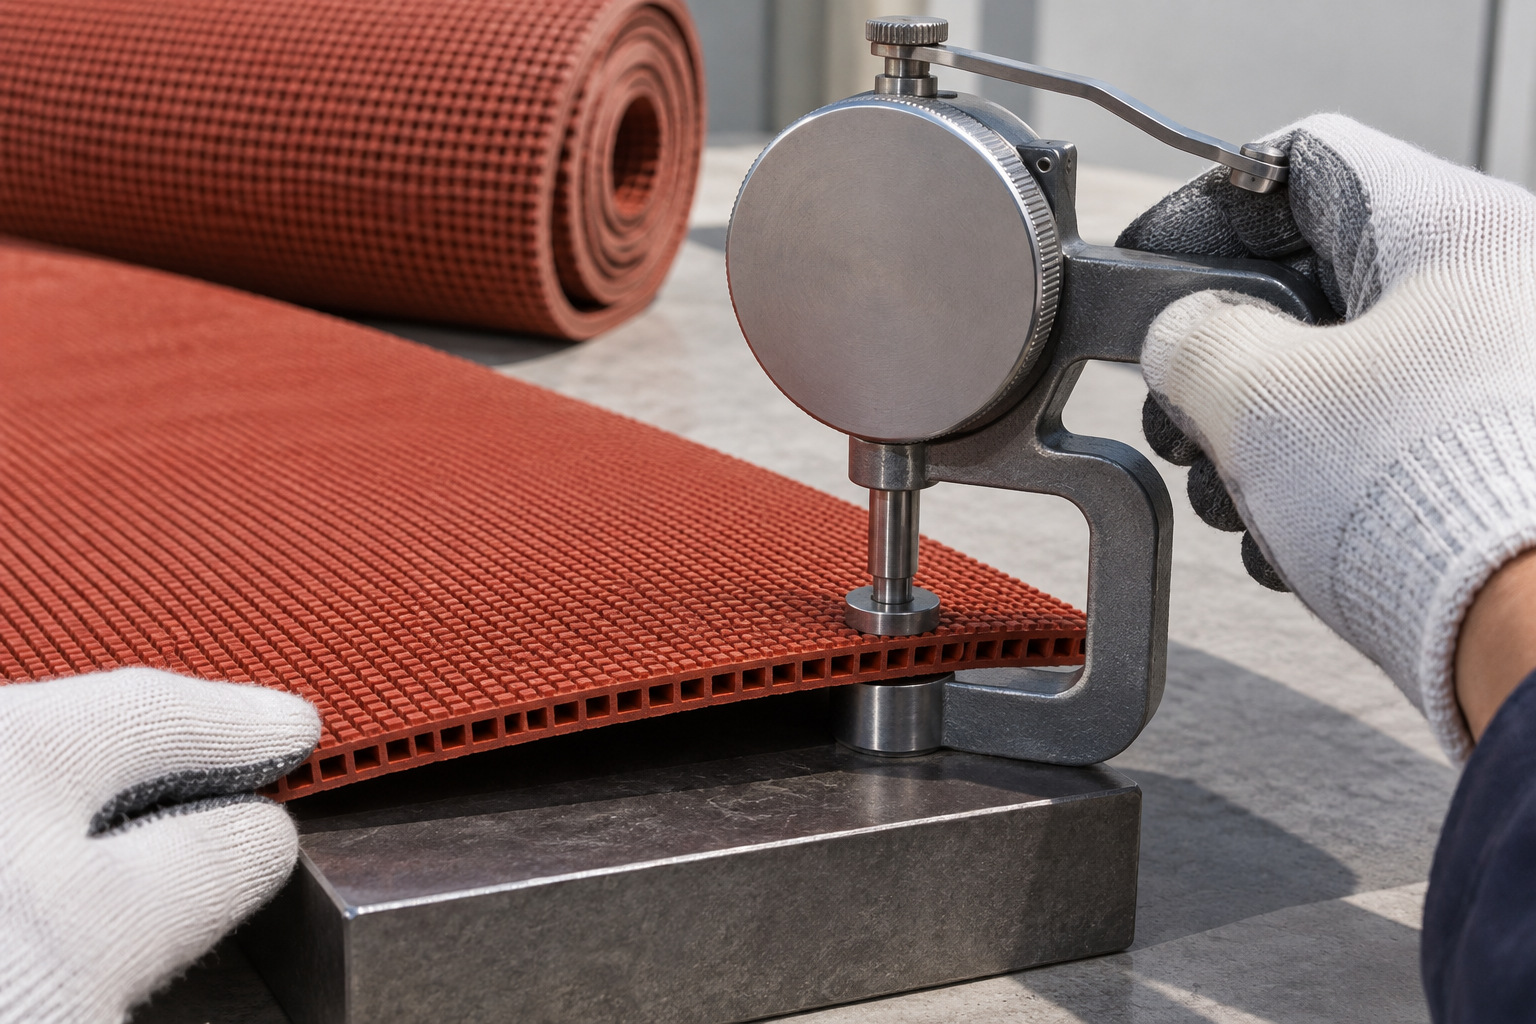
Figura 2. Medidor de espesor comprobando una muestra de oruga de caucho prefabricada sobre un soporte plano. Ilustración técnica generada por IA.
| Punto de control | Qué examinar | Registro que debe permanecer disponible |
|---|---|---|
| Materiales entrantes | Identidad y propiedades pactadas | Lote del proveedor y registro de aceptación. |
| Preparación compuesta | Coherencia y cumplimiento de procesos | Configuraciones de producción y lotes compuestos |
| Formación de láminas | Perfil de espesor y textura superficial. | Posiciones de muestreo y resultados dimensionales. |
| Goma terminada | Propiedades mecánicas relevantes | Método, acondicionamiento y resultado de la prueba. |
| Apariencia | Color, relieve y defectos visibles. | Muestra aprobada y resultado de la inspección. |
| liberación de rollo | Embalaje, identidad y conformidad | Identificación de rollos vinculados al lote de producción. |
La frecuencia de cada control debe reflejar el riesgo de producción y el acuerdo de calidad aplicable. No es lo mismo enumerar una prueba que demostrar que se realiza en cada tirada.
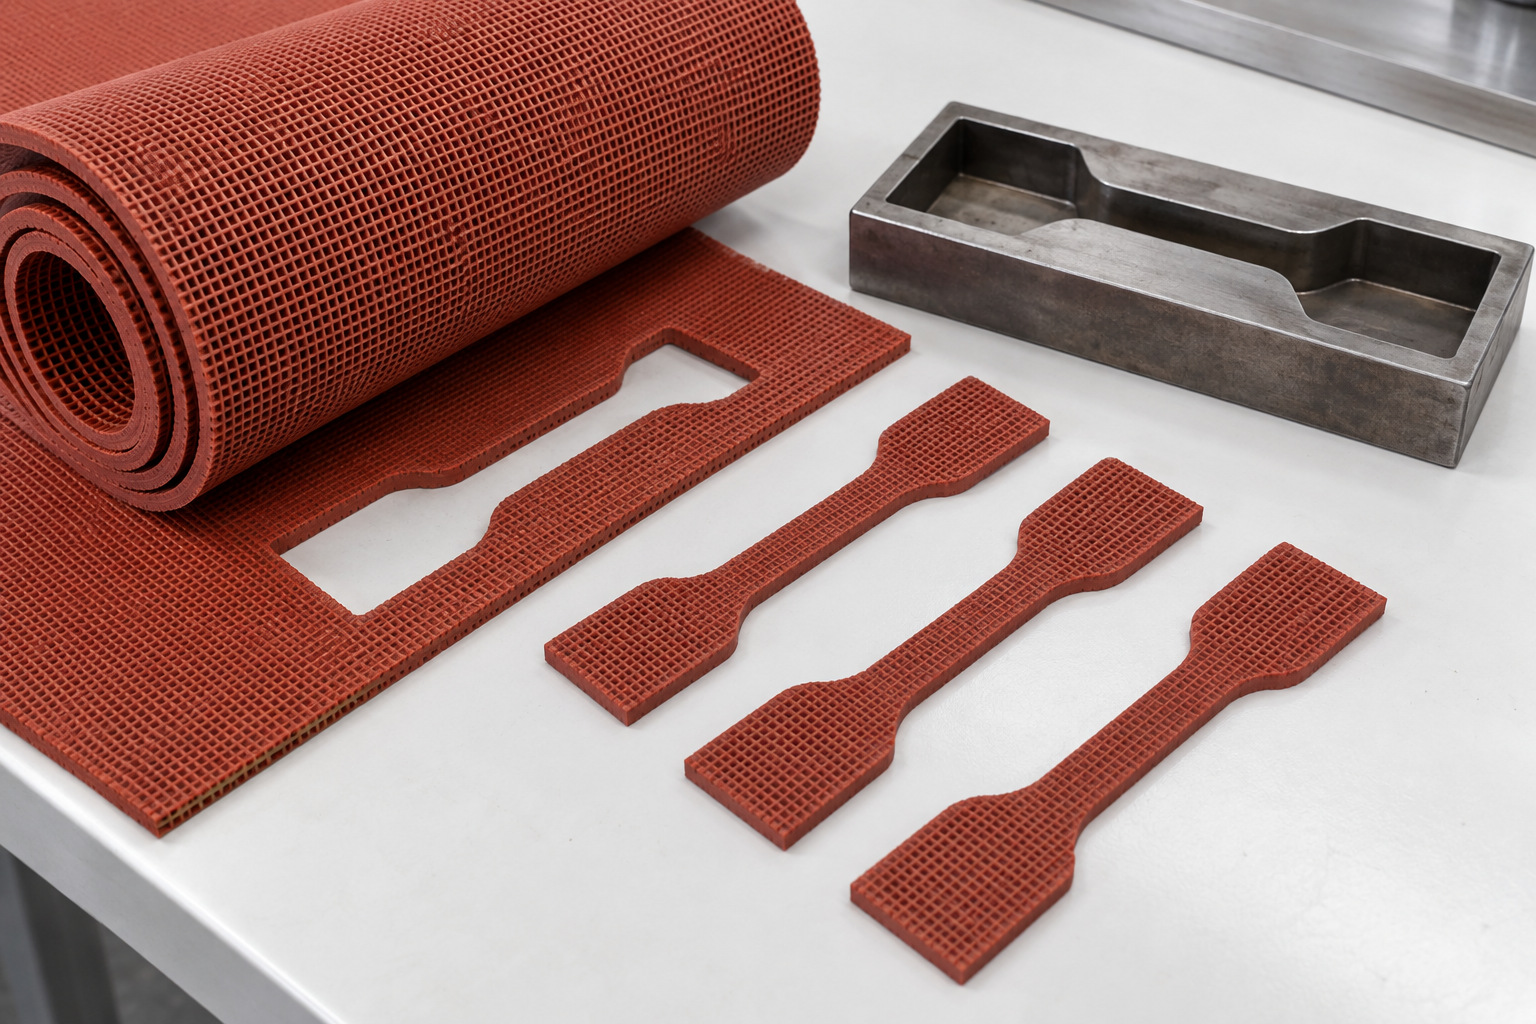
Figura 3. Muestras de tracción de caucho troqueladas preparadas junto a un troquel de corte de acero. Ilustración técnica generada por IA.
ASTM D412 cubre las pruebas de tensión de caucho vulcanizado y elastómeros termoplásticos. Un informe debe identificar la muestra y el procedimiento utilizado. Las muestras de capas específicas y las muestras de láminas completas pueden representar diferentes aspectos del rendimiento, particularmente cuando la parte inferior incluye cavidades moldeadas.
Las lecturas de dureza pueden ayudar a controlar la consistencia, pero dependen de la escala seleccionada, el soporte de la muestra y el método de medición. No trate la dureza como un sustituto de las pruebas dinámicas de superficies deportivas. Cuando la adquisición requiera resultados de absorción de impactos, deformación o fricción, obtenga informes para la configuración propuesta según los métodos de prueba pertinentes del proyecto.
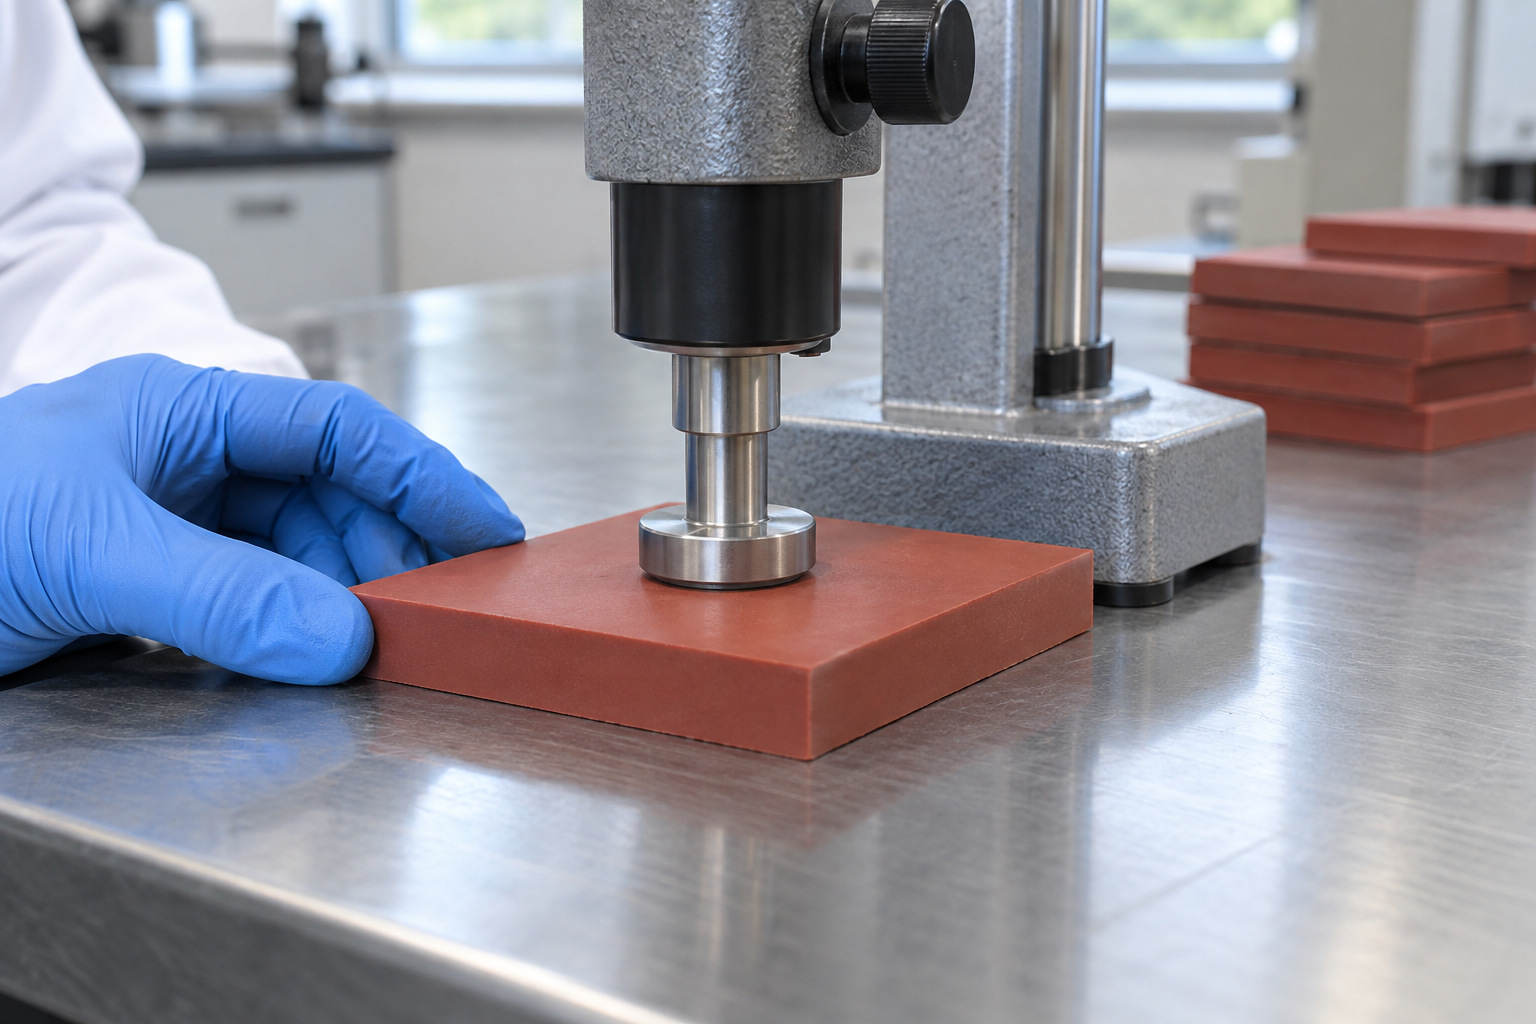
Figura 4. Durómetro de banco colocado perpendicular a una muestra de prueba de caucho plana. Ilustración técnica generada por IA.
Cada envío debe permitir al instalador conectar los rollos entregados con el lote de producción correspondiente. Mantener la asociación cuando se retire el embalaje. Un mapa en rollo conforme a construcción puede posteriormente conectar una ubicación de pista específica con su registro de material original.
Las muestras retenidas son útiles cuando se controlan su identidad, condiciones de almacenamiento y período de retención. Si una queja posterior se refiere al color, el desgaste o una costura, la investigación puede comparar el material instalado con una muestra conservada y los registros de aceptación originales. Aísle el stock no conforme y documente la disposición en lugar de mezclarlo con el producto liberado.
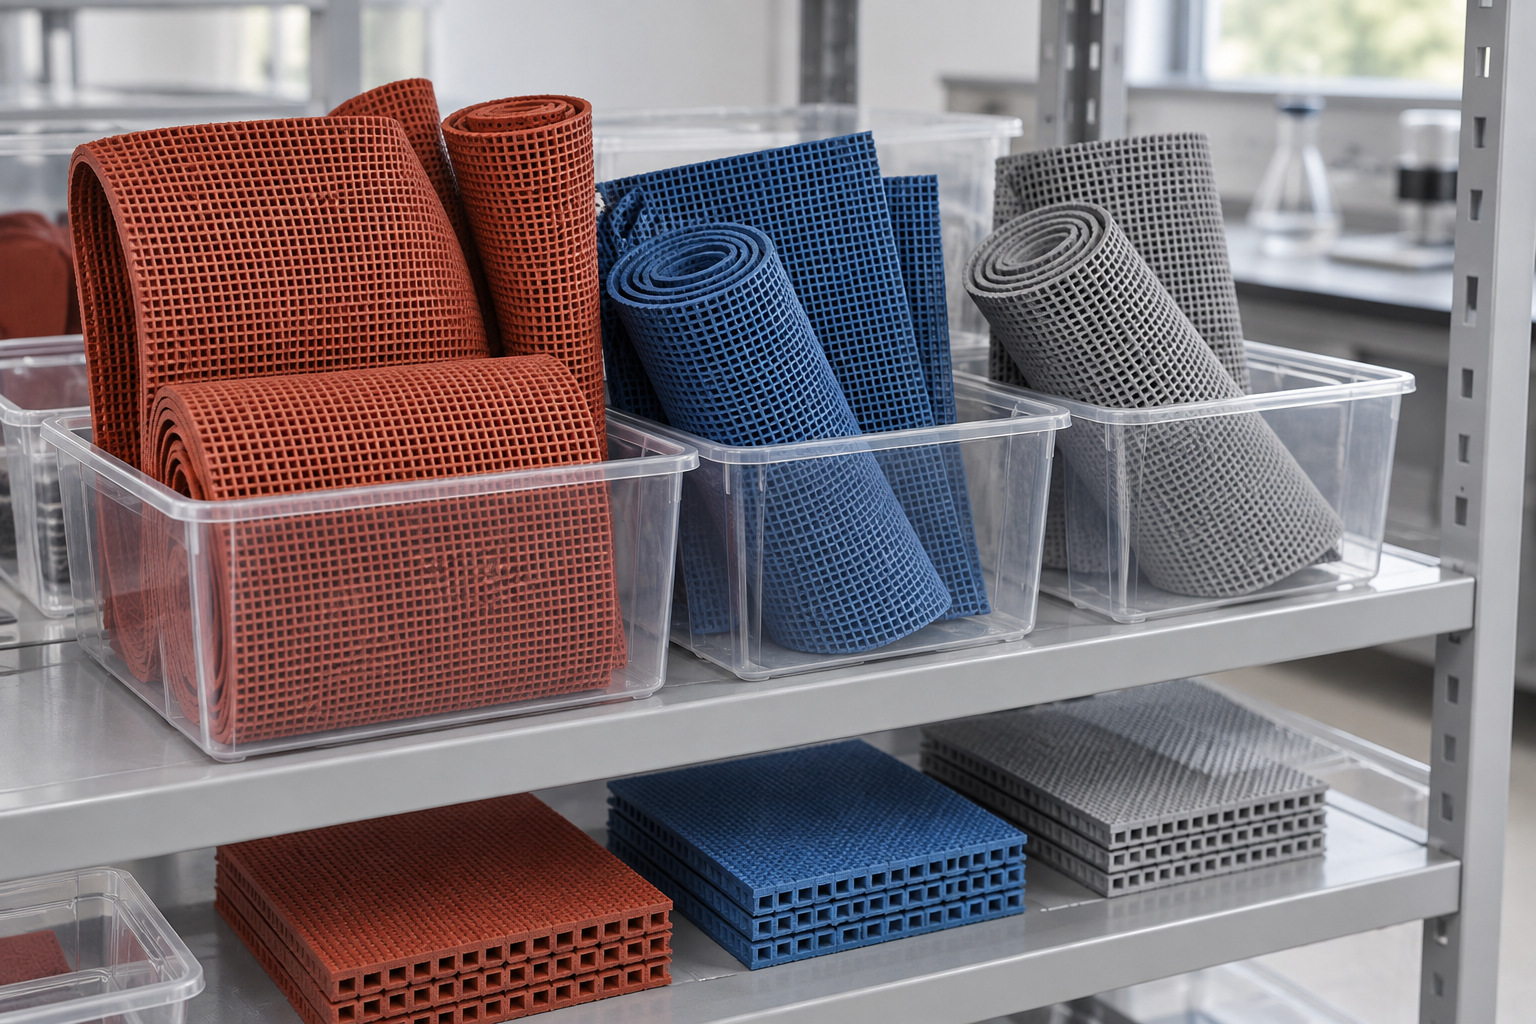
Figura 5. Muestras de orugas de caucho retenidas organizadas en contenedores de almacenamiento transparentes y sencillos. Ilustración técnica generada por IA.
por un Pista de atletismo prefabricada GODER , solicite la especificación actual, muestra representativa y registros de calidad aplicables con la cotización. Identifique los requisitos de inspección y trazabilidad del proyecto antes de realizar el pedido. Un acuerdo claro ayuda al cliente, al fabricante y al instalador a distinguir la aprobación del producto, la aceptación del envío y las pruebas finales en las instalaciones.
1. ¿Cada rollo debe someterse a todas las pruebas de laboratorio?
No necesariamente. Un plan de muestreo documentado debe definir controles de rutina y validaciones periódicas. La frecuencia adecuada depende del proceso, el riesgo y los requisitos contractuales.
2. ¿Un certificado de producto reemplaza la inspección de lotes?
No. La certificación de productos y la consistencia de la producción tienen propósitos diferentes. El material entregado aún necesita identificación y aceptación según la especificación aprobada.
3. ¿Por qué pueden diferir dos medidas de espesor?
La ubicación de la medición, la presión, el relieve, el perfil de respaldo y el acondicionamiento de la muestra pueden afectar las lecturas. Acordar el método y comparar condiciones de medición equivalentes.
4. ¿Qué debe identificar un informe de prueba de fábrica?
Como mínimo, el producto y el lote, los detalles relevantes de la muestra, el método, las condiciones, los resultados medidos y la decisión de aceptación. La información adicional depende de la prueba y el contrato.
5. ¿Cómo ayuda la trazabilidad al propietario de una instalación?
Hace que las investigaciones estén más enfocadas. La ubicación de un defecto se puede conectar a un rollo, lote de producción, área de envío e instalación en lugar de tratar toda la instalación como una superficie no identificada.


