
Vaatamised: 0 Autor: HUADONG Avaldamise aeg: 2026-09-26 Päritolu: HUADONGI sport
Kokkupandavate jooksuradade tehase kvaliteedikontroll peaks ühendama sissetulevad materjalid, tootmisseaded ja valmisrulli tulemused tuvastatavate partiidega. Paksus, välimus ja tõmbeomadused paljastavad osa pildist. Usaldusväärne hange uurib ka proovide võtmist, jälgitavust ja mittevastava materjali käitlemise protsessi. Eesmärk on järjepidevalt tarnitud rullid, mis vastavad heakskiidetud konstruktsioonile, kusjuures kirjed jäävad pärast paigaldamist kasulikuks.
Märksõnad: kokkupandavate radade kvaliteedikontroll, kummiraja tehase testimine, jooksuraja paksus, kummipartii jälgitavus, spordipinna kontroll
Joonis 1. Valmistatud kummist roomikurullid, mis on paigutatud tehase ülevaatusalasse. AI loodud tehniline illustratsioon.
Kvaliteediplaan algab kontrollitud spetsifikatsiooniga. Tuvastage mudel, nimimõõtmed, kihi ehitus, värv, alusprofiil ja asjakohased jõudlusnõuded. Märkige üles katsemeetodid ja lubatud hälbed. Ilma selle lähtetasemeta võib kontroll anda palju mõõtmisi ilma selge vabastamisotsuseta.
Eraldage rutiinsed partiikontrollid disaini valideerimisest ja kolmanda osapoole sertifitseerimisest. Tehas võib mõõtmeid sageli kontrollida, viies läbi mõne muu ajakava alusel toimivuse hindamise. Proovivõtukava peaks seda eristamist selgitama. Ühe tootekonfiguratsiooni sertifikaati ei tohiks kasutada dokumentideta paksuse või konstruktsiooni erinevuse tõendina.
Sissetulevad polümeerid, täiteained, pigmendid ja töötlemislisandid peavad olema identifitseeritavad ja neid tuleb töödelda vastavalt koostise nõuetele. Tooraine muudatused vajavad hindamist, kuna need võivad mõjutada töötlemis- ja valmisomadusi isegi siis, kui toote nimikirjeldus jääb muutumatuks.
Tootmisdokumendid peaksid ühendama segu valmistamise vormimise, reljeeftrükkimise, vulkaniseerimise ja viimistlemisega. Asjakohased muutujad võivad hõlmata segamisjärjestust, temperatuure, liini kiirust ja kõvenemistingimusi. Eesmärk ei ole avaldada igale kliendile konfidentsiaalset retsepti. See on piisava kontrollitud teabe säilitamine variatsioonide uurimiseks ja heakskiidetud toote reprodutseerimiseks.
Üks paksuse näit ei saa kujutada pikka lehte. Kasutage proovivõtumustrit, mis katab laiuse ja valitud positsioonid kogu pikkuses, kusjuures mõõtmisrõhk ja -koht on määratletud. Salvestage pinna reljeeftrükkimise ja tugiõõnsuste mõju valitud meetodile.
Kontrollige ka kasutatavat laiust, pikkust, servade seisukorda ja ruudukujulisust. Väikesed mõõtmete erinevused võivad raskendada saidi lõikamist ja õmbluste joondamist. Hinda materjali pärast meetodiga määratud konditsioneerimist, et hiljuti töödeldud kummist saadud tulemusi ei võrreldaks juhuslikult täielikult konditsioneeritud proovidega.
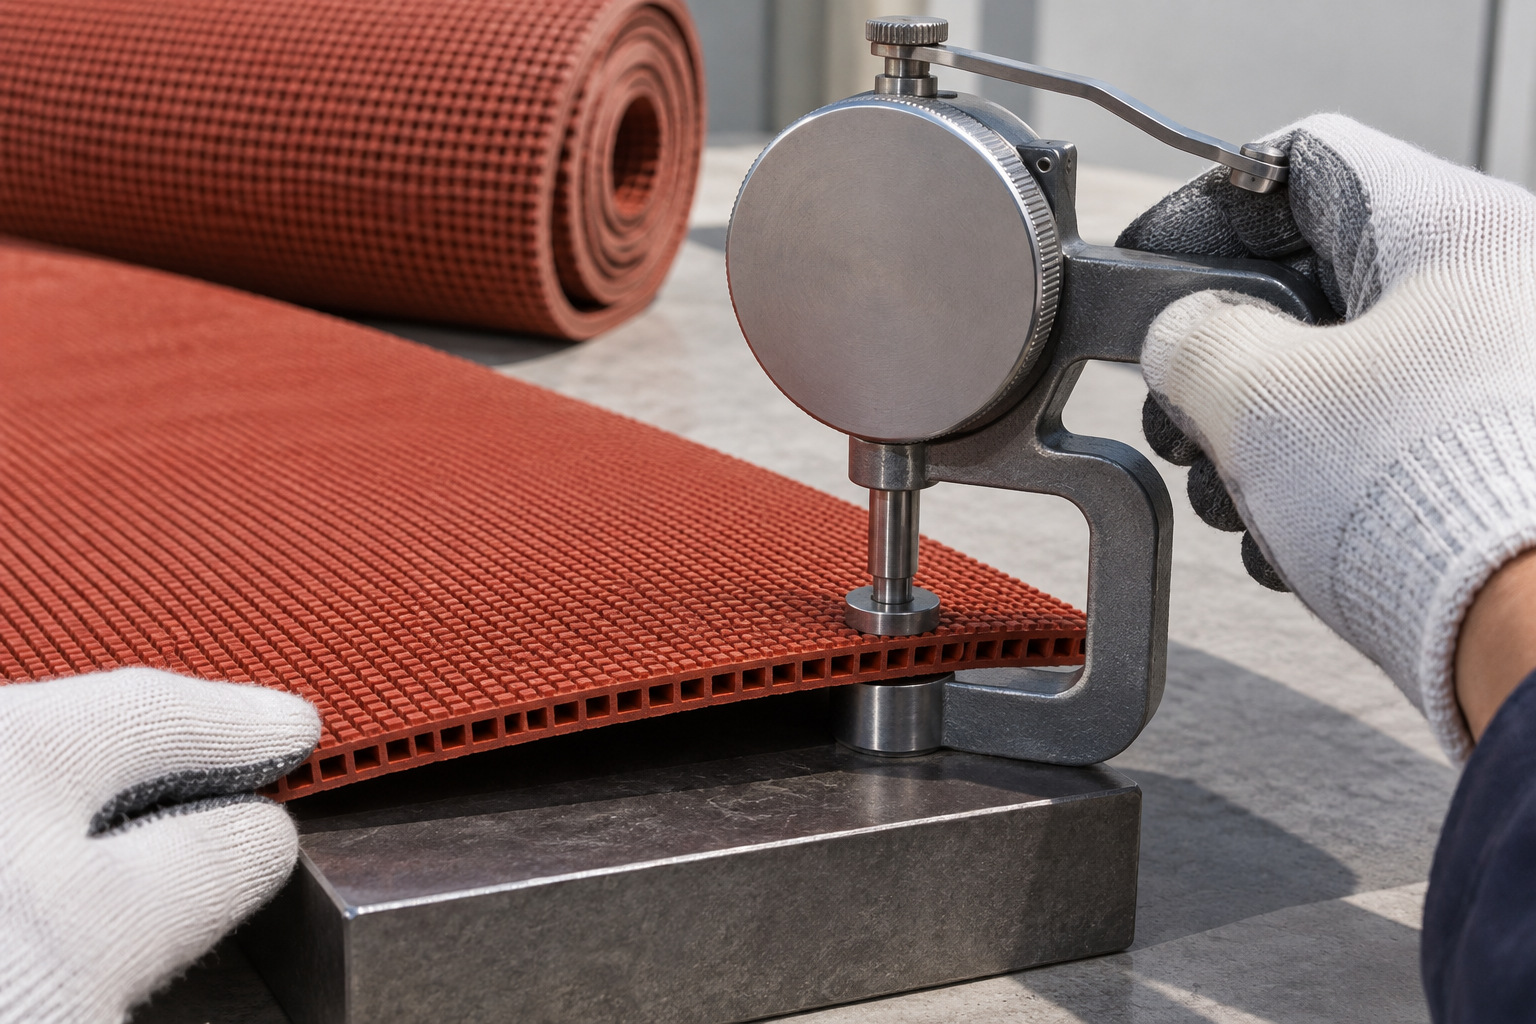
Joonis 2. Paksusmõõtur, mis kontrollib eelnevalt valmistatud kummist rööbastee näidist tasasel toel. AI loodud tehniline illustratsioon.
| kontrollpunkti loomine | Mida uurida | Kirje, mis peaks jääma kättesaadavaks |
|---|---|---|
| Sissetulevad materjalid | Identiteet ja kokkulepitud omadused | Tarnija partii ja vastuvõtmise protokoll |
| Ühendi valmistamine | Järjepidevus ja protsessi vastavus | Ühendpartii ja tootmisseaded |
| Lehtede moodustamine | Paksusprofiil ja pinna tekstuur | Proovide võtmise asukohad ja mõõtmete tulemused |
| Valmis kumm | Asjakohased mehaanilised omadused | Meetod, konditsioneerimine ja testi tulemus |
| Välimus | Värv, reljeef ja nähtavad vead | Heakskiidetud valim ja kontrolli tulemus |
| Rulli vabastamine | Pakend, identiteet ja vastavus | Tootmispartiiga seotud rulli identifitseerimine |
Iga kontrolli sagedus peaks kajastama tootmisriski ja kohaldatavat kvaliteedikokkulepet. Testi loetlemine ei ole sama, mis demonstreerida, et seda tehakse igal rullimisel.
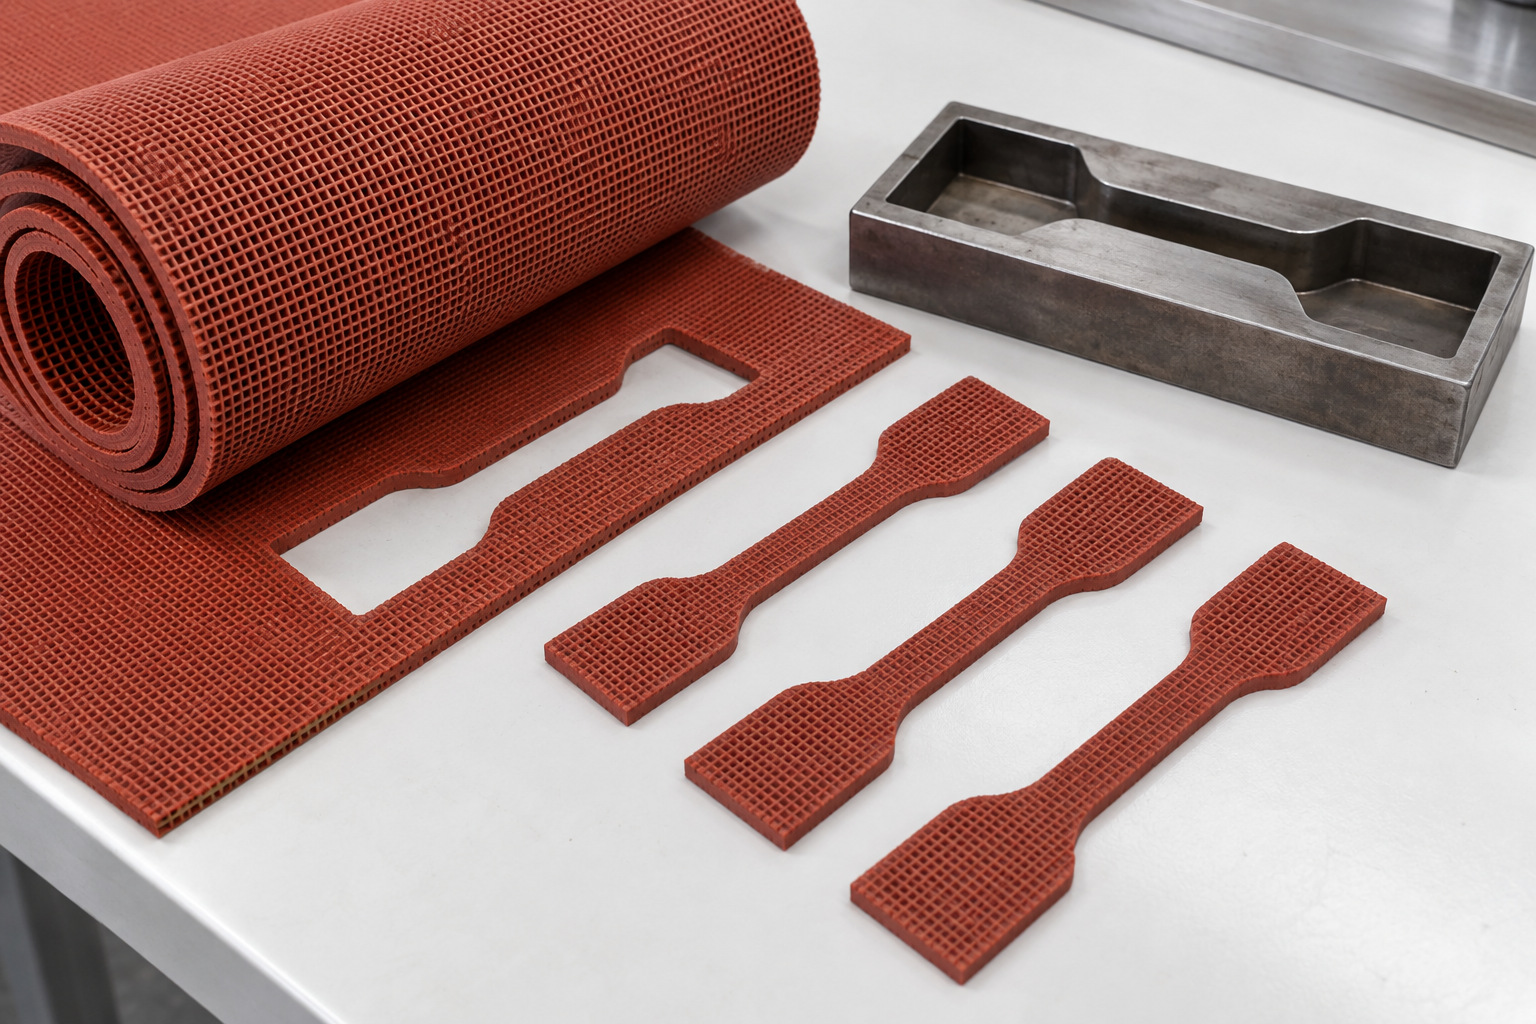
Joonis 3. Terasest lõikevormi kõrvale valmistatud pressitud kummist tõmbeproovid. AI loodud tehniline illustratsioon.
ASTM D412 hõlmab vulkaniseeritud kummi ja termoplastsete elastomeeride pingetesti. Aruandes tuleks määratleda kasutatud näidis ja protseduur. Kihispetsiifilised proovid ja terve lehe näidised võivad esindada erinevaid toimivuse aspekte, eriti kui alumisel küljel on vormitud õõnsused.
Kõvaduse näidud võivad aidata konsistentsi jälgida, kuid need sõltuvad valitud skaalast, proovi toest ja mõõtmismeetodist. Ärge käsitlege kõvadust dünaamilise spordipinna testimise asendajana. Kui hange nõuab löögi neeldumise, deformatsiooni või hõõrdumise tulemusi, hankige kavandatud konfiguratsiooni aruanded asjakohaste projekti katsemeetodite alusel.
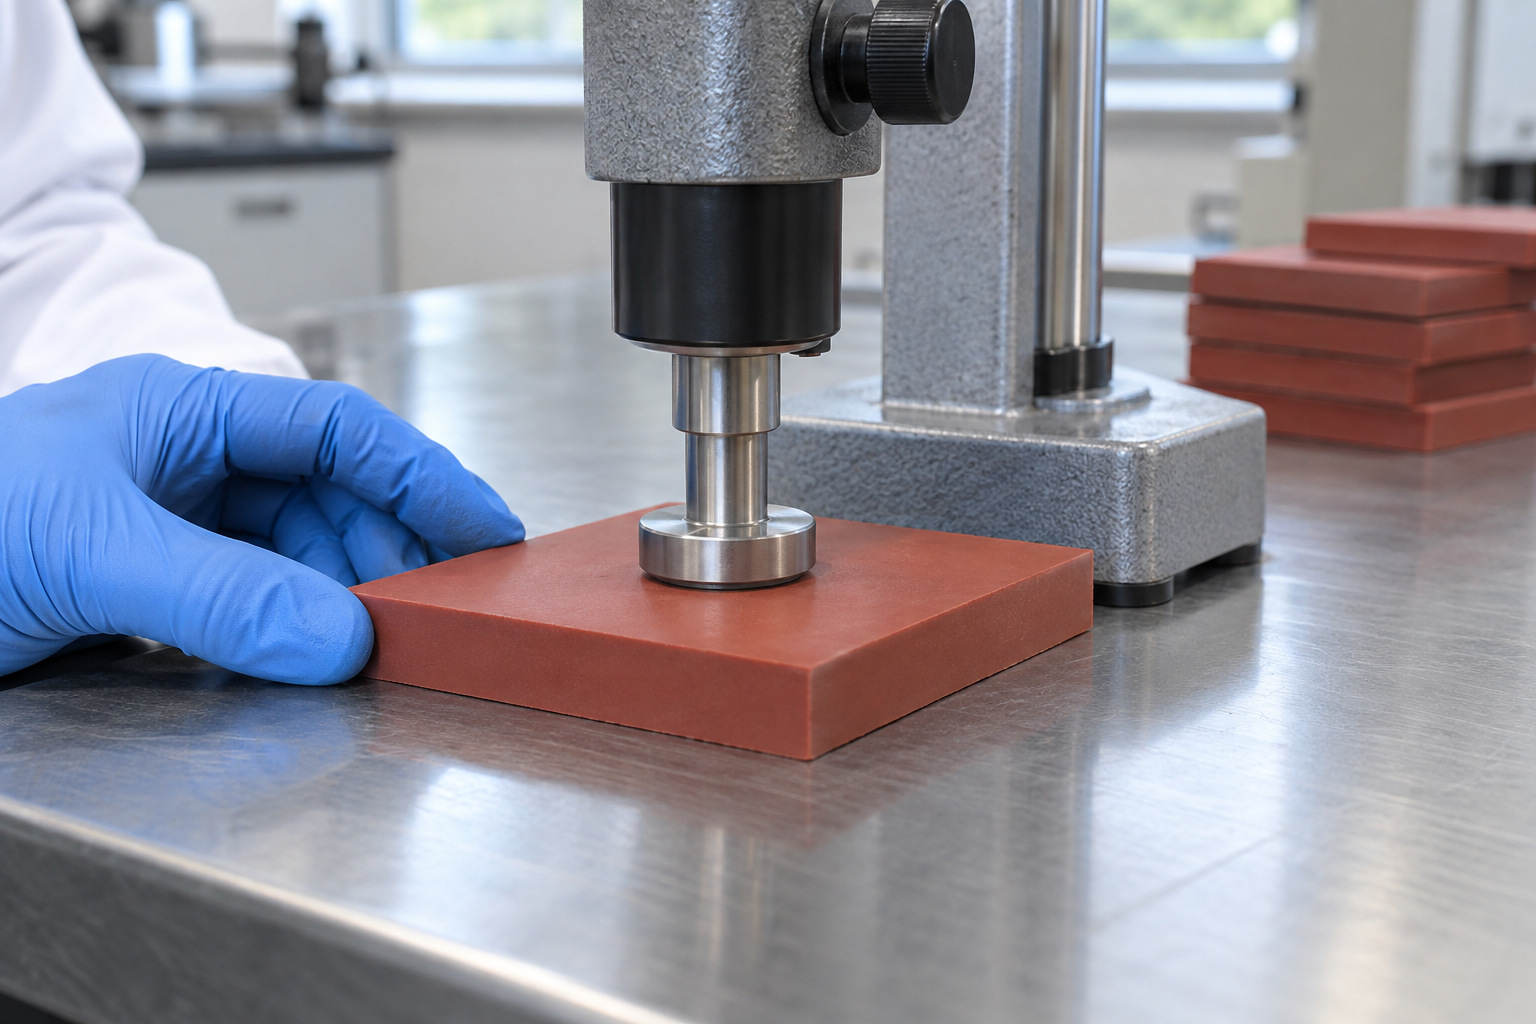
Joonis 4. Pingile paigaldatud duromeeter, mis on asetatud risti lameda kummist katsekehaga. AI loodud tehniline illustratsioon.
Iga saadetis peaks võimaldama paigaldajal ühendada tarnitud rullid vastava tootmispartiiga. Säilitage ühendus pakendi eemaldamisel. Valmis rullkaart võib hiljem ühendada konkreetse raja asukoha selle algse materjalikirjega.
Säilitatud proovid on kasulikud, kui nende identiteeti, säilitamistingimusi ja säilitusaega kontrollitakse. Kui hilisem kaebus puudutab värvi, kulumist või õmblust, saab uurimise käigus võrrelda paigaldatud materjali säilinud näidise ja algsete vastuvõtudokumentidega. Eraldage mittevastavad varud ja dokumenteerige paigutus, mitte segage seda vabastatud tootega.
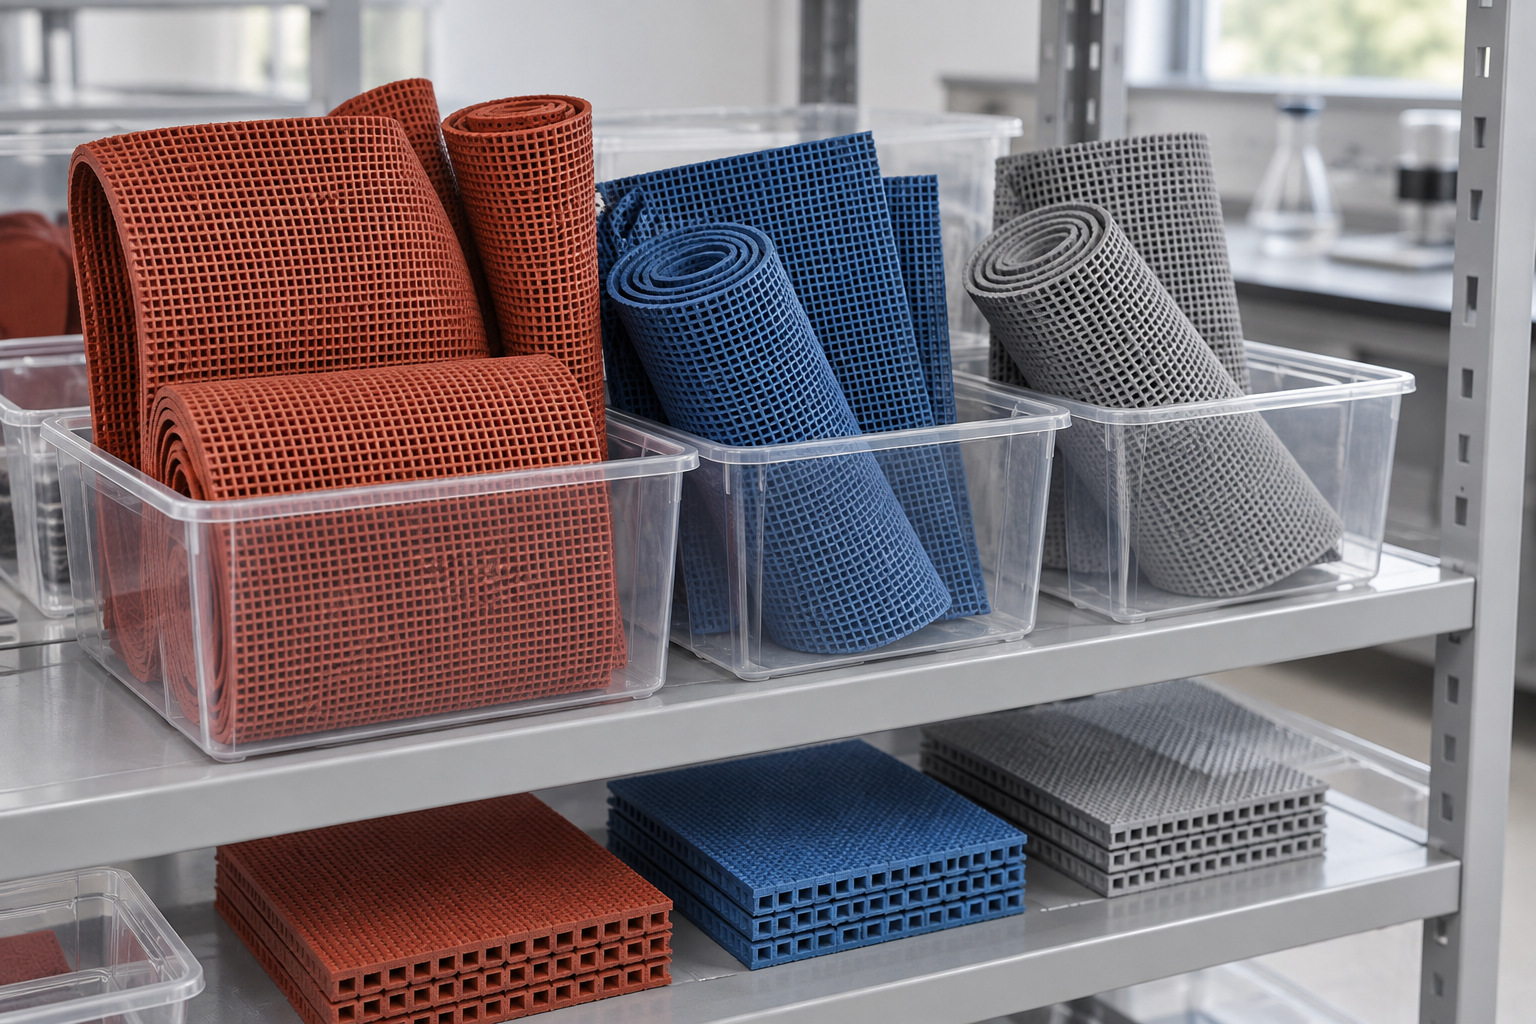
Joonis 5. Säilitatud kummist rööbastee proovid, mis on organiseeritud tavalistesse läbipaistvatesse säilitusmahutitesse. AI loodud tehniline illustratsioon.
a GODER kokkupandavad jooksurada , küsige koos hinnapakkumisega kehtivat spetsifikatsiooni, esindusnäidist ja kehtivaid kvaliteediandmeid. Enne tellimist tehke kindlaks projekti kontrolli ja jälgitavuse nõuded. Selge kokkulepe aitab kliendil, tootjal ja paigaldajal eristada toote kinnitamist, saadetise vastuvõtmist ja lõplikku rajatise testimist.
1. Kas iga rull peaks läbima iga laboriuuringu?
Mitte tingimata. Dokumenteeritud proovivõtukava peaks määratlema rutiinsed kontrollid ja perioodilise valideerimise. Sobiv sagedus sõltub protsessist, riskist ja lepingunõuetest.
2. Kas tootesertifikaat asendab partii kontrolli?
Ei. Toote sertifitseerimine ja tootmise järjepidevus teenivad erinevaid eesmärke. Tarnitud materjal vajab endiselt identifitseerimist ja heakskiidetud spetsifikatsiooni alusel vastuvõtmist.
3. Miks võivad kaks paksuse mõõtmist erineda?
Mõõtmiskoht, rõhk, reljeef, tugiprofiil ja proovi konditsioneerimine võivad lugemeid mõjutada. Leppige kokku meetodis ja võrrelge samaväärseid mõõtmistingimusi.
4. Mida peaks tehase katsearuanne tuvastama?
Vähemalt toode ja partii, asjakohased proovi üksikasjad, meetod, tingimused, mõõdetud tulemused ja vastuvõtmise otsus. Täiendav teave sõltub testist ja lepingust.
5. Kuidas jälgitavus rajatise omanikku aitab?
See muudab uurimise sihipärasemaks. Defekti asukoha saab ühendada rulli, tootmispartii, veo- ja paigaldusalaga, selle asemel, et käsitleda kogu rajatist ühe tundmatu pinnana.


