
Dilihat: 0 Penulis: HUADONG Waktu Publikasi: 26-09-2026 Asal: Olahraga HUADONG
Kontrol kualitas pabrik untuk lintasan lari prefabrikasi harus menghubungkan material yang masuk, pengaturan produksi, dan hasil putaran akhir ke batch yang dapat diidentifikasi. Ketebalan, penampilan dan sifat tarik masing-masing mengungkapkan bagian dari gambar. Pengadaan yang andal juga memeriksa pengambilan sampel, ketertelusuran, dan proses penanganan bahan yang tidak sesuai. Tujuannya adalah menghasilkan gulungan yang konsisten dan sesuai dengan konstruksi yang disetujui, dengan catatan yang tetap berguna setelah pemasangan.
Kata kunci: kendali mutu lintasan prefabrikasi, pengujian pabrik lintasan karet, ketebalan lintasan lari, ketertelusuran batch karet, inspeksi permukaan olah raga
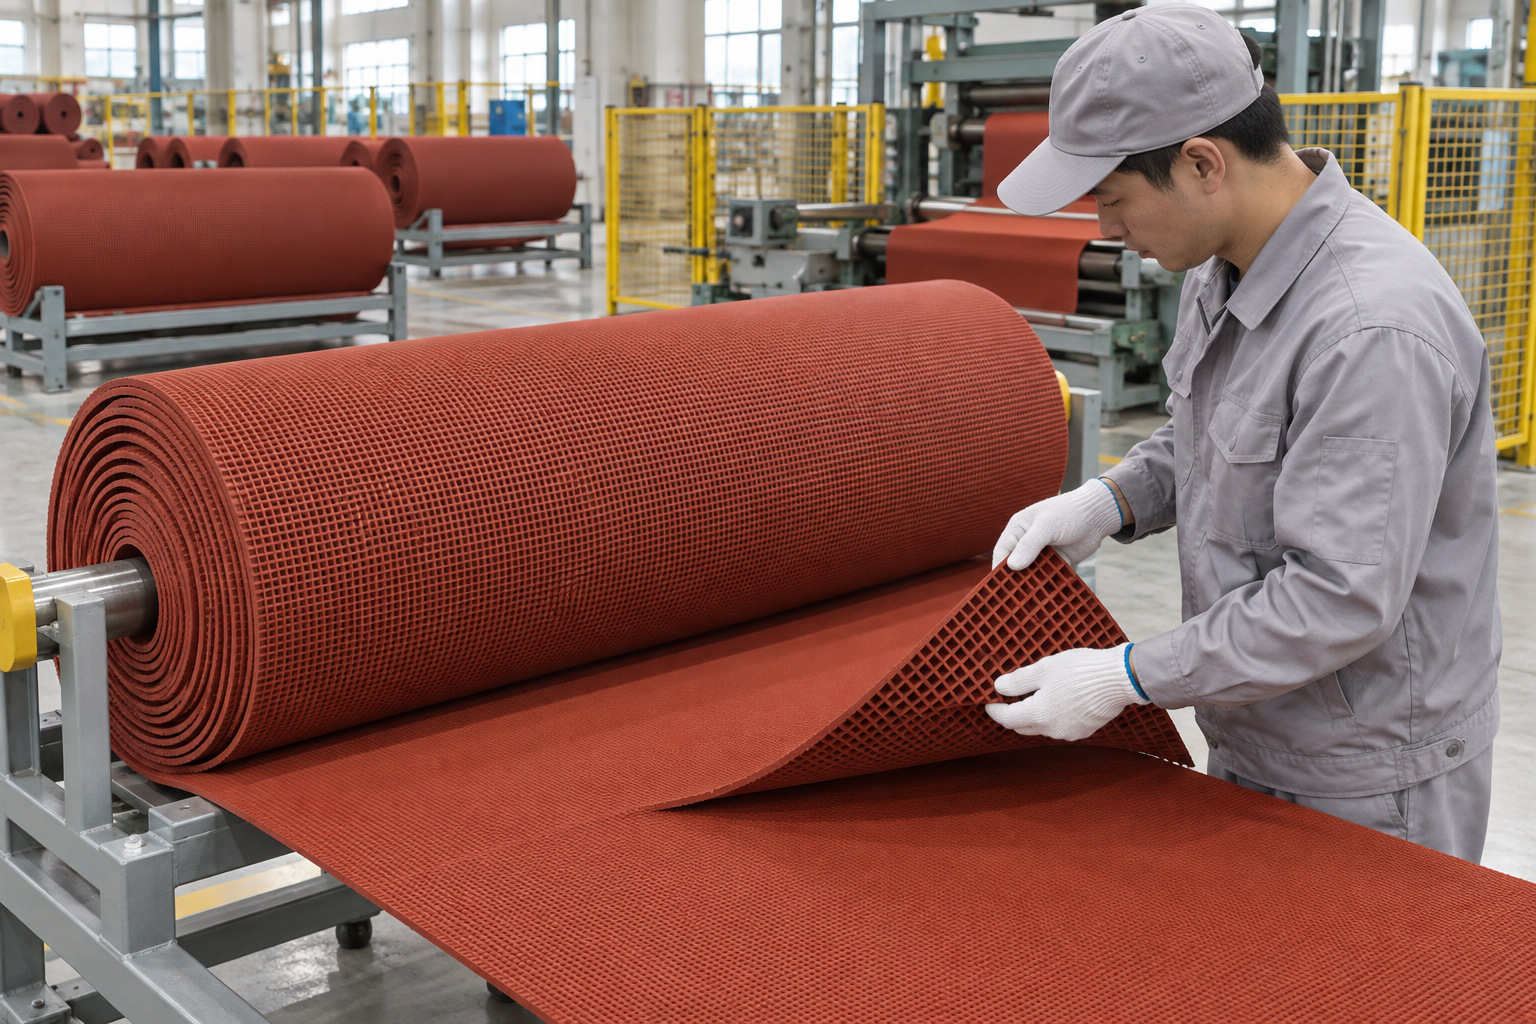
Gambar 1. Track roll karet prefabrikasi yang disusun di area inspeksi pabrik. Ilustrasi teknis yang dihasilkan AI.
Rencana mutu dimulai dengan spesifikasi yang terkendali. Identifikasi model, dimensi nominal, konstruksi lapisan, warna, profil pendukung, dan persyaratan kinerja yang relevan. Catat metode pengujian dan toleransi yang dapat diterima. Tanpa garis dasar tersebut, inspeksi dapat menghasilkan banyak pengukuran tanpa keputusan pelepasan yang jelas.
Pisahkan pemeriksaan batch rutin dari validasi desain dan sertifikasi pihak ketiga. Sebuah pabrik mungkin sering memverifikasi dimensi sambil melakukan beberapa penilaian kinerja pada jadwal yang berbeda. Rencana pengambilan sampel harus menjelaskan perbedaan tersebut. Sertifikat untuk satu konfigurasi produk tidak boleh digunakan sebagai bukti adanya variasi ketebalan atau konstruksi yang tidak terdokumentasi.
Polimer, bahan pengisi, pigmen dan bahan tambahan pengolahan yang masuk harus dapat diidentifikasi dan dikelola sesuai dengan persyaratan formulasi. Perubahan bahan baku perlu dievaluasi karena dapat mempengaruhi proses dan sifat akhir meskipun deskripsi nominal produk tidak berubah.
Catatan produksi harus menghubungkan persiapan kompon dengan pembentukan, embossing, vulkanisasi dan penyelesaian akhir. Variabel yang relevan mungkin termasuk urutan pencampuran, suhu, kecepatan saluran dan kondisi pengeringan. Tujuannya bukan untuk mengungkapkan resep rahasia kepada setiap pelanggan. Hal ini untuk menjaga informasi terkendali yang cukup untuk menyelidiki variasi dan mereproduksi produk yang disetujui.
Pembacaan ketebalan tunggal tidak dapat mewakili lembaran yang panjang. Gunakan pola pengambilan sampel yang mencakup lebar dan posisi yang dipilih sepanjang panjangnya, dengan tekanan pengukuran dan lokasi yang ditentukan. Catat pengaruh emboss permukaan dan rongga pendukung pada metode yang dipilih.
Periksa juga lebar, panjang, kondisi tepi, dan persegi yang dapat digunakan. Perbedaan dimensi yang kecil dapat mempersulit pemotongan lokasi dan penyelarasan jahitan. Evaluasi bahan setelah pengkondisian yang ditentukan dengan metode sehingga hasil dari karet yang baru diproses tidak dibandingkan dengan sampel yang dikondisikan sepenuhnya.
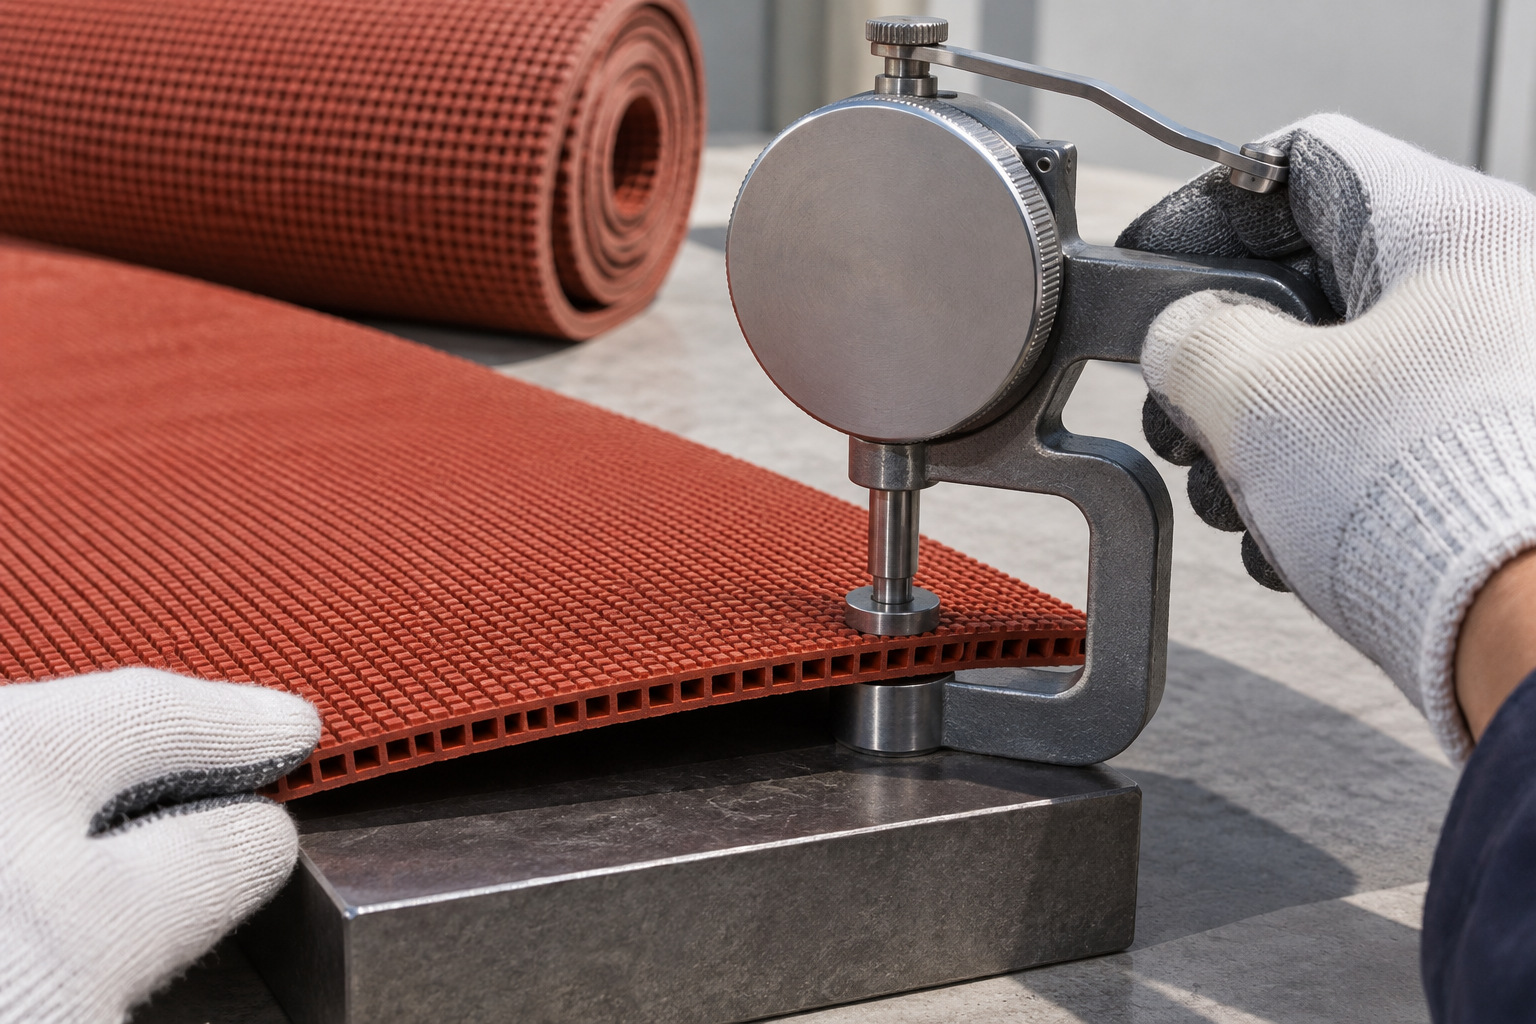
Gambar 2. Pengukur ketebalan memeriksa spesimen track karet prefabrikasi pada penyangga datar. Ilustrasi teknis yang dihasilkan AI.
| Titik kendali | Apa yang harus diperiksa | Catatan yang harus tetap tersedia |
|---|---|---|
| Bahan masuk | Identitas dan properti yang disepakati | Lot pemasok dan catatan penerimaan |
| Persiapan senyawa | Konsistensi dan kepatuhan proses | Pengaturan batch dan produksi gabungan |
| Pembentukan lembaran | Profil ketebalan dan tekstur permukaan | Posisi pengambilan sampel dan hasil dimensi |
| Karet jadi | Sifat mekanik yang relevan | Metode, pengkondisian dan hasil tes |
| Penampilan | Warna, emboss, dan cacat yang terlihat | Sampel dan hasil inspeksi yang disetujui |
| Pelepasan gulungan | Pengemasan, identitas dan kesesuaian | Identifikasi gulungan terkait dengan lot produksi |
Frekuensi setiap pemeriksaan harus mencerminkan risiko produksi dan perjanjian mutu yang berlaku. Membuat daftar tes tidak sama dengan mendemonstrasikan bahwa tes tersebut dilakukan pada setiap roll.
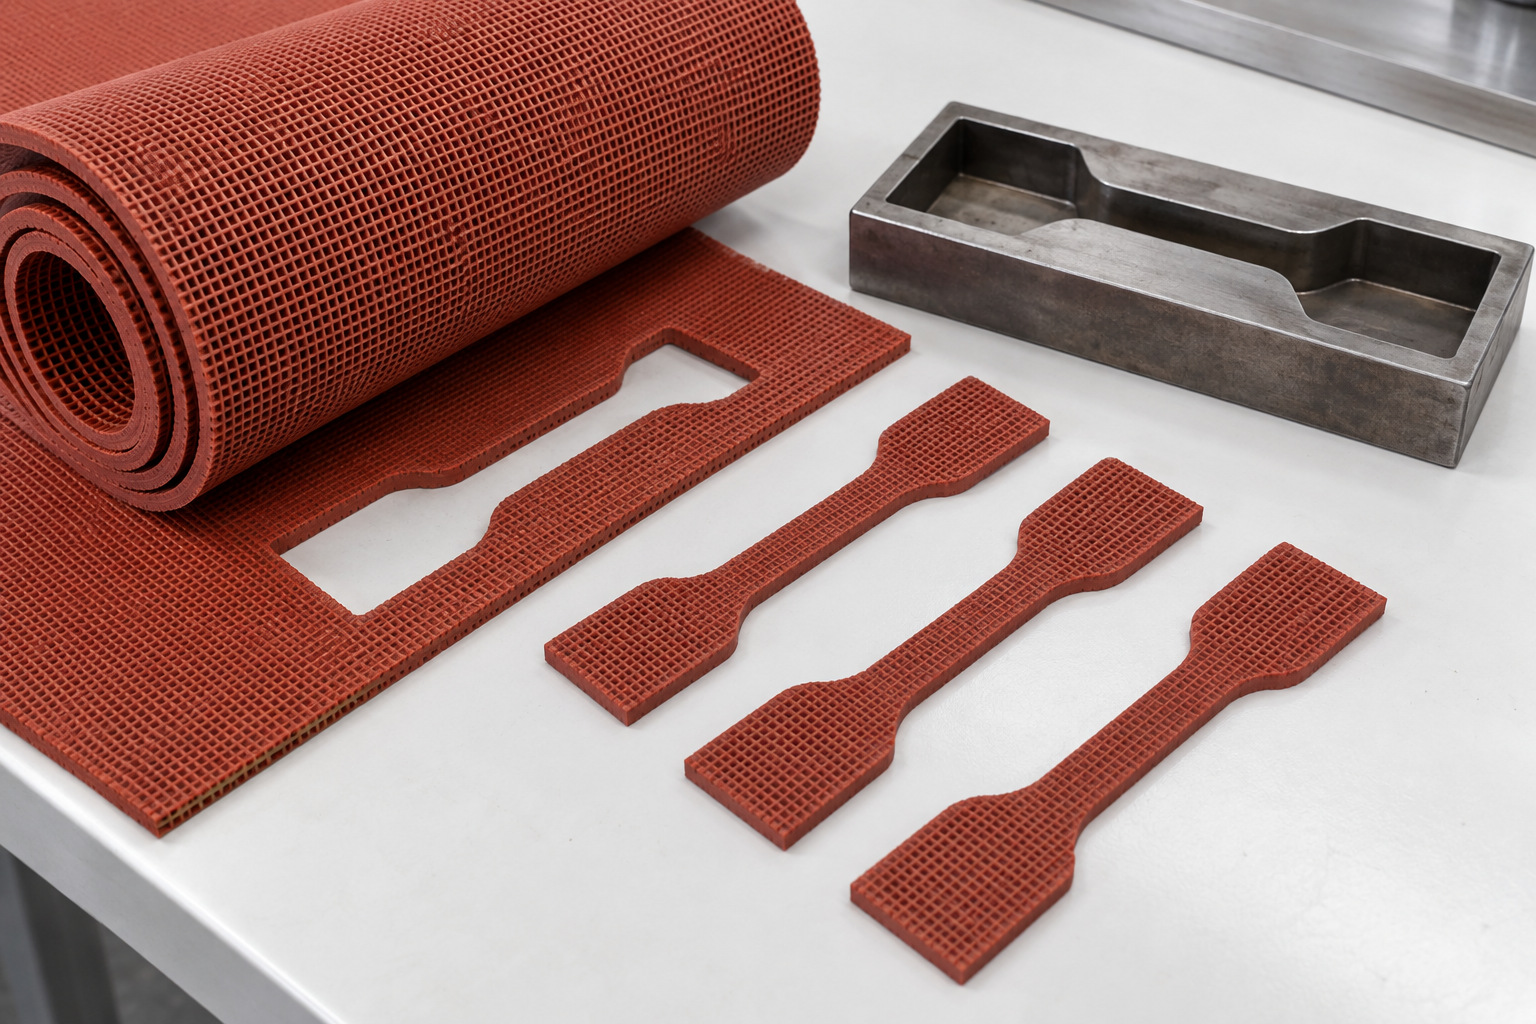
Gambar 3. Spesimen tarik karet potong dadu yang dibuat di samping cetakan potong baja. Ilustrasi teknis yang dihasilkan AI.
ASTM D412 mencakup pengujian tegangan karet vulkanisasi dan elastomer termoplastik. Laporan harus mengidentifikasi spesimen dan prosedur yang digunakan. Sampel khusus lapisan dan sampel seluruh lembaran dapat mewakili aspek kinerja yang berbeda, khususnya jika bagian bawahnya terdapat rongga cetakan.
Pembacaan kekerasan dapat membantu memantau konsistensi, namun bergantung pada skala yang dipilih, dukungan spesimen, dan metode pengukuran. Jangan menganggap kekerasan sebagai pengganti pengujian permukaan olahraga yang dinamis. Jika pengadaan memerlukan hasil penyerapan guncangan, deformasi, atau gesekan, dapatkan laporan untuk konfigurasi yang diusulkan berdasarkan metode pengujian proyek yang relevan.
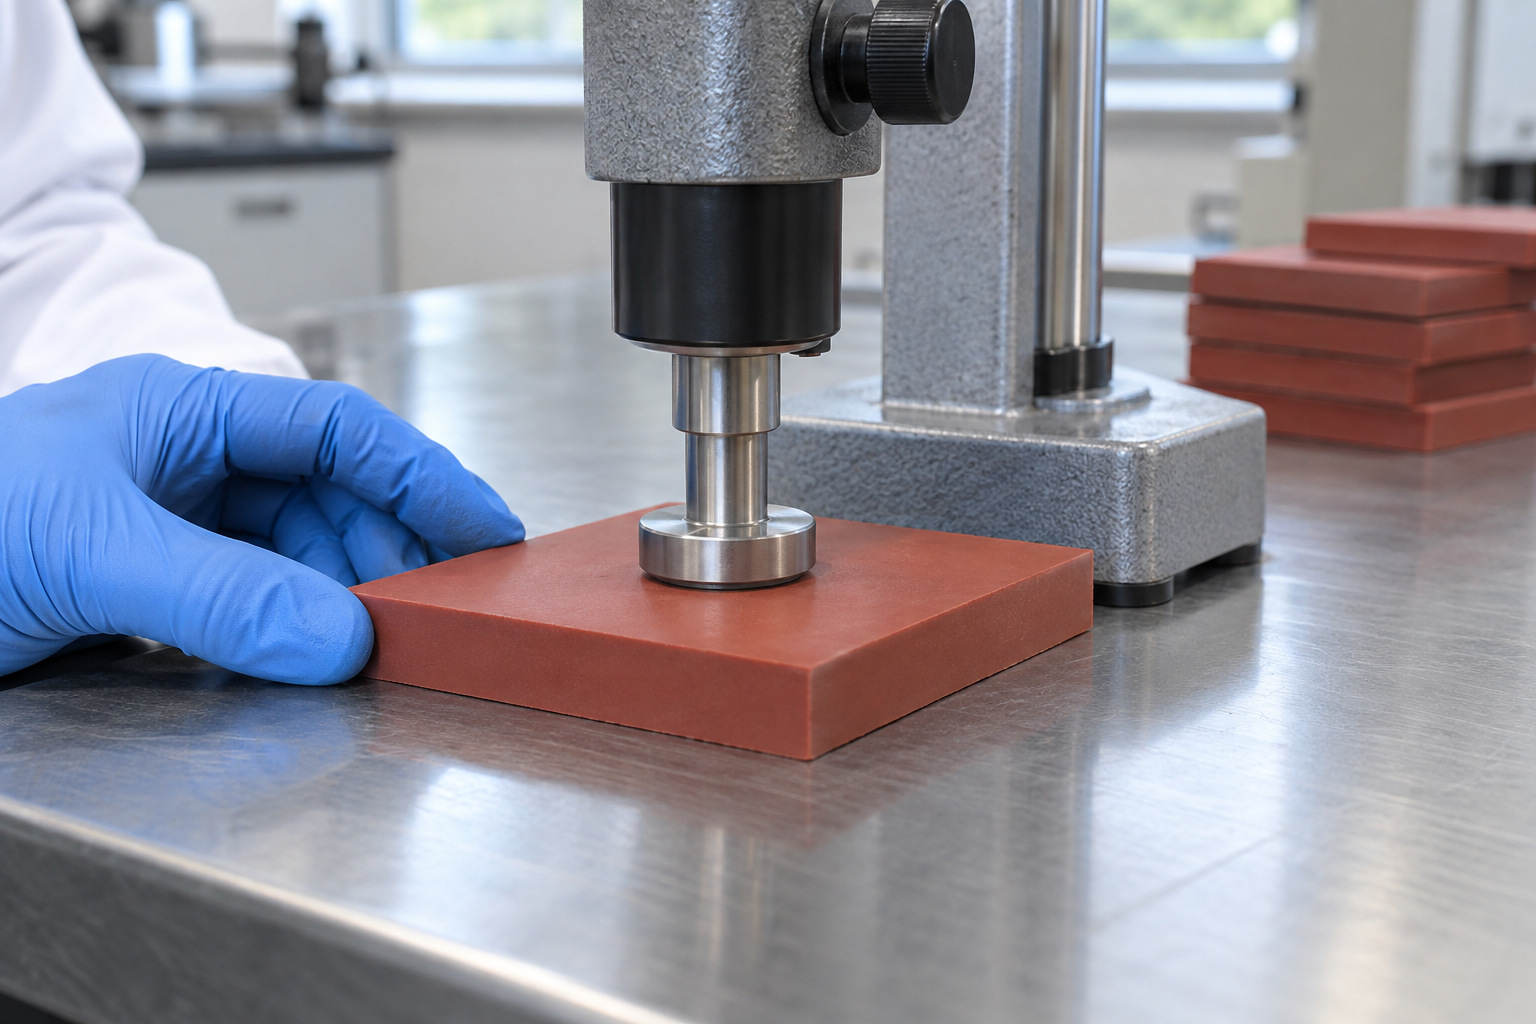
Gambar 4. Durometer yang dipasang di bangku diposisikan tegak lurus terhadap benda uji karet datar. Ilustrasi teknis yang dihasilkan AI.
Setiap pengiriman harus memungkinkan pemasang untuk menghubungkan gulungan yang dikirim dengan lot produksi yang relevan. Pertahankan asosiasi saat kemasan dilepas. Peta gulungan yang dibuat nantinya dapat menghubungkan lokasi trek tertentu ke catatan material aslinya.
Sampel yang disimpan berguna jika identitas, kondisi penyimpanan, dan periode penyimpanannya dapat dikontrol. Jika keluhan selanjutnya menyangkut warna, keausan atau jahitan, penyelidikan dapat membandingkan bahan yang dipasang dengan sampel yang disimpan dan catatan penerimaan asli. Pisahkan stok yang tidak sesuai dan dokumentasikan disposisinya daripada mencampurnya dengan produk yang dirilis.
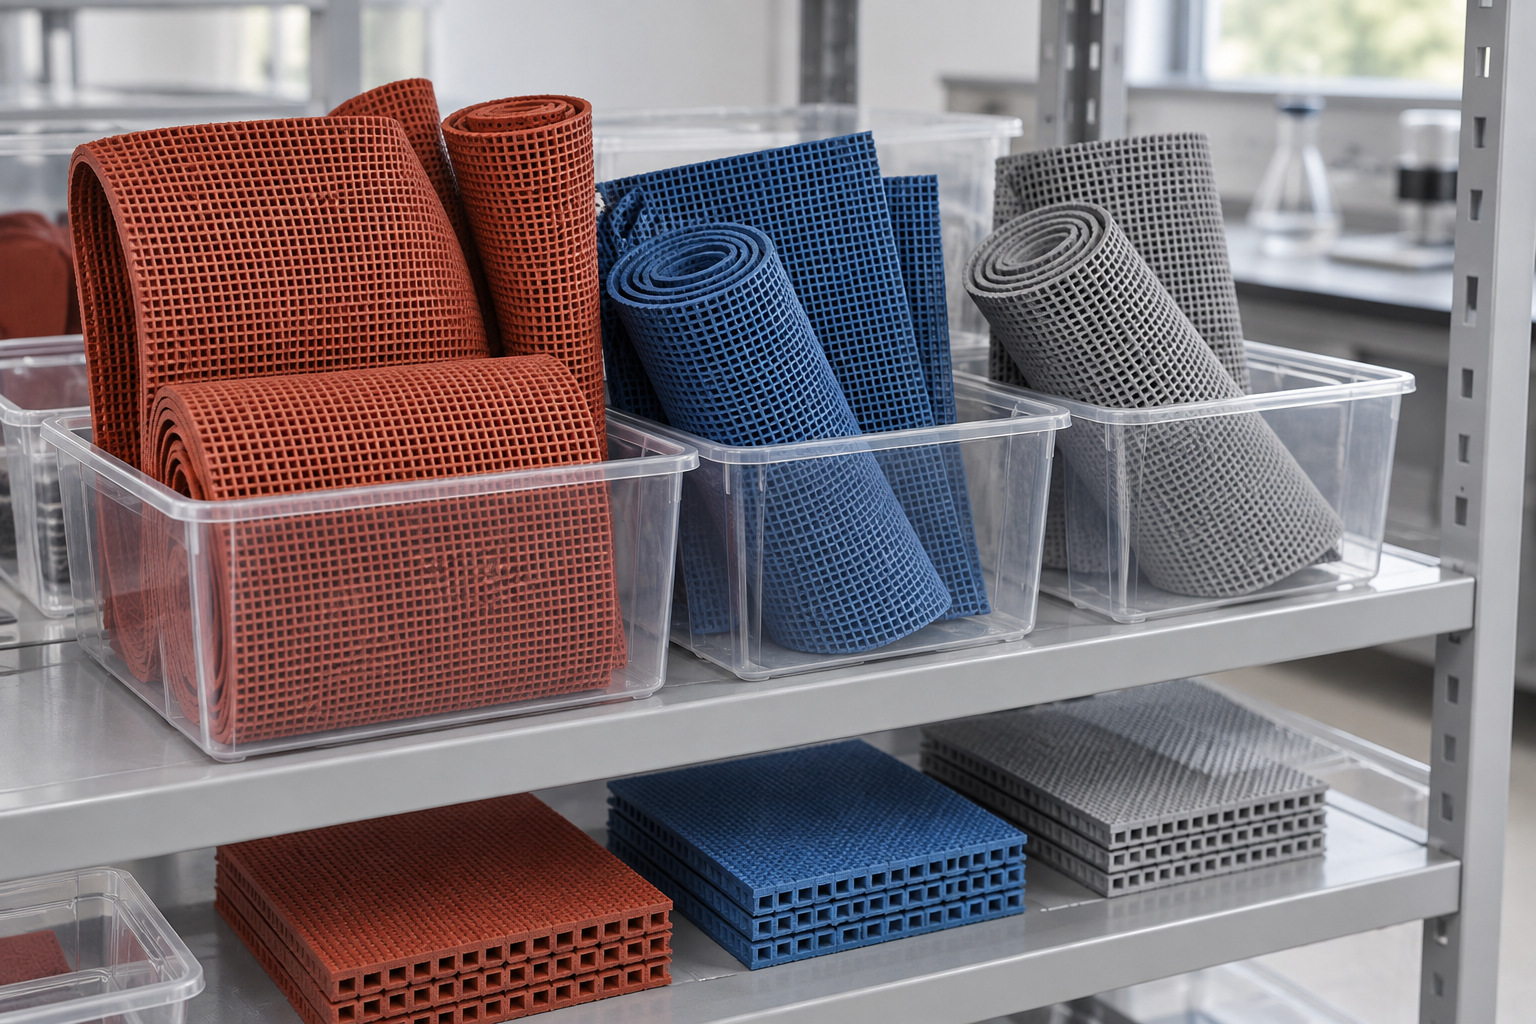
Gambar 5. Sampel track karet sisa yang disusun dalam wadah penyimpanan transparan. Ilustrasi teknis yang dihasilkan AI.
Untuk a Lintasan lari prefabrikasi GODER , minta spesifikasi terkini, sampel representatif, dan catatan kualitas yang berlaku dengan kutipan. Identifikasi persyaratan inspeksi dan penelusuran proyek sebelum memesan. Perjanjian yang jelas membantu pelanggan, produsen, dan pemasang membedakan persetujuan produk, penerimaan pengiriman, dan pengujian fasilitas akhir.
1. Apakah setiap gulungan harus menjalani tes laboratorium?
Belum tentu. Rencana pengambilan sampel yang terdokumentasi harus menjelaskan pemeriksaan rutin dan validasi berkala. Frekuensi yang tepat bergantung pada proses, risiko, dan persyaratan kontrak.
2. Apakah sertifikat produk menggantikan pemeriksaan batch?
Tidak. Sertifikasi produk dan konsistensi produksi memiliki tujuan yang berbeda. Materi yang dikirimkan masih memerlukan identifikasi dan penerimaan terhadap spesifikasi yang disetujui.
3. Mengapa dua pengukuran ketebalan dapat berbeda?
Lokasi pengukuran, tekanan, embossing, profil pendukung, dan pengkondisian spesimen dapat memengaruhi pembacaan. Setujui metodenya dan bandingkan kondisi pengukuran yang setara.
4. Apa yang harus diidentifikasi dalam laporan pengujian pabrik?
Minimal, produk dan batch, rincian spesimen yang relevan, metode, kondisi, hasil pengukuran dan keputusan penerimaan. Informasi tambahan tergantung pada tes dan kontrak.
5. Bagaimana keterlacakan membantu pemilik fasilitas?
Hal ini membuat penyelidikan menjadi lebih fokus. Lokasi kerusakan dapat dihubungkan ke area produksi, area pengiriman dan pemasangan dibandingkan memperlakukan seluruh fasilitas sebagai satu permukaan yang tidak teridentifikasi.


