
Visualizações: 0 Autor: HUADONG Tempo de publicação: 26/09/2026 Origem: Esportes HUADONG
O controle de qualidade de fábrica para pistas de corrida pré-fabricadas deve conectar materiais recebidos, configurações de produção e resultados de rolos acabados a lotes identificáveis. Espessura, aparência e propriedades de tração revelam parte da imagem. A aquisição confiável também examina a amostragem, a rastreabilidade e o processo de manuseio de materiais não conformes. O objetivo é entregar rolos consistentes que correspondam à construção aprovada, com registros que permaneçam úteis após a instalação.
Palavras-chave: controle de qualidade de pista pré-fabricada, testes de fábrica de pista de borracha, espessura da pista de corrida, rastreabilidade de lote de borracha, inspeção de superfícies esportivas
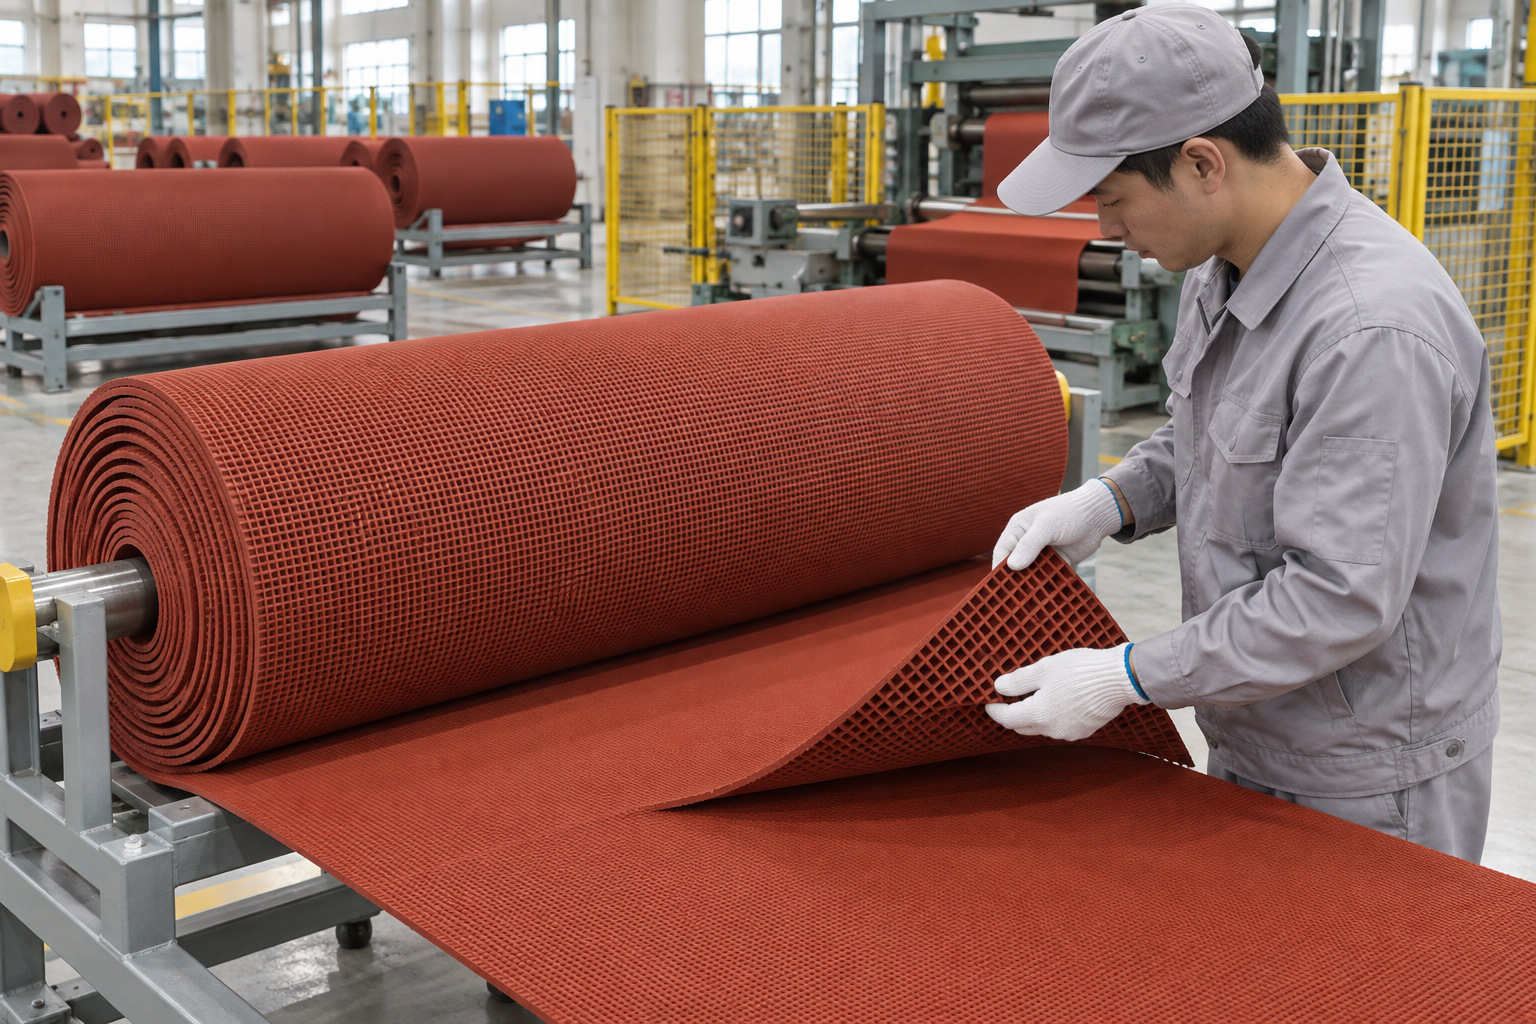
Figura 1. Rolos de esteira de borracha pré-fabricados dispostos em uma área de inspeção de fábrica. Ilustração técnica gerada por IA.
Um plano de qualidade começa com uma especificação controlada. Identifique o modelo, dimensões nominais, construção da camada, cor, perfil de suporte e requisitos de desempenho relevantes. Registre os métodos de teste e as tolerâncias aceitáveis. Sem essa linha de base, a inspeção pode produzir muitas medições sem uma decisão clara de liberação.
Separe as verificações de lote de rotina da validação do projeto e da certificação de terceiros. Uma fábrica pode verificar as dimensões frequentemente enquanto realiza algumas avaliações de desempenho em um cronograma diferente. O plano de amostragem deve explicar essa distinção. Um certificado para uma configuração de produto não deve ser usado como prova de uma variação não documentada na espessura ou na construção.
O polímero, cargas, pigmentos e aditivos de processamento recebidos devem ser identificáveis e gerenciados de acordo com os requisitos da formulação. As alterações nas matérias-primas necessitam de avaliação porque podem afectar as propriedades de processamento e de acabamento, mesmo quando a descrição nominal do produto permanece inalterada.
Os registros de produção devem conectar a preparação do composto com a conformação, estampagem, vulcanização e acabamento. Variáveis relevantes podem incluir sequência de mistura, temperaturas, velocidade da linha e condições de cura. O objetivo não é divulgar uma receita confidencial a cada cliente. É manter informações controladas suficientes para investigar variações e reproduzir um produto aprovado.
Uma única leitura de espessura não pode representar uma folha longa. Use um padrão de amostragem que cubra a largura e as posições selecionadas ao longo do comprimento, com pressão de medição e localização definidas. Registre o efeito do relevo da superfície e das cavidades de apoio no método escolhido.
Verifique também a largura utilizável, o comprimento, a condição da borda e a esquadria. Pequenas diferenças dimensionais podem complicar o corte no local e o alinhamento da costura. Avalie o material após o condicionamento especificado pelo método para que os resultados da borracha recentemente processada não sejam comparados casualmente com amostras totalmente condicionadas.
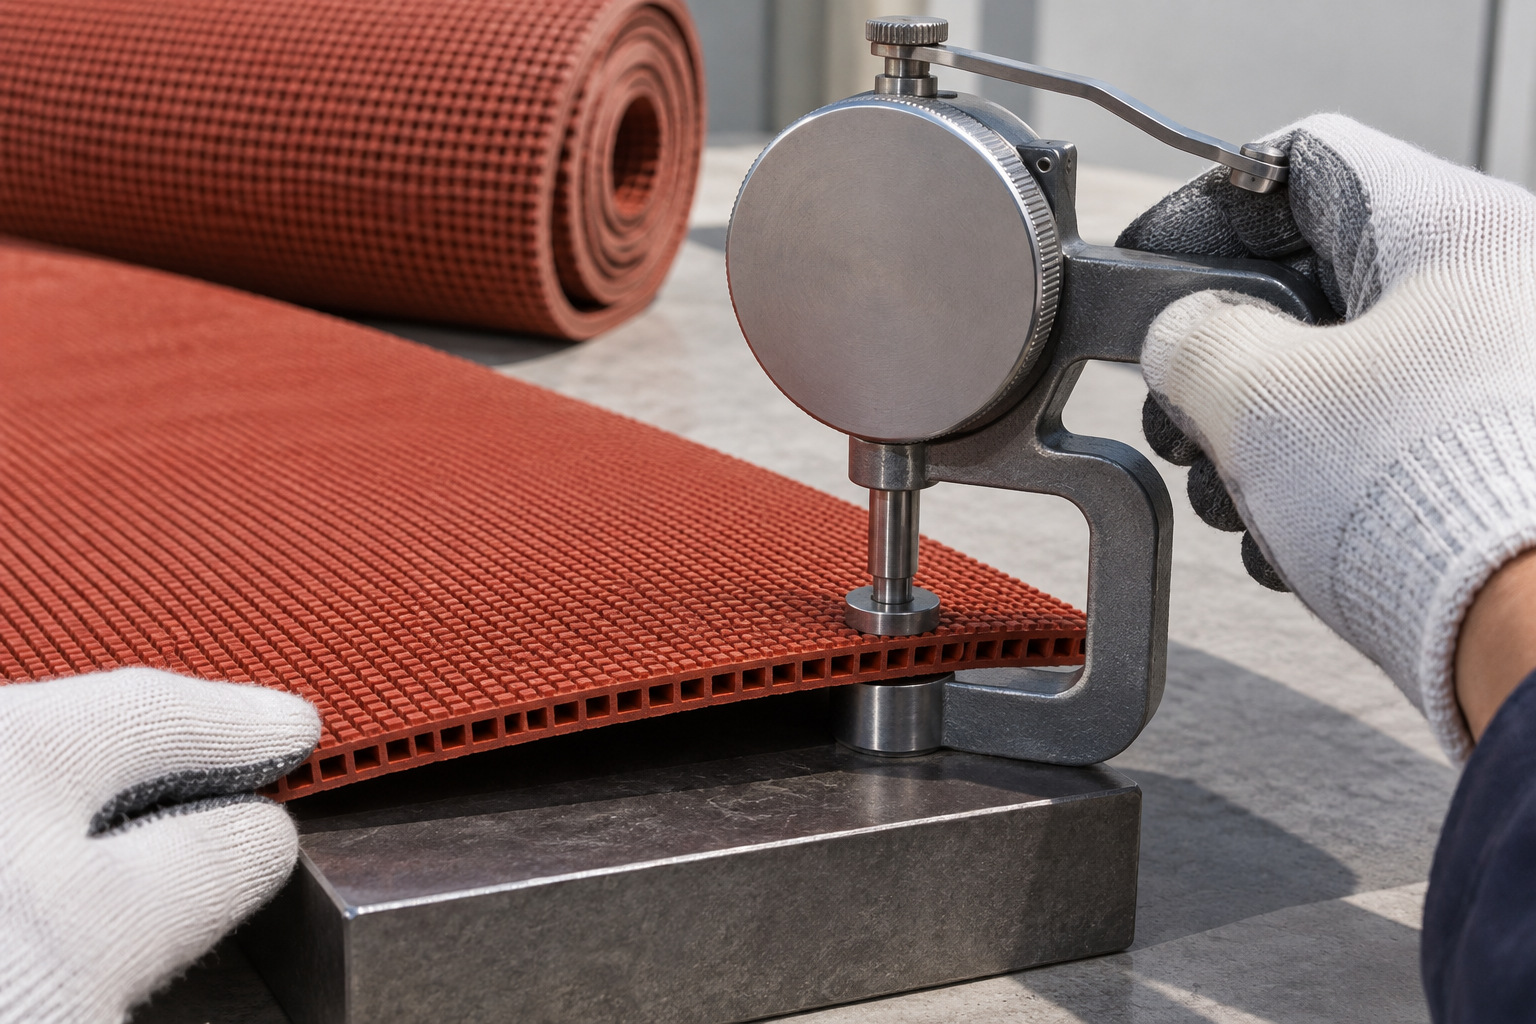
Figura 2. Medidor de espessura verificando uma amostra de pista de borracha pré-fabricada em um suporte plano. Ilustração técnica gerada por IA.
| Ponto de Controle | O que examinar | Registro que deve permanecer disponível |
|---|---|---|
| Materiais recebidos | Identidade e propriedades acordadas | Lote do fornecedor e registro de aceitação |
| Preparação do composto | Consistência e conformidade do processo | Lote composto e configurações de produção |
| Formação de folha | Perfil de espessura e textura superficial | Amostragem de posições e resultados dimensionais |
| Borracha acabada | Propriedades mecânicas relevantes | Método, condicionamento e resultado do teste |
| Aparência | Cor, relevo e defeitos visíveis | Amostra aprovada e resultado da inspeção |
| Liberação de rolo | Embalagem, identidade e conformidade | Identificação do rolo vinculada ao lote de produção |
A frequência de cada verificação deve refletir o risco de produção e o acordo de qualidade aplicável. Listar um teste não é o mesmo que demonstrar que ele é realizado em todos os testes.
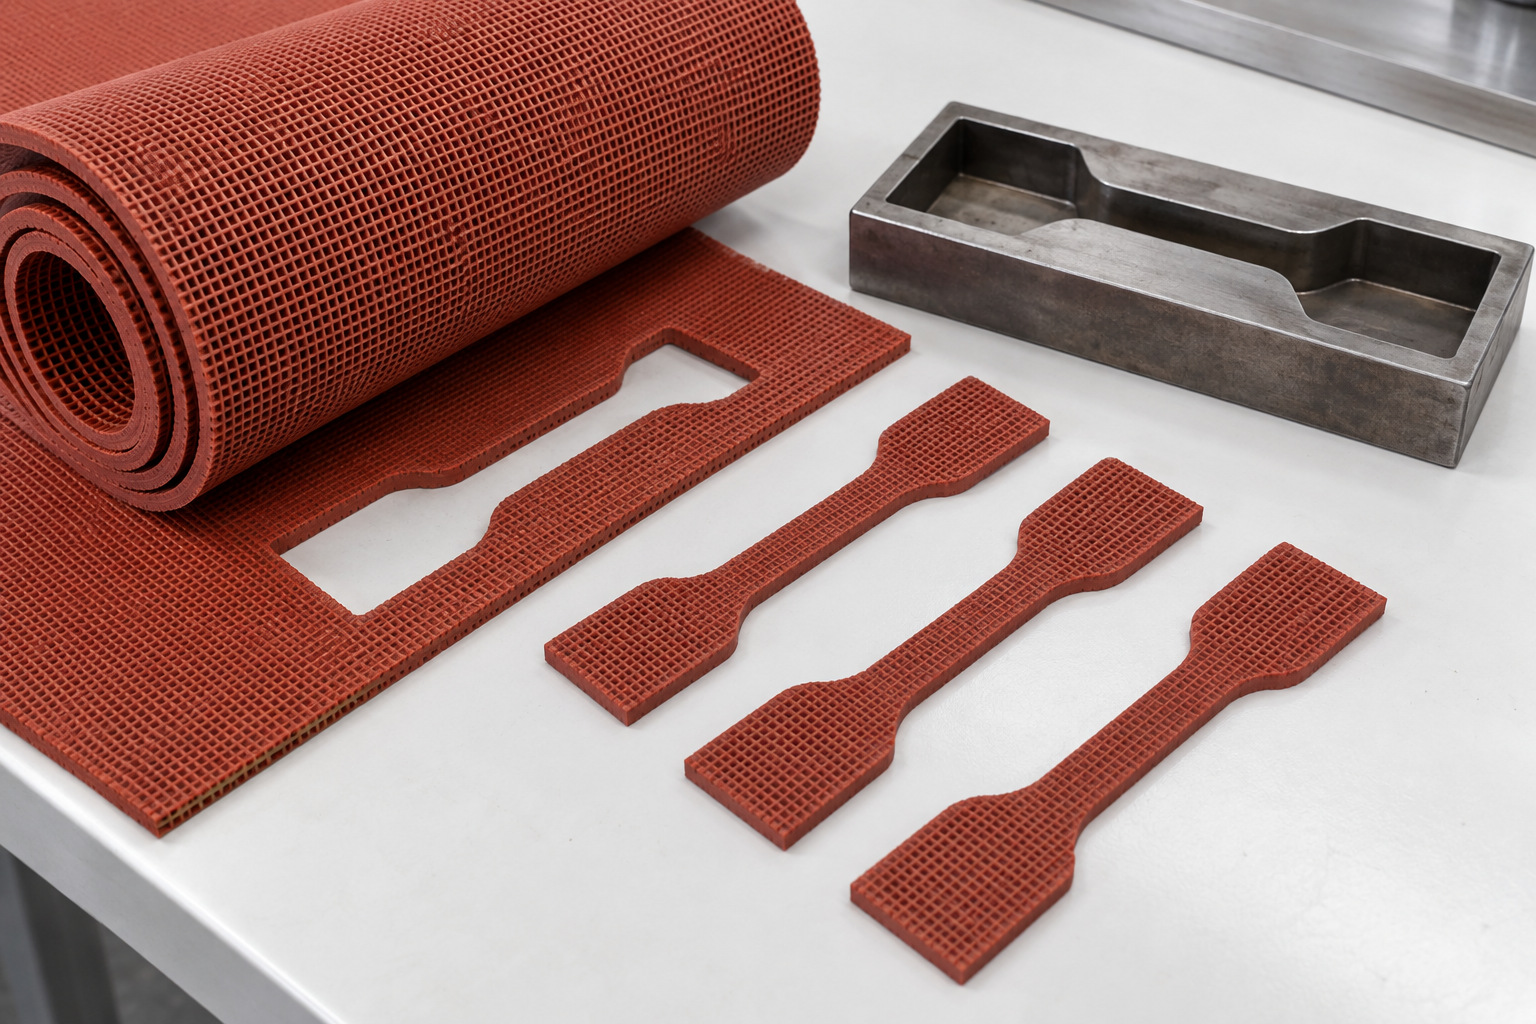
Figura 3. Amostras de tração de borracha cortadas e preparadas ao lado de uma matriz de corte de aço. Ilustração técnica gerada por IA.
ASTM D412 cobre testes de tensão de borracha vulcanizada e elastômeros termoplásticos. Um relatório deve identificar a amostra e o procedimento utilizado. Amostras específicas de camada e amostras de folha inteira podem representar diferentes aspectos de desempenho, particularmente quando a parte inferior inclui cavidades moldadas.
As leituras de dureza podem ajudar a monitorar a consistência, mas dependem da escala selecionada, do suporte da amostra e do método de medição. Não trate a dureza como um substituto para testes dinâmicos em superfícies esportivas. Quando a aquisição exigir resultados de absorção de choque, deformação ou fricção, obtenha relatórios para a configuração proposta de acordo com os métodos de teste de projeto relevantes.
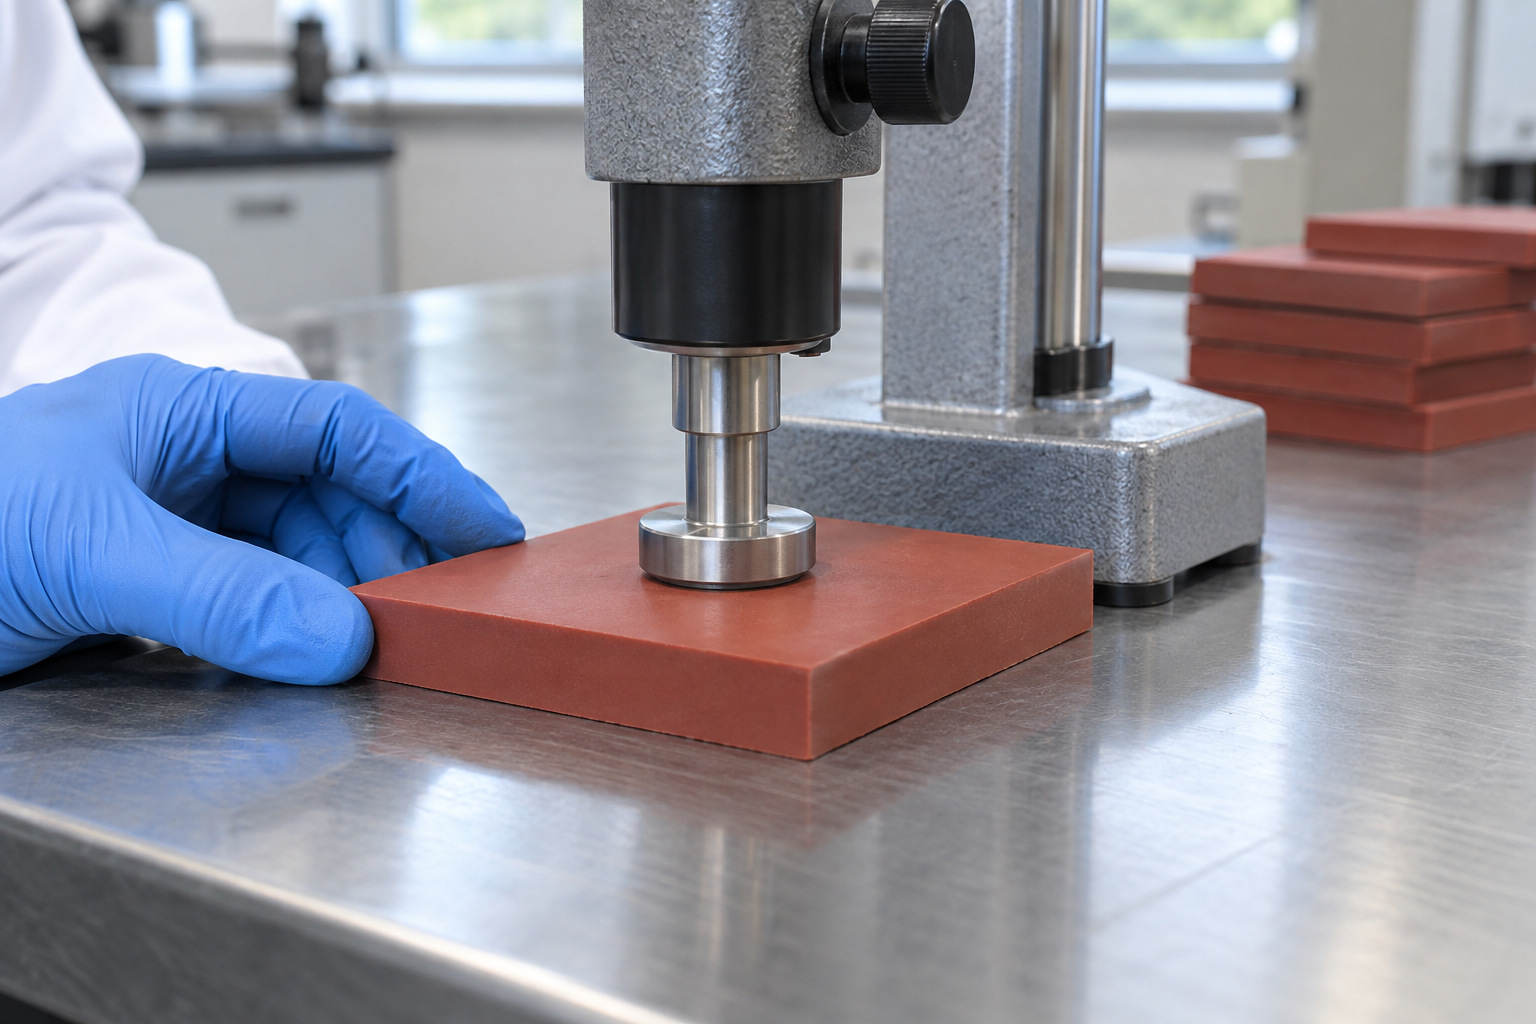
Figura 4. Durômetro montado em bancada posicionado perpendicularmente a um corpo de prova plano de borracha. Ilustração técnica gerada por IA.
Cada remessa deve permitir que o instalador conecte os rolos entregues ao lote de produção relevante. Mantenha a associação quando a embalagem for removida. Um mapa de rolagem conforme construído pode posteriormente conectar uma localização específica da trilha ao seu registro de material original.
As amostras retidas são úteis quando a sua identidade, condições de armazenamento e período de retenção são controlados. Se uma reclamação posterior disser respeito à cor, desgaste ou costura, a investigação poderá comparar o material instalado com uma amostra retida e os registros de aceitação originais. Isole o estoque não conforme e documente a disposição em vez de misturá-lo com o produto liberado.
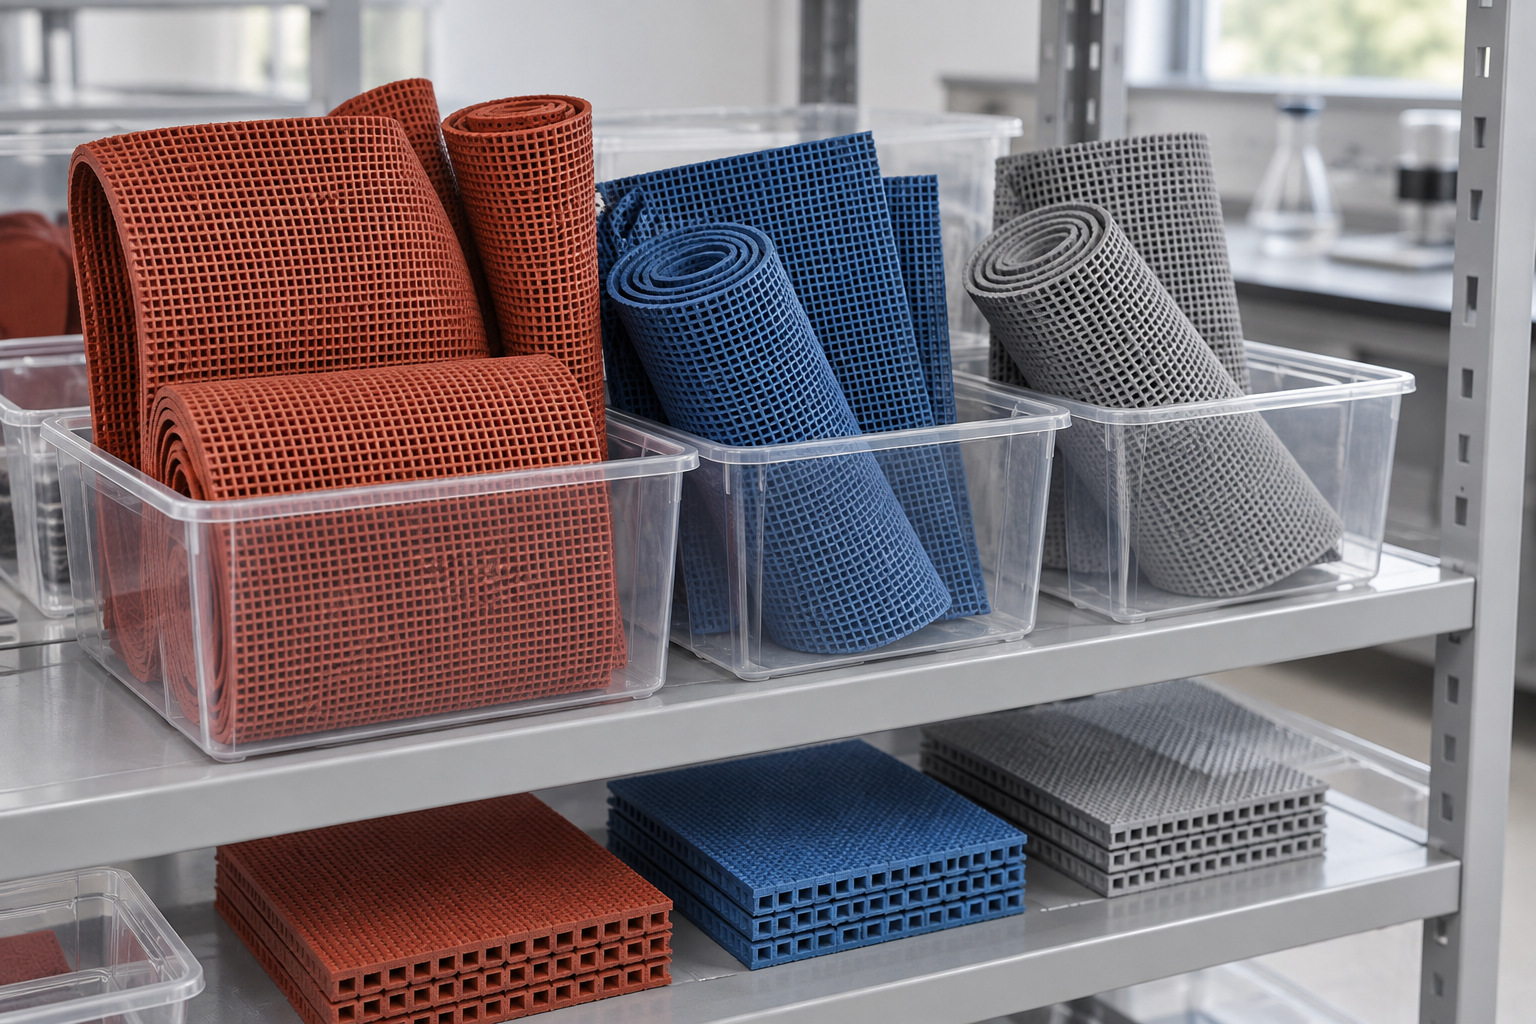
Figura 5. Amostras de rastros de borracha retidos organizados em recipientes de armazenamento transparentes. Ilustração técnica gerada por IA.
Por um Pista de corrida pré-fabricada GODER , solicite a especificação atual, amostra representativa e registros de qualidade aplicáveis com o orçamento. Identifique os requisitos de inspeção e rastreabilidade do projeto antes de fazer o pedido. Um acordo claro ajuda o cliente, o fabricante e o instalador a distinguir a aprovação do produto, a aceitação da remessa e os testes finais da instalação.
1. Cada rolo deve receber todos os testes laboratoriais?
Não necessariamente. Um plano de amostragem documentado deve definir verificações de rotina e validação periódica. A frequência apropriada depende do processo, do risco e dos requisitos contratuais.
2. Um certificado de produto substitui a inspeção de lote?
Não. A certificação do produto e a consistência da produção têm finalidades diferentes. O material entregue ainda precisa de identificação e aceitação de acordo com as especificações aprovadas.
3. Por que duas medições de espessura podem ser diferentes?
O local de medição, a pressão, o relevo, o perfil do suporte e o condicionamento da amostra podem afetar as leituras. Combine o método e compare condições de medição equivalentes.
4. O que um relatório de teste de fábrica deve identificar?
No mínimo, o produto e o lote, detalhes relevantes da amostra, método, condições, resultados medidos e decisão de aceitação. Informações adicionais dependem do teste e do contrato.
5. Como a rastreabilidade ajuda o proprietário de uma instalação?
Isso torna as investigações mais focadas. Um local de defeito pode ser conectado a um rolo, lote de produção, área de expedição e instalação, em vez de tratar toda a instalação como uma superfície não identificada.


