
Vues : 0 Auteur : HUADONG Heure de publication : 2026-09-26 Origine : Sports HUADONG
Le contrôle qualité en usine des voies de roulement préfabriquées doit relier les matériaux entrants, les paramètres de production et les résultats des rouleaux finis à des lots identifiables. L’épaisseur, l’apparence et les propriétés de traction révèlent chacune une partie de l’image. Un approvisionnement fiable examine également l'échantillonnage, la traçabilité et le processus de gestion des matériaux non conformes. L'objectif est d'obtenir des rouleaux livrés de manière cohérente et correspondant à la construction approuvée, avec des enregistrements qui restent utiles après l'installation.
Mots-clés : contrôle qualité des pistes préfabriquées, essais en usine de chenilles en caoutchouc, épaisseur de la piste de roulement, traçabilité des lots de caoutchouc, inspection des surfaces sportives
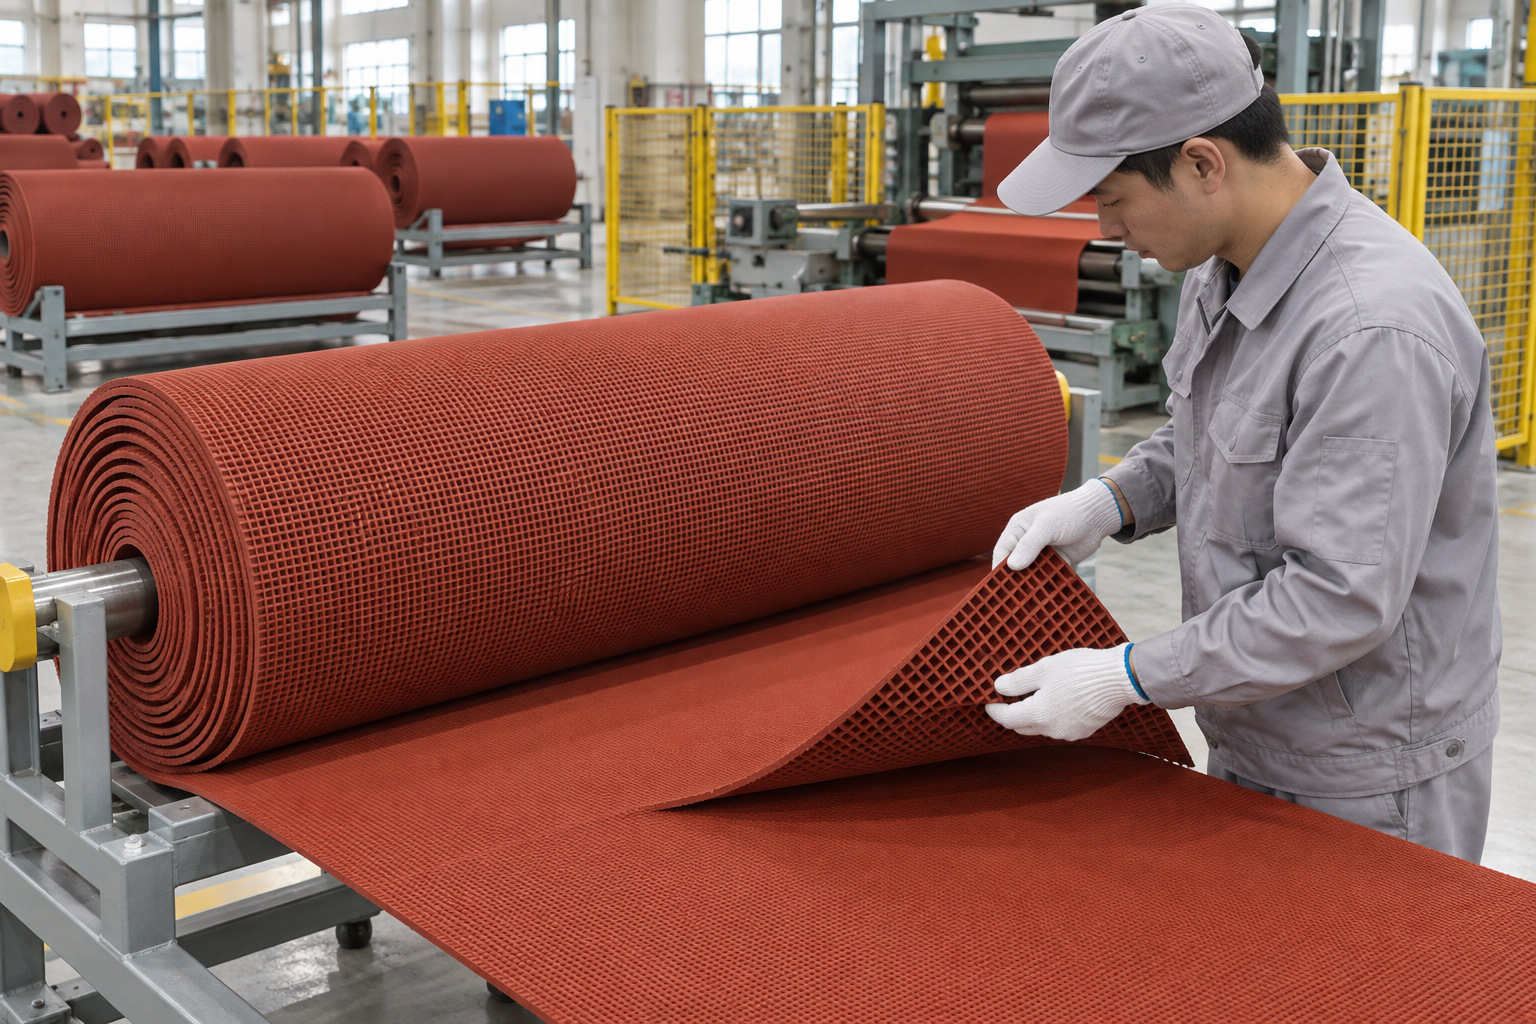
Figure 1. Rouleaux de chenilles en caoutchouc préfabriqués disposés dans une zone d'inspection d'usine. Illustration technique générée par l'IA.
Un plan qualité commence par un cahier des charges maîtrisé. Identifiez le modèle, les dimensions nominales, la construction des couches, la couleur, le profil de support et les exigences de performances pertinentes. Enregistrez les méthodes d’essai et les tolérances acceptables. Sans cette base de référence, l’inspection peut produire de nombreuses mesures sans qu’une décision claire soit prise.
Séparez les contrôles de routine par lots de la validation de la conception et de la certification tierce. Une usine peut vérifier fréquemment les dimensions tout en effectuant certaines évaluations de performances selon un calendrier différent. Le plan d'échantillonnage devrait expliquer cette distinction. Un certificat pour une configuration de produit ne doit pas être utilisé comme preuve d'une variation non documentée de l'épaisseur ou de la construction.
Les polymères, charges, pigments et additifs de transformation entrants doivent être identifiables et gérés conformément aux exigences de la formulation. Les changements dans les matières premières doivent être évalués car ils peuvent affecter le traitement et les propriétés finies même lorsque la description nominale du produit reste inchangée.
Les dossiers de production doivent relier la préparation du composé au formage, au gaufrage, à la vulcanisation et à la finition. Les variables pertinentes peuvent inclure la séquence de mélange, les températures, la vitesse de ligne et les conditions de durcissement. Le but n’est pas de divulguer une recette confidentielle à chaque client. Il s'agit de conserver suffisamment d'informations contrôlées pour étudier les variations et reproduire un produit approuvé.
Une seule lecture d’épaisseur ne peut pas représenter une longue feuille. Utilisez un modèle d'échantillonnage qui couvre la largeur et les positions sélectionnées sur la longueur, avec une pression de mesure et un emplacement définis. Enregistrez l'effet du gaufrage de la surface et des cavités du support sur la méthode choisie.
Vérifiez également la largeur, la longueur, l’état des bords et l’équerrage utilisables. De petites différences dimensionnelles peuvent compliquer la découpe sur site et l’alignement des joints. Évaluez le matériau après le conditionnement spécifié par la méthode afin que les résultats du caoutchouc récemment traité ne soient pas comparés par hasard avec des échantillons entièrement conditionnés.
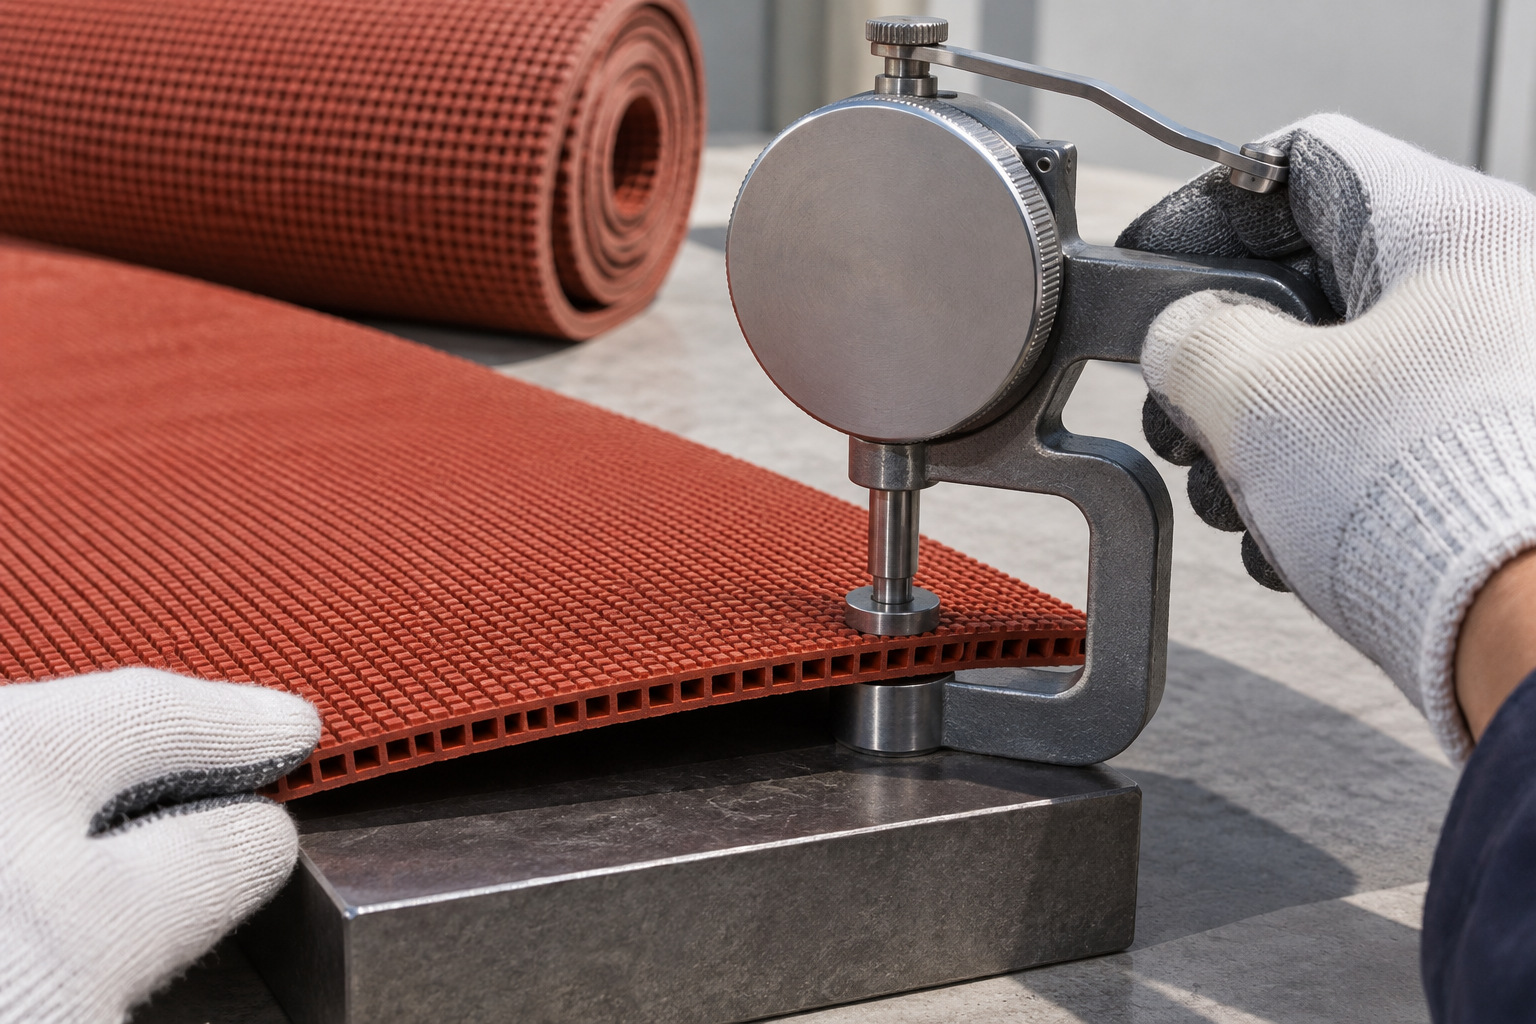
Figure 2. Jauge d'épaisseur vérifiant une éprouvette de chenille en caoutchouc préfabriquée sur un support plan. Illustration technique générée par l'IA.
| Point de contrôle | Ce qu'il faut examiner | Dossier qui doit rester disponible |
|---|---|---|
| Matériaux entrants | Identité et propriétés convenues | Lot fournisseur et dossier d'acceptation |
| Préparation du composé | Cohérence et conformité des processus | Paramètres de lots composés et de production |
| Formation de feuille | Profil d'épaisseur et texture de surface | Positions d'échantillonnage et résultats dimensionnels |
| Caoutchouc fini | Propriétés mécaniques pertinentes | Méthode, conditionnement et résultat du test |
| Apparence | Couleur, gaufrage et défauts visibles | Échantillon approuvé et résultat de l'inspection |
| Libération du rouleau | Emballage, identité et conformité | Identification du rouleau liée au lot de production |
La fréquence de chaque contrôle doit refléter le risque de production et l'accord de qualité applicable. Répertorier un test n'est pas la même chose que démontrer qu'il est effectué à chaque lancer.
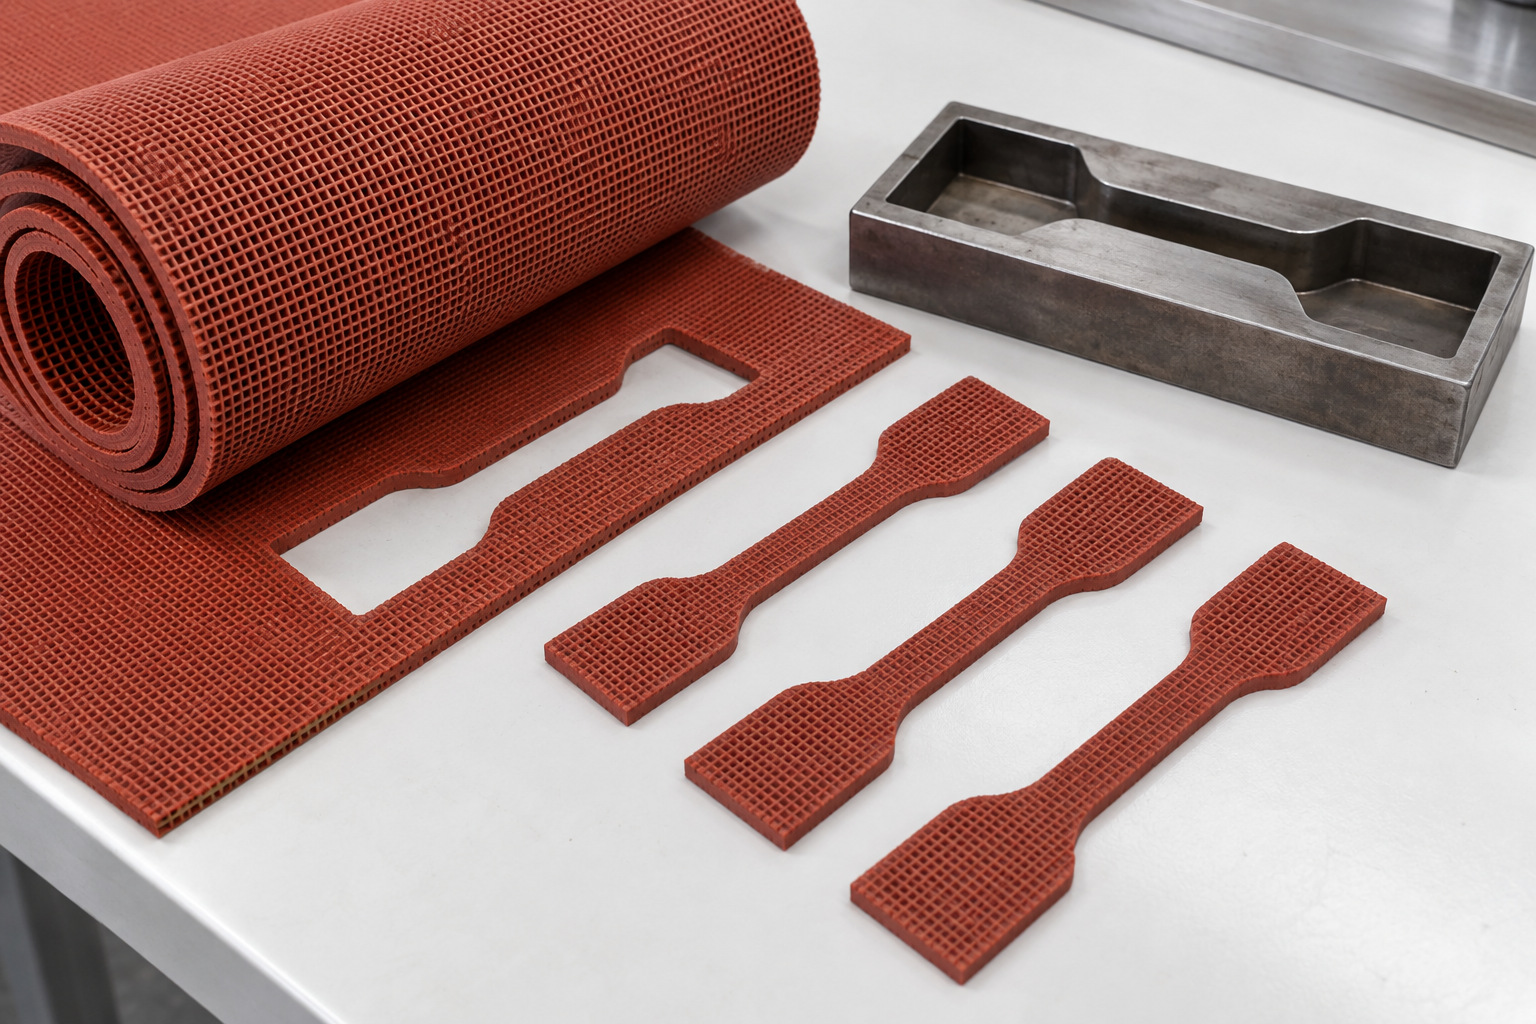
Figure 3. Échantillons de traction en caoutchouc découpés préparés à côté d’une matrice de découpe en acier. Illustration technique générée par l'IA.
ASTM D412 couvre les tests de tension du caoutchouc vulcanisé et des élastomères thermoplastiques. Un rapport doit identifier le spécimen et la procédure utilisée. Les échantillons spécifiques à une couche et les échantillons de feuille entière peuvent représenter différents aspects des performances, en particulier lorsque la face inférieure comprend des cavités moulées.
Les lectures de dureté peuvent aider à contrôler la cohérence, mais elles dépendent de l'échelle sélectionnée, du support d'échantillon et de la méthode de mesure. Ne considérez pas la dureté comme un substitut aux tests dynamiques des surfaces sportives. Lorsque l'approvisionnement nécessite des résultats d'absorption des chocs, de déformation ou de frottement, obtenez des rapports pour la configuration proposée selon les méthodes de test pertinentes du projet.
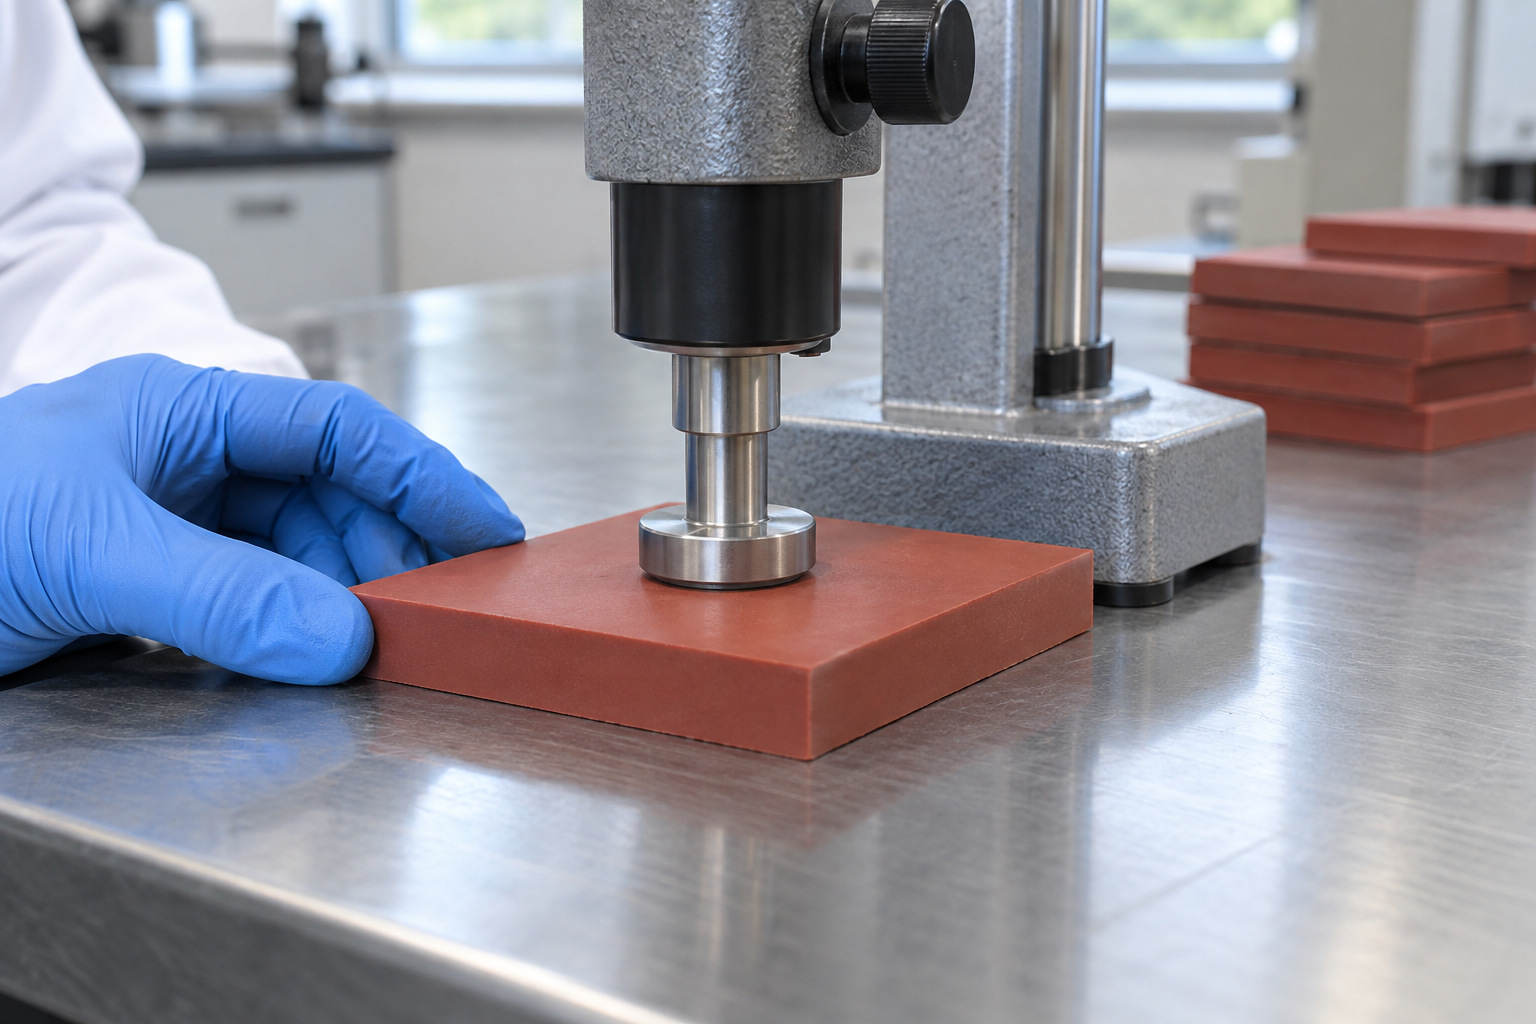
Figure 4. Duromètre monté sur banc positionné perpendiculairement à un échantillon de caoutchouc plat. Illustration technique générée par l'IA.
Chaque expédition doit permettre à l'installateur de relier les rouleaux livrés au lot de production concerné. Maintenir l'association lorsque l'emballage est retiré. Une carte de rouleau telle que construite peut ultérieurement relier un emplacement de piste spécifique à son enregistrement de matériau d'origine.
Les échantillons conservés sont utiles lorsque leur identité, leurs conditions de stockage et leur durée de conservation sont contrôlées. Si une plainte ultérieure concerne la couleur, l'usure ou une couture, l'enquête peut comparer le matériel installé avec un échantillon conservé et les dossiers d'acceptation originaux. Isolez les stocks non conformes et documentez leur disposition plutôt que de les mélanger avec le produit lancé.
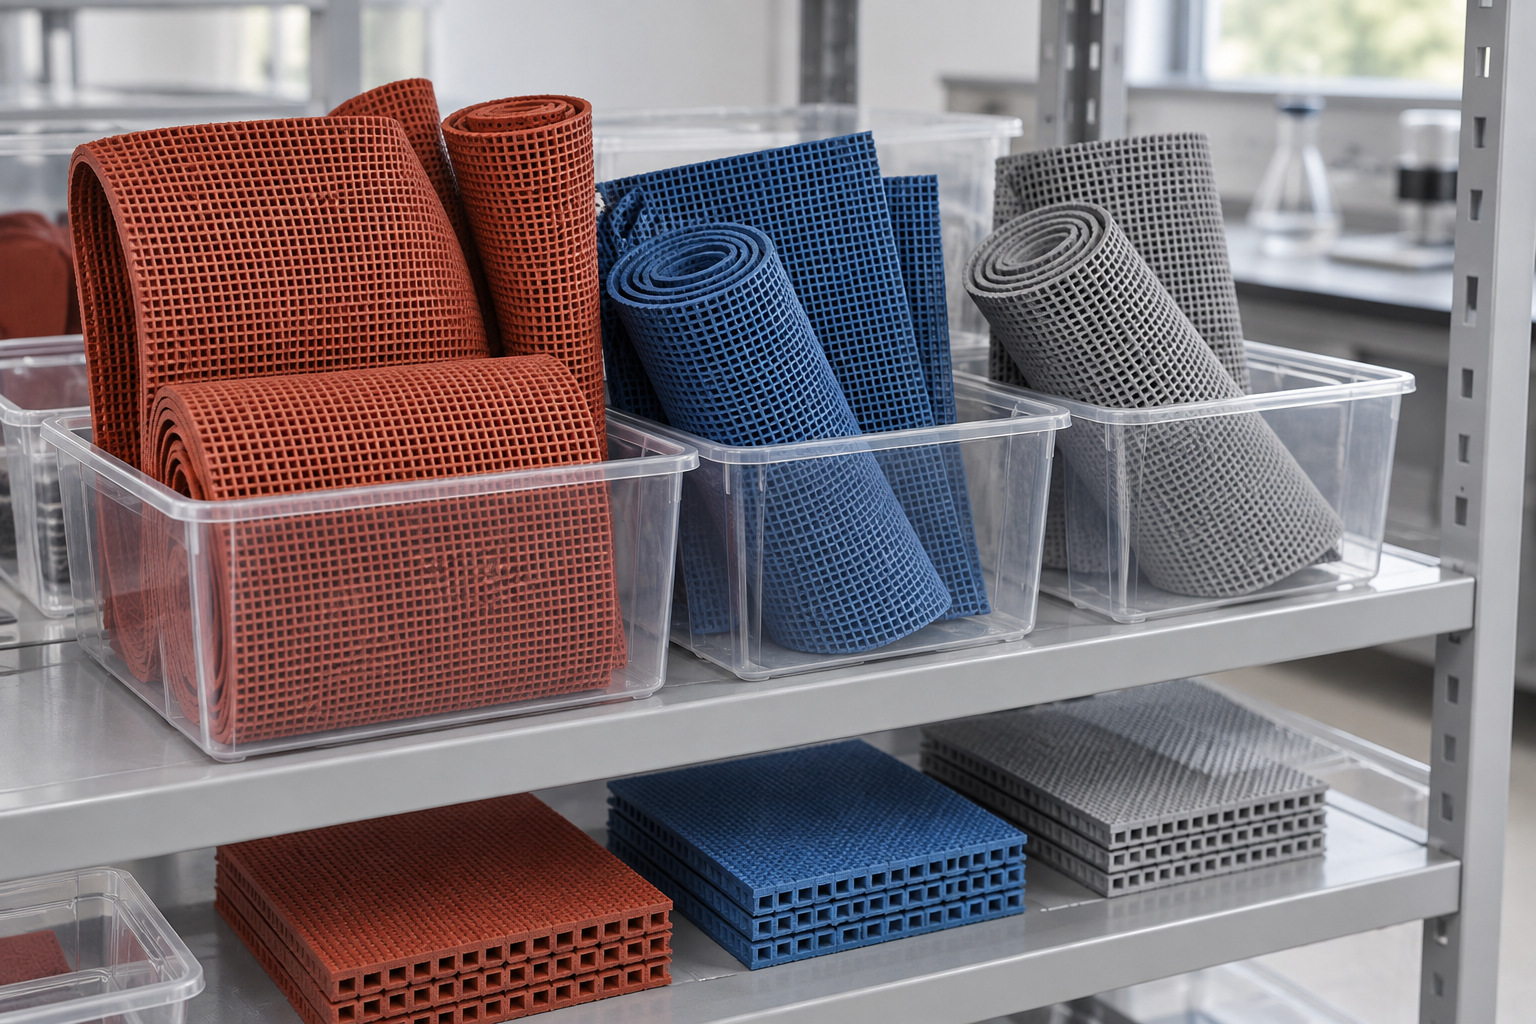
Figure 5. Échantillons de chenilles en caoutchouc conservés organisés dans des conteneurs de stockage transparents. Illustration technique générée par l'IA.
Pour un Voie de course préfabriquée GODER , demandez les spécifications actuelles, un échantillon représentatif et les enregistrements de qualité applicables avec le devis. Identifiez les exigences d’inspection et de traçabilité du projet avant de commander. Un accord clair aide le client, le fabricant et l'installateur à distinguer l'approbation du produit, l'acceptation de l'expédition et les tests finaux en installation.
1. Chaque rouleau doit-il subir tous les tests de laboratoire ?
Pas nécessairement. Un plan d'échantillonnage documenté doit définir des contrôles de routine et une validation périodique. La fréquence appropriée dépend du processus, du risque et des exigences contractuelles.
2. Un certificat de produit remplace-t-il l’inspection des lots ?
Non. La certification des produits et la cohérence de la production répondent à des objectifs différents. Le matériel livré doit encore être identifié et accepté par rapport aux spécifications approuvées.
3. Pourquoi deux mesures d’épaisseur peuvent-elles différer ?
L'emplacement de mesure, la pression, le gaufrage, le profil du support et le conditionnement de l'échantillon peuvent affecter les lectures. Convenez de la méthode et comparez les conditions de mesure équivalentes.
4. Que doit identifier un rapport de test en usine ?
Au minimum, le produit et le lot, les détails pertinents de l'échantillon, la méthode, les conditions, les résultats mesurés et la décision d'acceptation. Les informations supplémentaires dépendent du test et du contrat.
5. Comment la traçabilité aide-t-elle le propriétaire d'une installation ?
Cela rend les enquêtes plus ciblées. Un emplacement de défaut peut être relié à un rouleau, un lot de production, une zone d'expédition et d'installation au lieu de traiter l'ensemble de l'installation comme une seule surface non identifiée.


