
Aufrufe: 0 Autor: HUADONG Veröffentlichungszeit: 26.09.2026 Herkunft: HUADONG Sport
Die werkseitige Qualitätskontrolle für vorgefertigte Laufschienen sollte eingehende Materialien, Produktionseinstellungen und Ergebnisse der fertigen Rollen mit identifizierbaren Chargen verknüpfen. Dicke, Aussehen und Zugeigenschaften verraten jeweils einen Teil des Bildes. Zuverlässige Beschaffung prüft auch Probenahme, Rückverfolgbarkeit und den Prozess zum Umgang mit fehlerhaftem Material. Das Ziel sind konsistent gelieferte Rollen, die der genehmigten Konstruktion entsprechen, mit Aufzeichnungen, die auch nach der Installation nützlich bleiben.
Schlüsselwörter: Qualitätskontrolle vorgefertigter Gleise, Werksprüfung von Gummiketten, Dicke der Laufschiene, Rückverfolgbarkeit von Gummichargen, Inspektion von Sportoberflächen
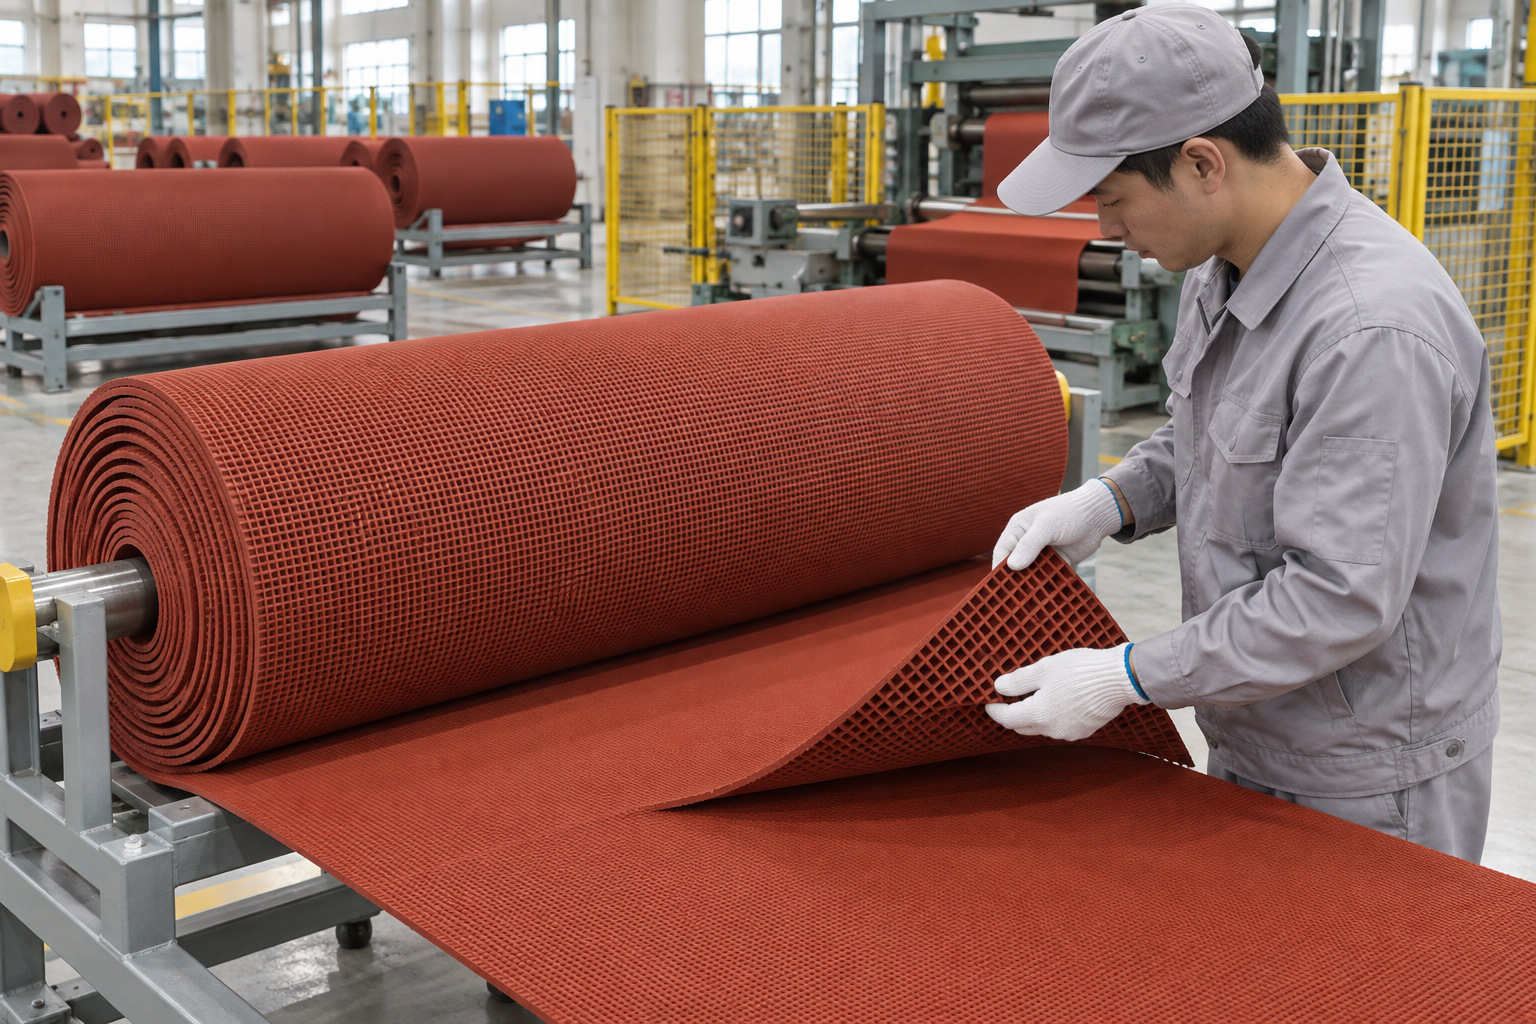
Abbildung 1. Vorgefertigte Gummikettenrollen, angeordnet in einem Fabrikinspektionsbereich. KI-generierte technische Illustration.
Ein Qualitätsplan beginnt mit einer kontrollierten Spezifikation. Identifizieren Sie das Modell, die Nennmaße, den Schichtaufbau, die Farbe, das Trägerprofil und relevante Leistungsanforderungen. Notieren Sie die Testmethoden und akzeptablen Toleranzen. Ohne diese Basislinie kann die Inspektion zu vielen Messungen führen, ohne dass eine klare Freigabeentscheidung vorliegt.
Trennen Sie routinemäßige Chargenprüfungen von der Designvalidierung und der Zertifizierung durch Dritte. Eine Fabrik kann Abmessungen häufig überprüfen, während sie einige Leistungsbewertungen nach einem anderen Zeitplan durchführt. Der Stichprobenplan sollte diesen Unterschied erläutern. Ein Zertifikat für eine Produktkonfiguration sollte nicht als Beweis für eine nicht dokumentierte Abweichung in der Dicke oder Konstruktion verwendet werden.
Eingehende Polymere, Füllstoffe, Pigmente und Verarbeitungszusätze sollten identifizierbar sein und entsprechend den Anforderungen der Formulierung verwaltet werden. Änderungen bei den Rohstoffen müssen bewertet werden, da sie sich auch dann auf die Verarbeitung und die Endeigenschaften auswirken können, wenn die nominelle Produktbeschreibung unverändert bleibt.
Produktionsaufzeichnungen sollten die Mischungsvorbereitung mit dem Formen, Prägen, Vulkanisieren und Veredeln verbinden. Relevante Variablen können Mischreihenfolge, Temperaturen, Liniengeschwindigkeit und Aushärtungsbedingungen sein. Der Zweck besteht nicht darin, jedem Kunden ein vertrauliches Rezept mitzuteilen. Es geht darum, genügend kontrollierte Informationen zu verwalten, um Variationen zu untersuchen und ein zugelassenes Produkt zu reproduzieren.
Ein einzelner Dickenmesswert kann kein langes Blech darstellen. Verwenden Sie ein Probenahmemuster, das die Breite und ausgewählte Positionen entlang der Länge abdeckt, wobei der Messdruck und die Position definiert sind. Zeichnen Sie die Auswirkung von Oberflächenprägungen und Hohlräumen auf der Rückseite auf die gewählte Methode auf.
Überprüfen Sie auch die nutzbare Breite, Länge, Kantenbeschaffenheit und Rechtwinkligkeit. Kleine Maßunterschiede können das Schneiden vor Ort und die Nahtausrichtung erschweren. Bewerten Sie das Material nach der durch die Methode festgelegten Konditionierung, damit die Ergebnisse von kürzlich verarbeitetem Gummi nicht leichtfertig mit vollständig konditionierten Proben verglichen werden.
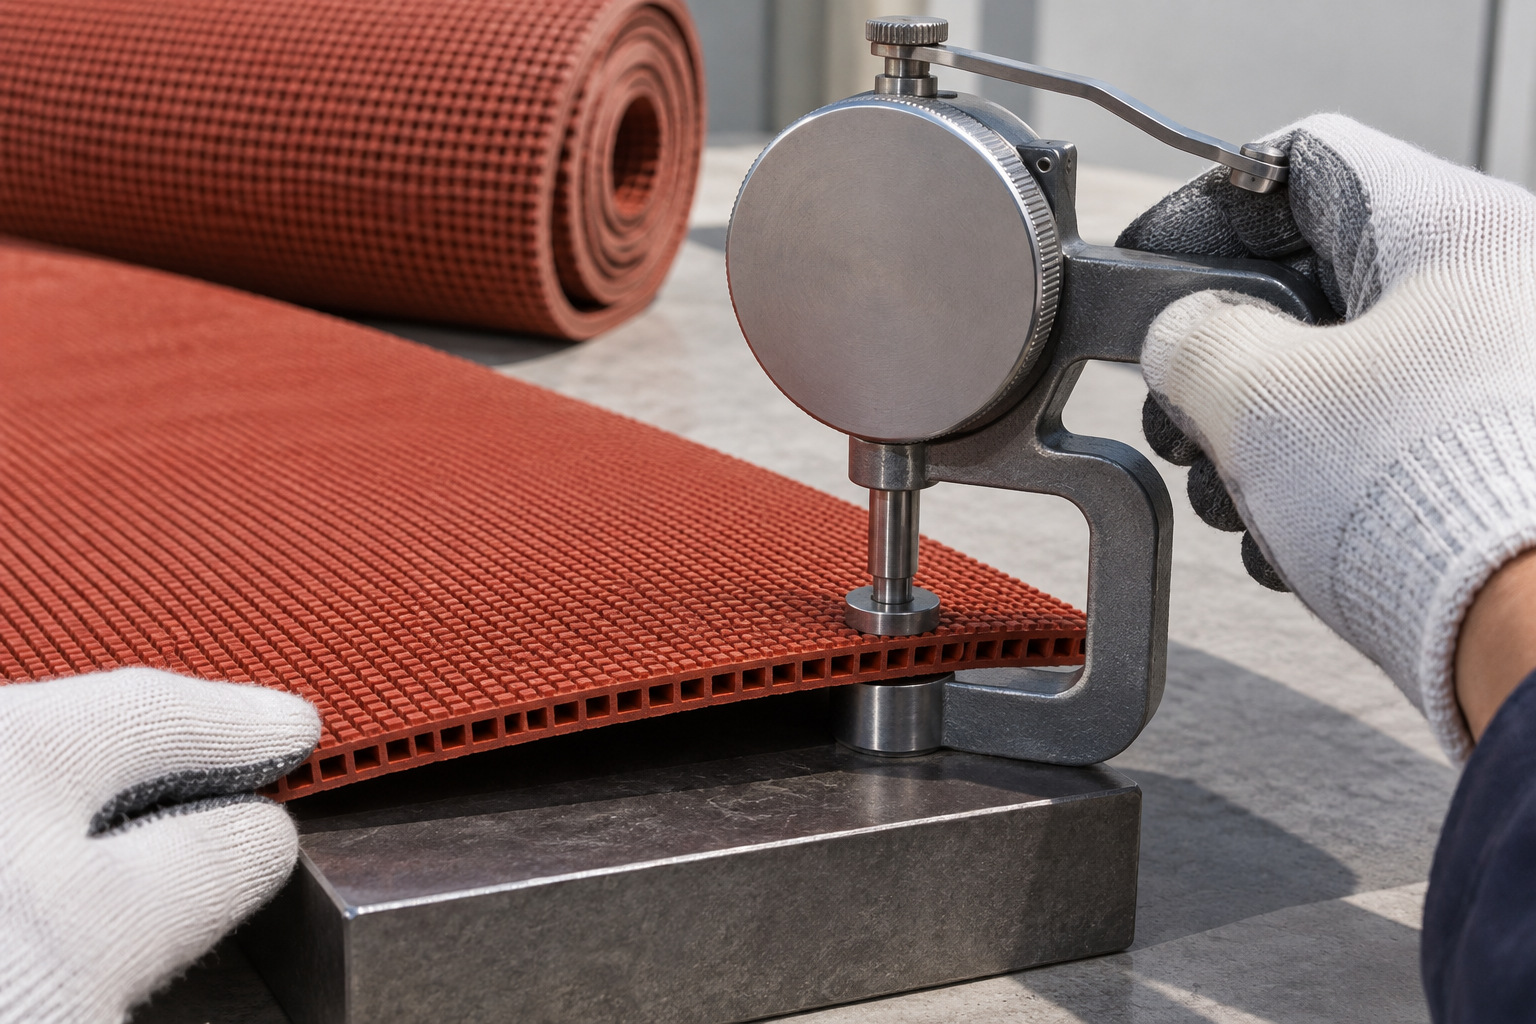
Abbildung 2. Dickenmessgerät zur Prüfung einer vorgefertigten Gummikettenprobe auf einer flachen Unterlage. KI-generierte technische Illustration.
| Kontrollpunkt. | Was untersucht werden soll | . Datensatz, der verfügbar bleiben sollte |
|---|---|---|
| Eingehende Materialien | Identität und vereinbarte Eigenschaften | Lieferantenlos- und Abnahmeprotokoll |
| Compound-Vorbereitung | Konsistenz und Prozesskonformität | Compound-Batch- und Produktionseinstellungen |
| Blattbildung | Dickenprofil und Oberflächentextur | Abtastpositionen und Dimensionsergebnisse |
| Fertiger Gummi | Relevante mechanische Eigenschaften | Methode, Konditionierung und Testergebnis |
| Aussehen | Farbe, Prägung und sichtbare Mängel | Genehmigte Probe und Prüfergebnis |
| Rollenfreigabe | Verpackung, Identität und Konformität | Mit dem Produktionslos verknüpfte Rollenidentifikation |
Die Häufigkeit jeder Prüfung sollte das Produktionsrisiko und die geltende Qualitätsvereinbarung widerspiegeln. Das Auflisten eines Tests ist nicht dasselbe wie der Nachweis, dass er bei jedem Wurf durchgeführt wird.
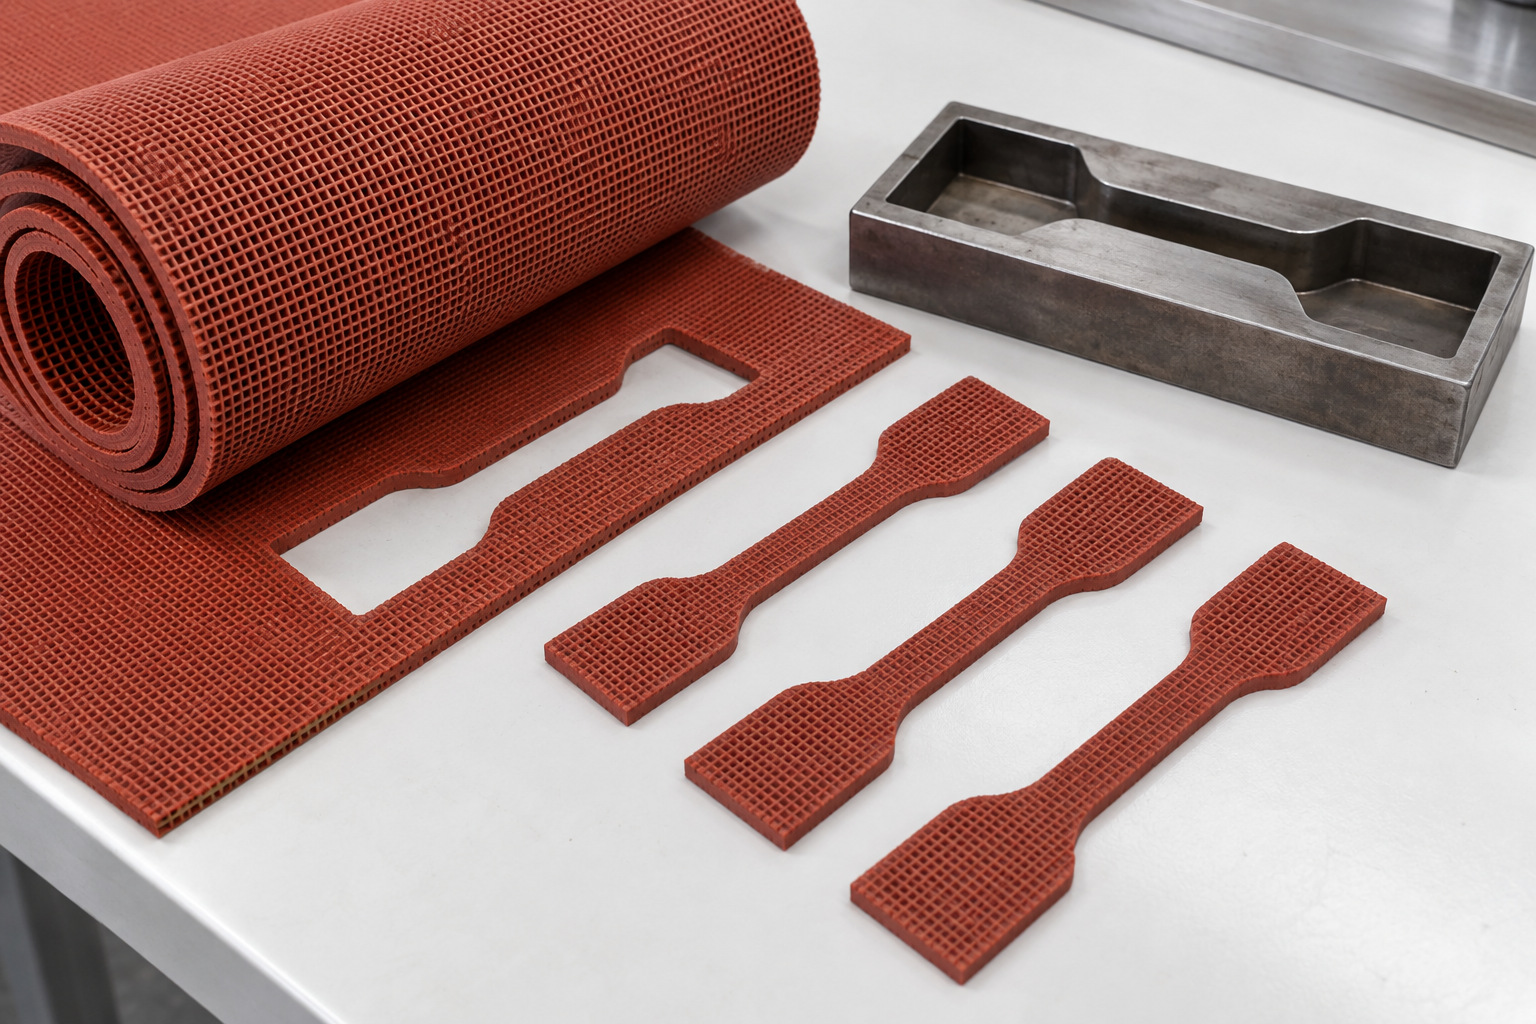
Abbildung 3. Gestanzte Zugproben aus Gummi, die neben einer Stahlstanzform hergestellt wurden. KI-generierte technische Illustration.
ASTM D412 deckt die Spannungsprüfung von vulkanisiertem Gummi und thermoplastischen Elastomeren ab. In einem Bericht sollten die verwendete Probe und das verwendete Verfahren aufgeführt sein. Schichtspezifische Proben und Proben ganzer Platten können unterschiedliche Aspekte der Leistung darstellen, insbesondere wenn die Unterseite geformte Hohlräume aufweist.
Härtewerte können dabei helfen, die Konsistenz zu überwachen, sie hängen jedoch von der gewählten Skala, der Probenunterstützung und der Messmethode ab. Behandeln Sie die Härte nicht als Ersatz für dynamische Sportbodentests. Wenn für die Beschaffung Stoßdämpfungs-, Verformungs- oder Reibungsergebnisse erforderlich sind, holen Sie Berichte für die vorgeschlagene Konfiguration gemäß den entsprechenden Projekttestmethoden ein.
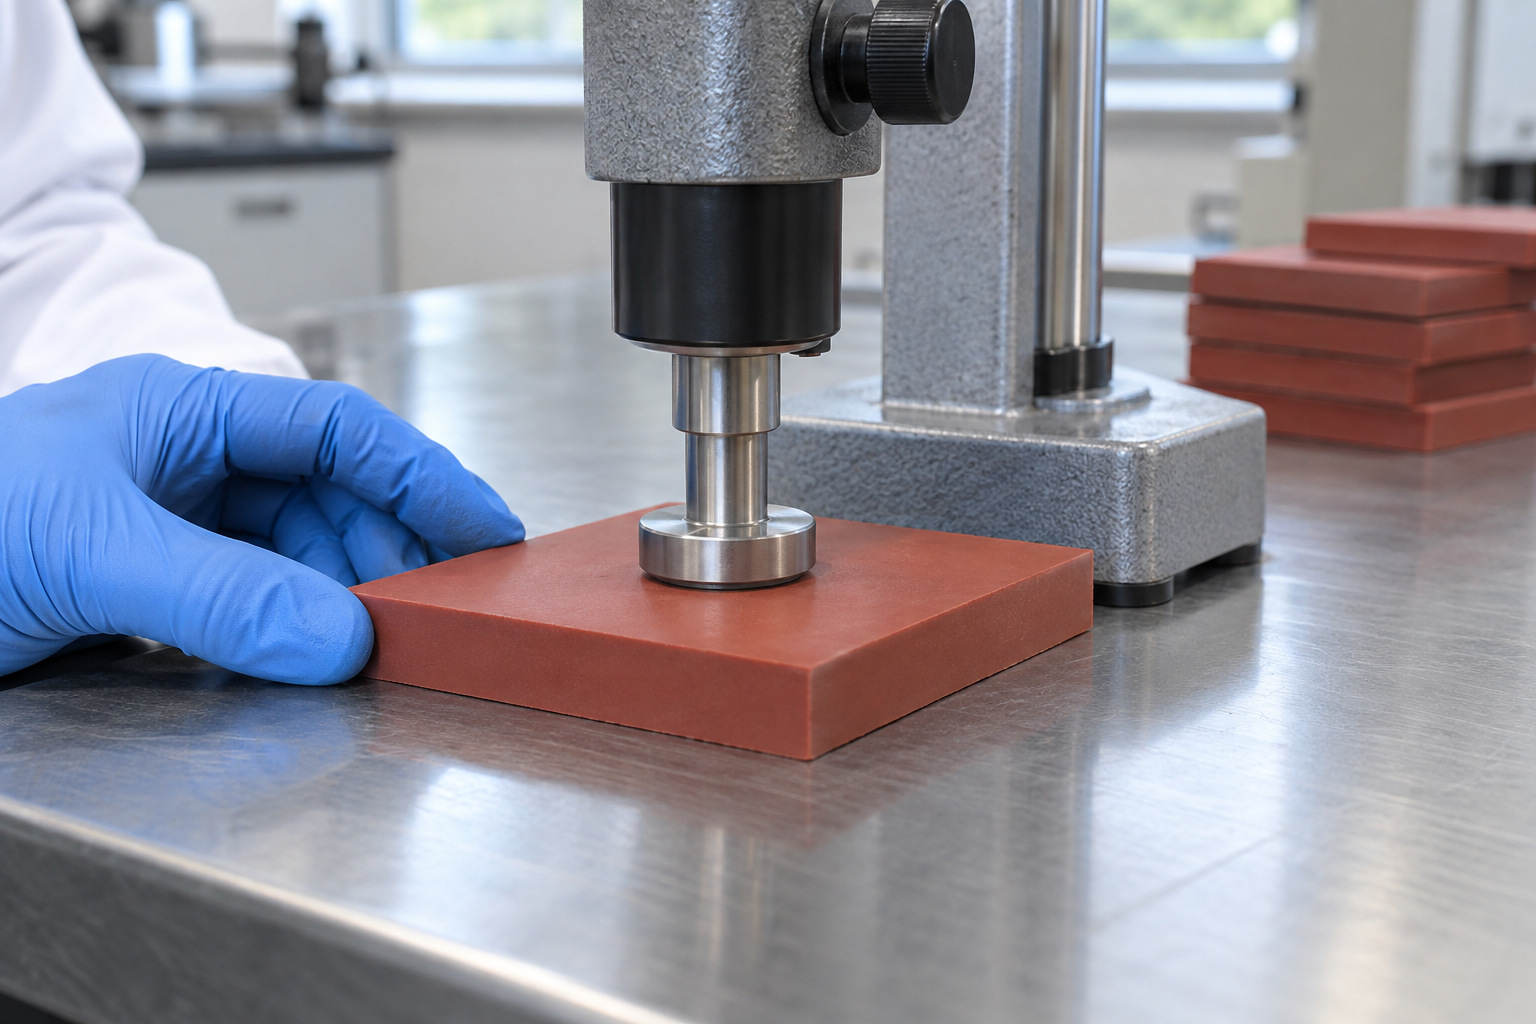
Abbildung 4. Auf einem Tisch montierter Härtemesser, der senkrecht zu einem flachen Gummiprüfkörper positioniert ist. KI-generierte technische Illustration.
Bei jeder Lieferung sollte es dem Installateur möglich sein, die gelieferten Rollen dem entsprechenden Produktionslos zuzuordnen. Behalten Sie die Zuordnung bei, wenn die Verpackung entfernt wird. Eine Bestands-Rollkarte kann später einen bestimmten Gleisstandort mit seinem ursprünglichen Materialdatensatz verbinden.
Rückstellproben sind nützlich, wenn ihre Identität, Lagerbedingungen und Aufbewahrungsdauer kontrolliert werden. Betrifft eine spätere Reklamation Farbe, Abnutzung oder eine Naht, kann bei der Untersuchung das verbaute Material mit einem Rückstellmuster und den Original-Abnahmeprotokollen verglichen werden. Isolieren Sie fehlerhafte Bestände und dokumentieren Sie die Entsorgung, anstatt sie mit freigegebenen Produkten zu vermischen.
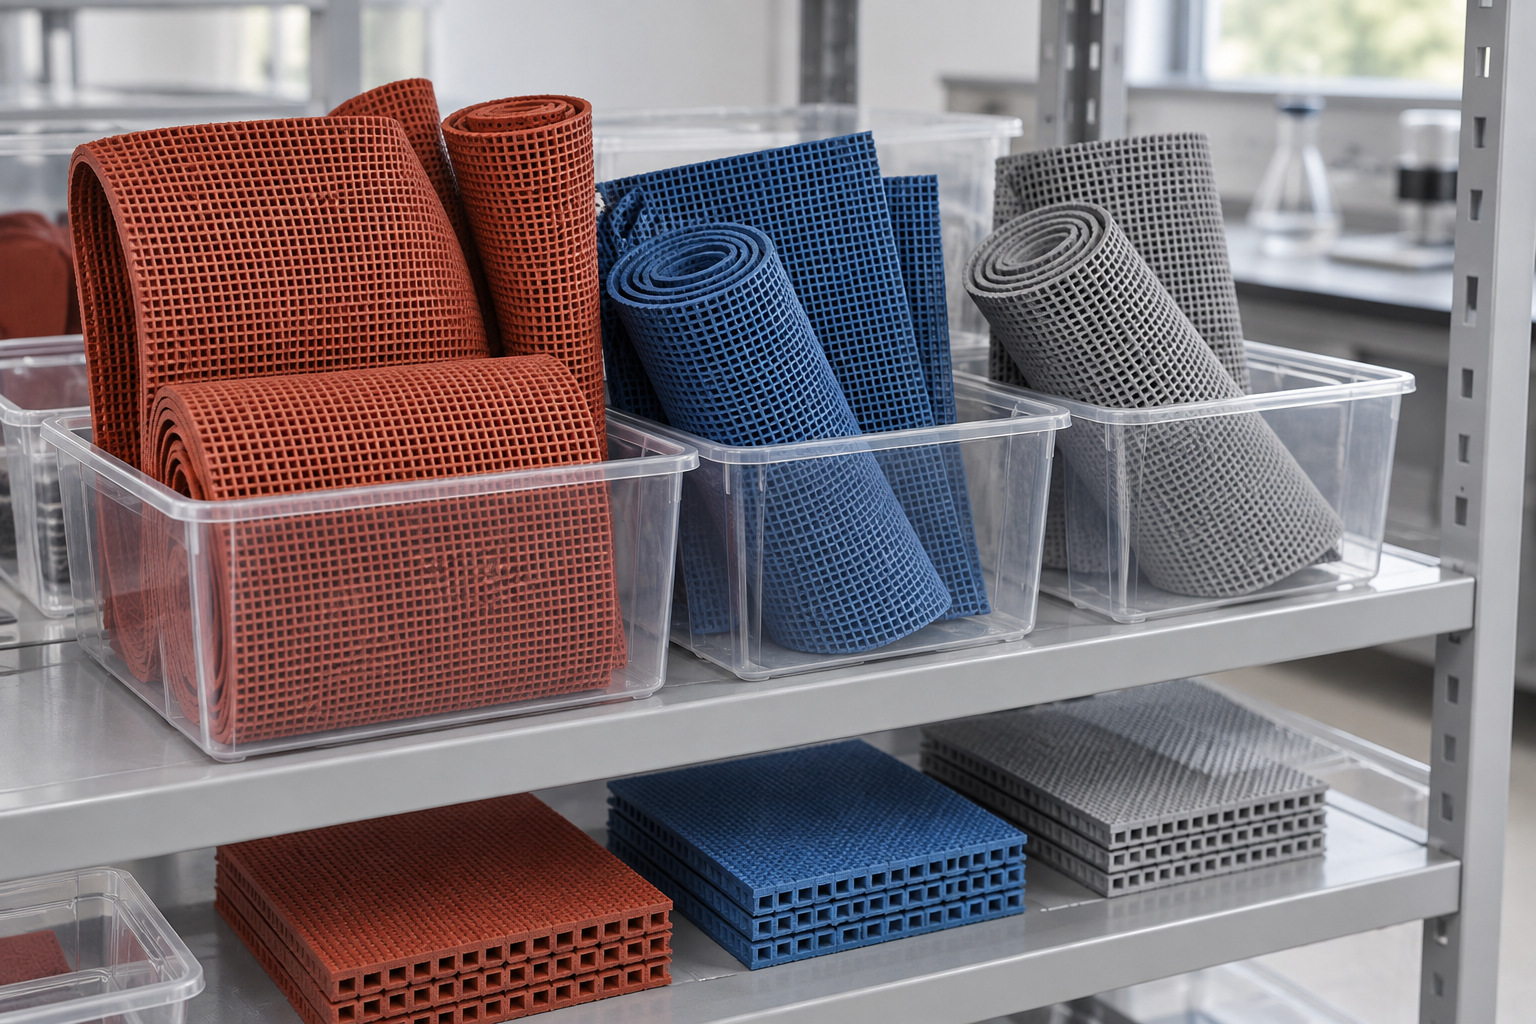
Abbildung 5. Zurückgehaltene Gummikettenproben, organisiert in einfachen transparenten Lagerbehältern. KI-generierte technische Illustration.
Für einen Wenn Sie eine vorgefertigte Laufschiene von GODER benötigen , fordern Sie mit dem Angebot die aktuelle Spezifikation, ein repräsentatives Muster und die entsprechenden Qualitätsnachweise an. Identifizieren Sie vor der Bestellung die Inspektions- und Rückverfolgbarkeitsanforderungen des Projekts. Eine klare Vereinbarung hilft dem Kunden, Hersteller und Installateur, zwischen Produktgenehmigung, Versandannahme und abschließender Anlagenprüfung zu unterscheiden.
1. Sollte jede Rolle jeden Labortest durchlaufen?
Nicht unbedingt. Ein dokumentierter Probenahmeplan sollte Routinekontrollen und regelmäßige Validierungen festlegen. Die angemessene Häufigkeit hängt vom Prozess, dem Risiko und den vertraglichen Anforderungen ab.
2. Ersetzt ein Produktzertifikat die Chargenprüfung?
Nein. Produktzertifizierung und Produktionskonsistenz dienen unterschiedlichen Zwecken. Geliefertes Material muss noch anhand der genehmigten Spezifikation identifiziert und akzeptiert werden.
3. Warum können sich zwei Dickenmessungen unterscheiden?
Messort, Druck, Prägung, Trägerprofil und Probenkonditionierung können die Messwerte beeinflussen. Vereinbaren Sie die Methode und vergleichen Sie äquivalente Messbedingungen.
4. Was sollte ein Werksprüfbericht identifizieren?
Zumindest das Produkt und die Charge, relevante Probendetails, Methode, Bedingungen, Messergebnisse und Abnahmeentscheidung. Weitere Informationen sind abhängig vom Test und Vertrag.
5. Wie hilft die Rückverfolgbarkeit einem Anlagenbesitzer?
Dadurch werden Untersuchungen zielgerichteter. Ein Defektort kann mit einer Rolle, einem Produktionslos, einem Versand- und Installationsbereich verbunden werden, anstatt die gesamte Anlage als eine nicht identifizierte Fläche zu behandeln.


