
Visningar: 0 Författare: HUADONG Publiceringstid: 2026-09-26 Ursprung: HUADONG Sport
Fabrikens kvalitetskontroll för prefabricerade löparbanor bör koppla inkommande material, produktionsinställningar och färdiga valsresultat till identifierbara partier. Tjocklek, utseende och dragegenskaper avslöjar var och en del av bilden. Tillförlitlig upphandling granskar även provtagning, spårbarhet och processen för hantering av avvikande material. Målet är konsekventa levererade rullar som matchar den godkända konstruktionen, med register som förblir användbara efter installationen.
Nyckelord: prefabricerad spårkvalitetskontroll, testning av gummibanor i fabriken, löparbanas tjocklek, spårbarhet av gummisats, inspektion av sportytor
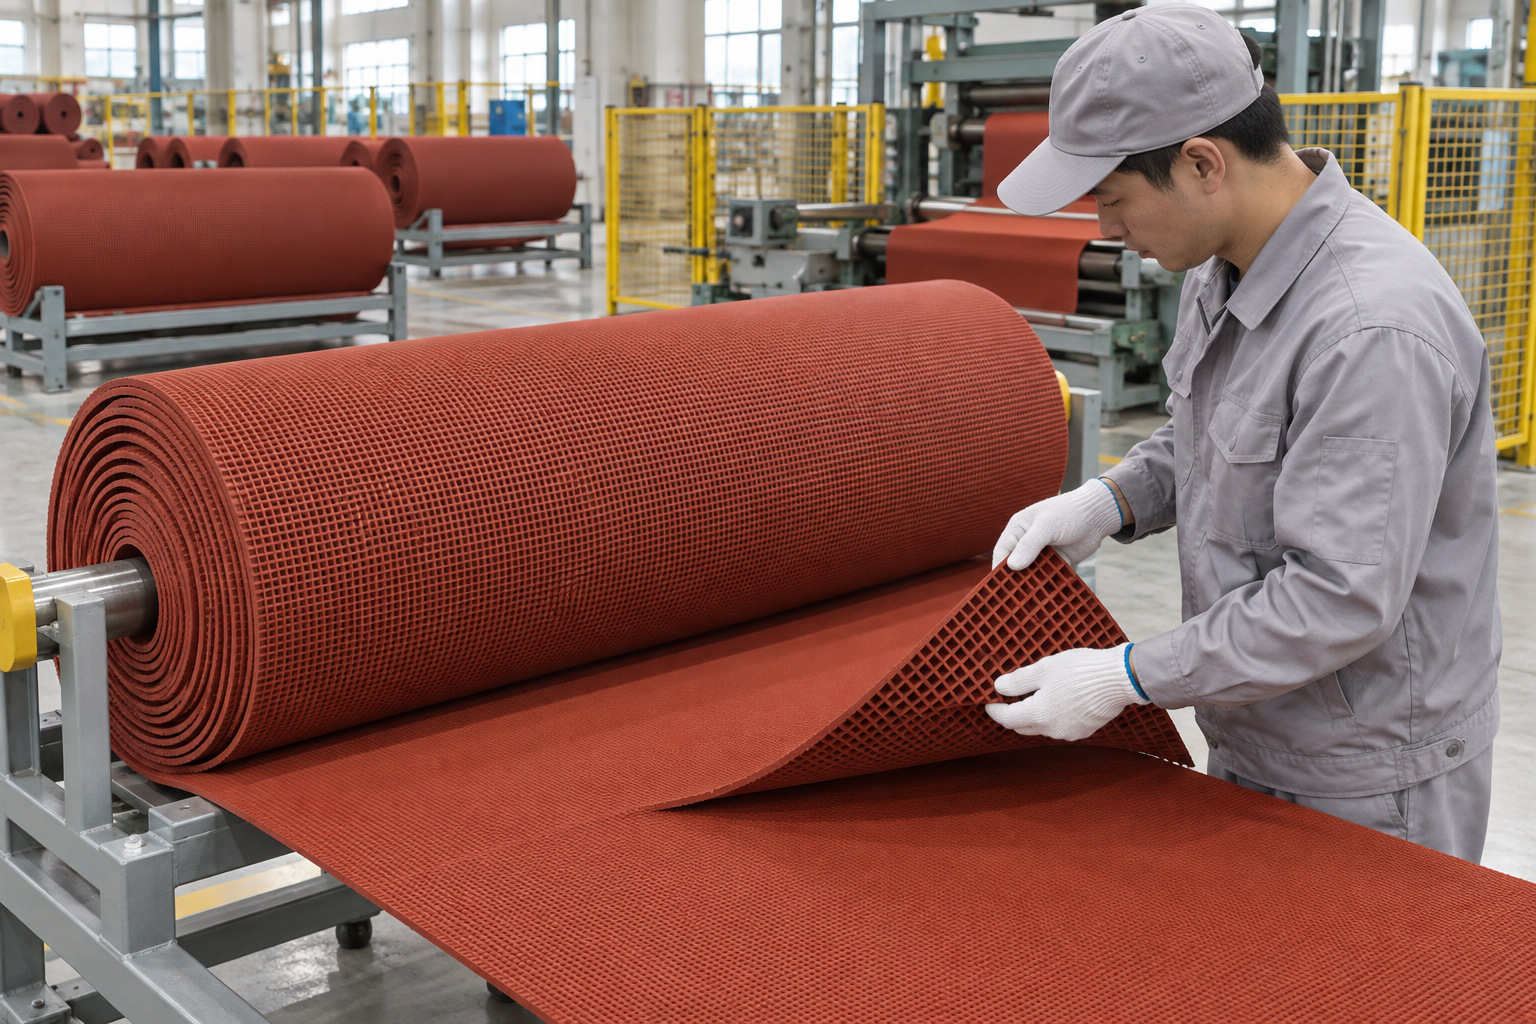
Figur 1. Prefabricerade gummibandsrullar anordnade i ett fabriksinspektionsområde. AI-genererad teknisk illustration.
En kvalitetsplan börjar med en kontrollerad specifikation. Identifiera modell, nominella dimensioner, lagerkonstruktion, färg, stödprofil och relevanta prestandakrav. Anteckna testmetoderna och acceptabla toleranser. Utan den baslinjen kan inspektion ge många mätningar utan ett tydligt utsläppsbeslut.
Separera rutinmässiga batchkontroller från designvalidering och tredjepartscertifiering. En fabrik kan verifiera dimensioner ofta och samtidigt utföra vissa prestandabedömningar på ett annat schema. Provtagningsplanen bör förklara denna distinktion. Ett certifikat för en produktkonfiguration ska inte användas som bevis för en odokumenterad variation i tjocklek eller konstruktion.
Inkommande polymer, fyllmedel, pigment och bearbetningstillsatser bör kunna identifieras och hanteras mot formuleringens krav. Förändringar i råvaror behöver utvärderas eftersom de kan påverka bearbetnings- och färdiga egenskaper även när den nominella produktbeskrivningen förblir oförändrad.
Produktionsprotokoll bör koppla samman sammansättningsberedning med formning, prägling, vulkanisering och efterbehandling. Relevanta variabler kan inkludera blandningssekvens, temperaturer, linjehastighet och härdningsförhållanden. Syftet är inte att avslöja ett konfidentiellt recept till varje kund. Det är att upprätthålla tillräckligt med kontrollerad information för att undersöka variation och reproducera en godkänd produkt.
En enda tjockleksavläsning kan inte representera ett långt ark. Använd ett provtagningsmönster som täcker bredden och valda positioner längs längden, med mättryck och plats definierade. Registrera effekten av ytprägling och stödhåligheter på den valda metoden.
Kontrollera användbar bredd, längd, kantskick och fyrkantighet också. Små dimensionsskillnader kan komplicera skärning och söminriktning. Utvärdera materialet efter den konditionering som anges av metoden så att resultat från nyligen bearbetat gummi inte jämförs slentrianmässigt med fullständigt konditionerade prover.
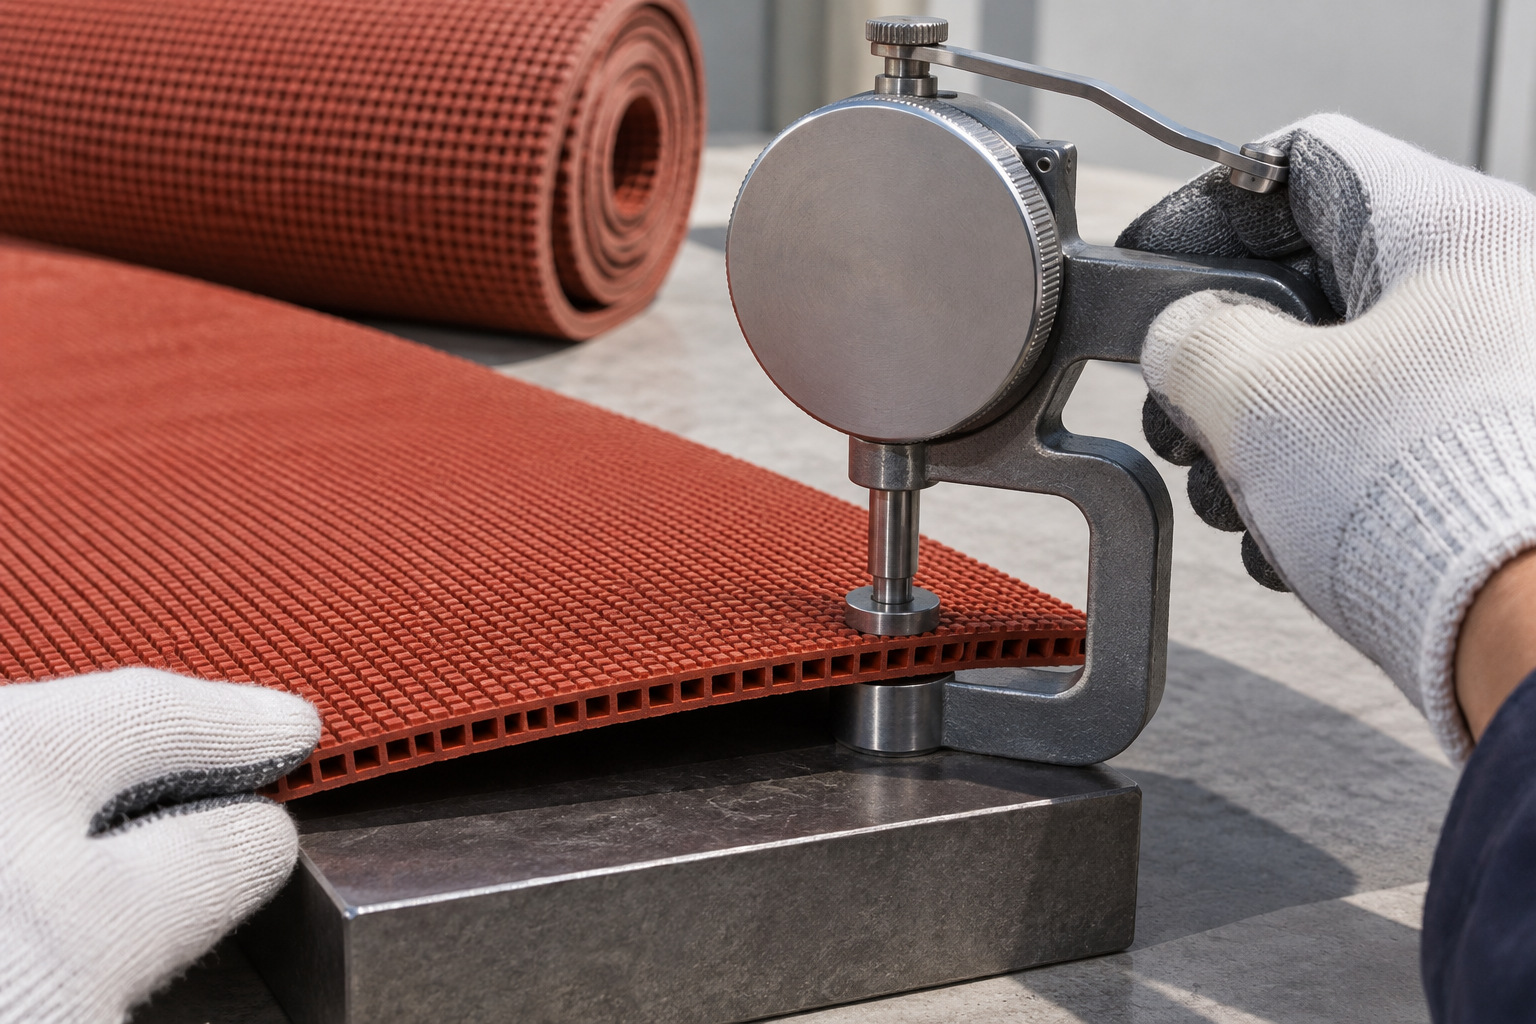
Figur 2. Tjockleksmätare som kontrollerar ett prefabricerat gummispårsprov på ett plant stöd. AI-genererad teknisk illustration.
| Kontrollpunkt | Vad ska undersökas | Post som ska förbli tillgänglig |
|---|---|---|
| Inkommande material | Identitet och överenskomna egenskaper | Leverantörsparti och acceptprotokoll |
| Sammansatt beredning | Konsekvens och processefterlevnad | Sammansatt batch- och produktionsinställningar |
| Arkbildning | Tjockleksprofil och ytstruktur | Provtagningspositioner och dimensionella resultat |
| Färdigt gummi | Relevanta mekaniska egenskaper | Metod, konditionering och testresultat |
| Utseende | Färg, prägling och synliga defekter | Godkänt prov och inspektionsresultat |
| Rullsläpp | Förpackning, identitet och överensstämmelse | Rullidentifiering kopplad till produktionspartiet |
Frekvensen av varje kontroll bör återspegla produktionsrisken och tillämpligt kvalitetsavtal. Att lista ett test är inte detsamma som att visa att det utförs på varje kast.
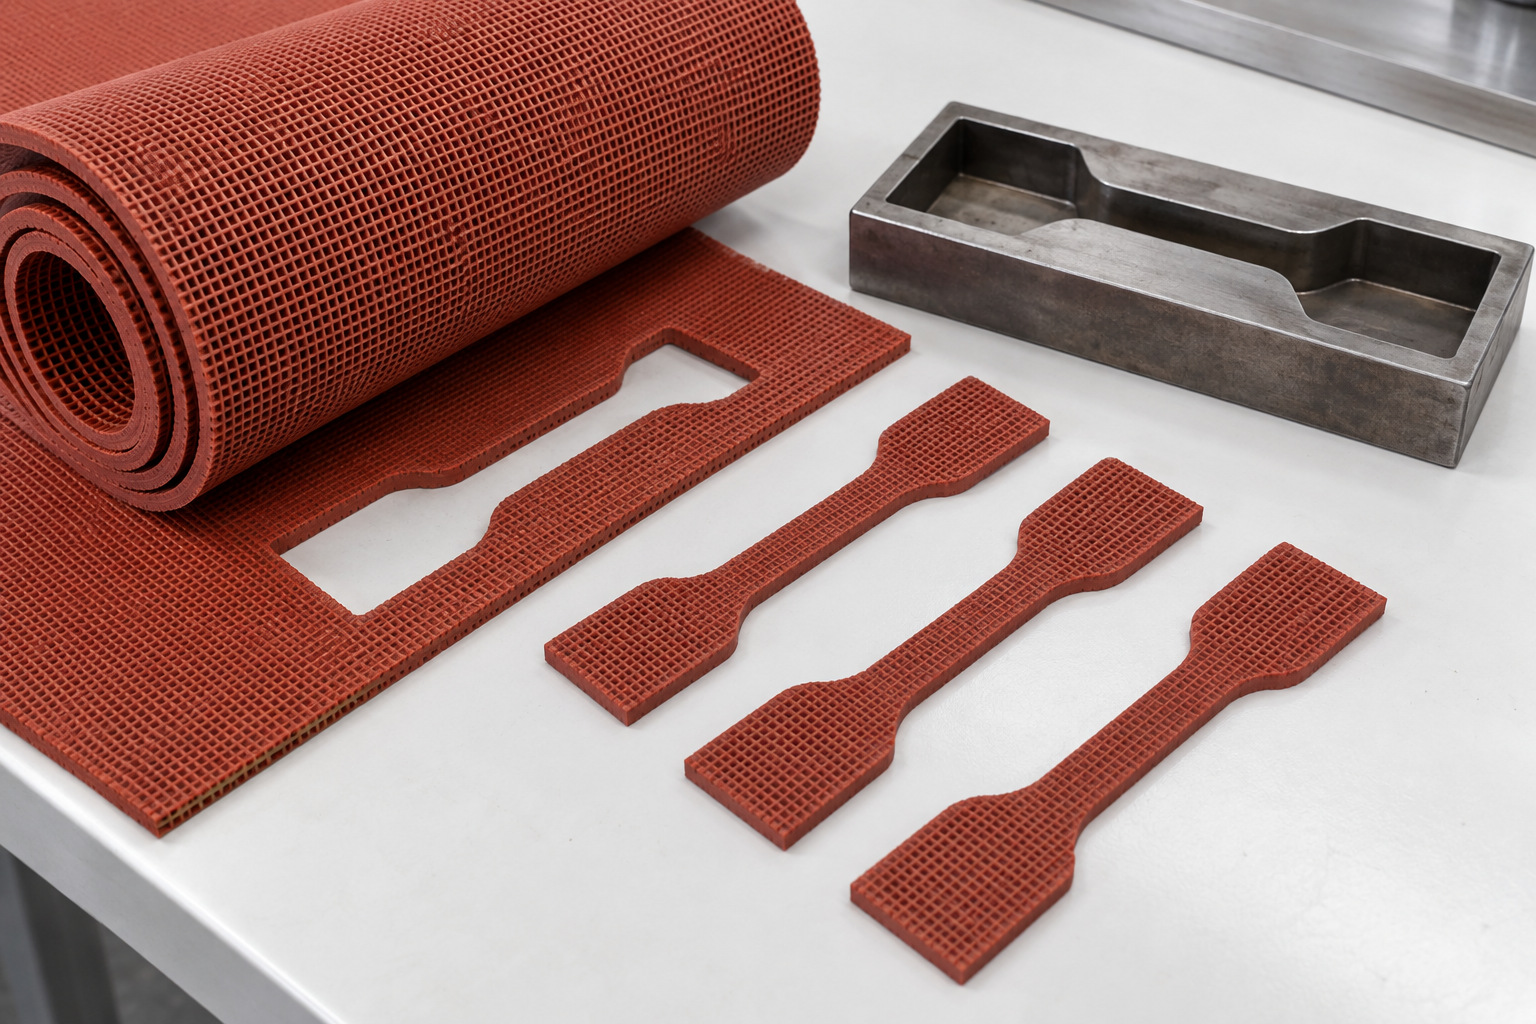
Figur 3. Utstansade gummidragprover förberedda bredvid en skärform av stål. AI-genererad teknisk illustration.
ASTM D412 täcker spänningsprovning av vulkaniserat gummi och termoplastiska elastomerer. En rapport bör identifiera provet och förfarandet som används. Skiktspecifika prover och helplåtsprover kan representera olika aspekter av prestanda, särskilt där undersidan innehåller gjutna hålrum.
Hårdhetsavläsningar kan hjälpa till att övervaka konsistensen, men de beror på den valda skalan, provstödet och mätmetoden. Behandla inte hårdhet som ett substitut för dynamisk testning av sportytor. När upphandling kräver stötdämpning, deformation eller friktionsresultat, skaffa rapporter för den föreslagna konfigurationen under relevanta projekttestmetoder.
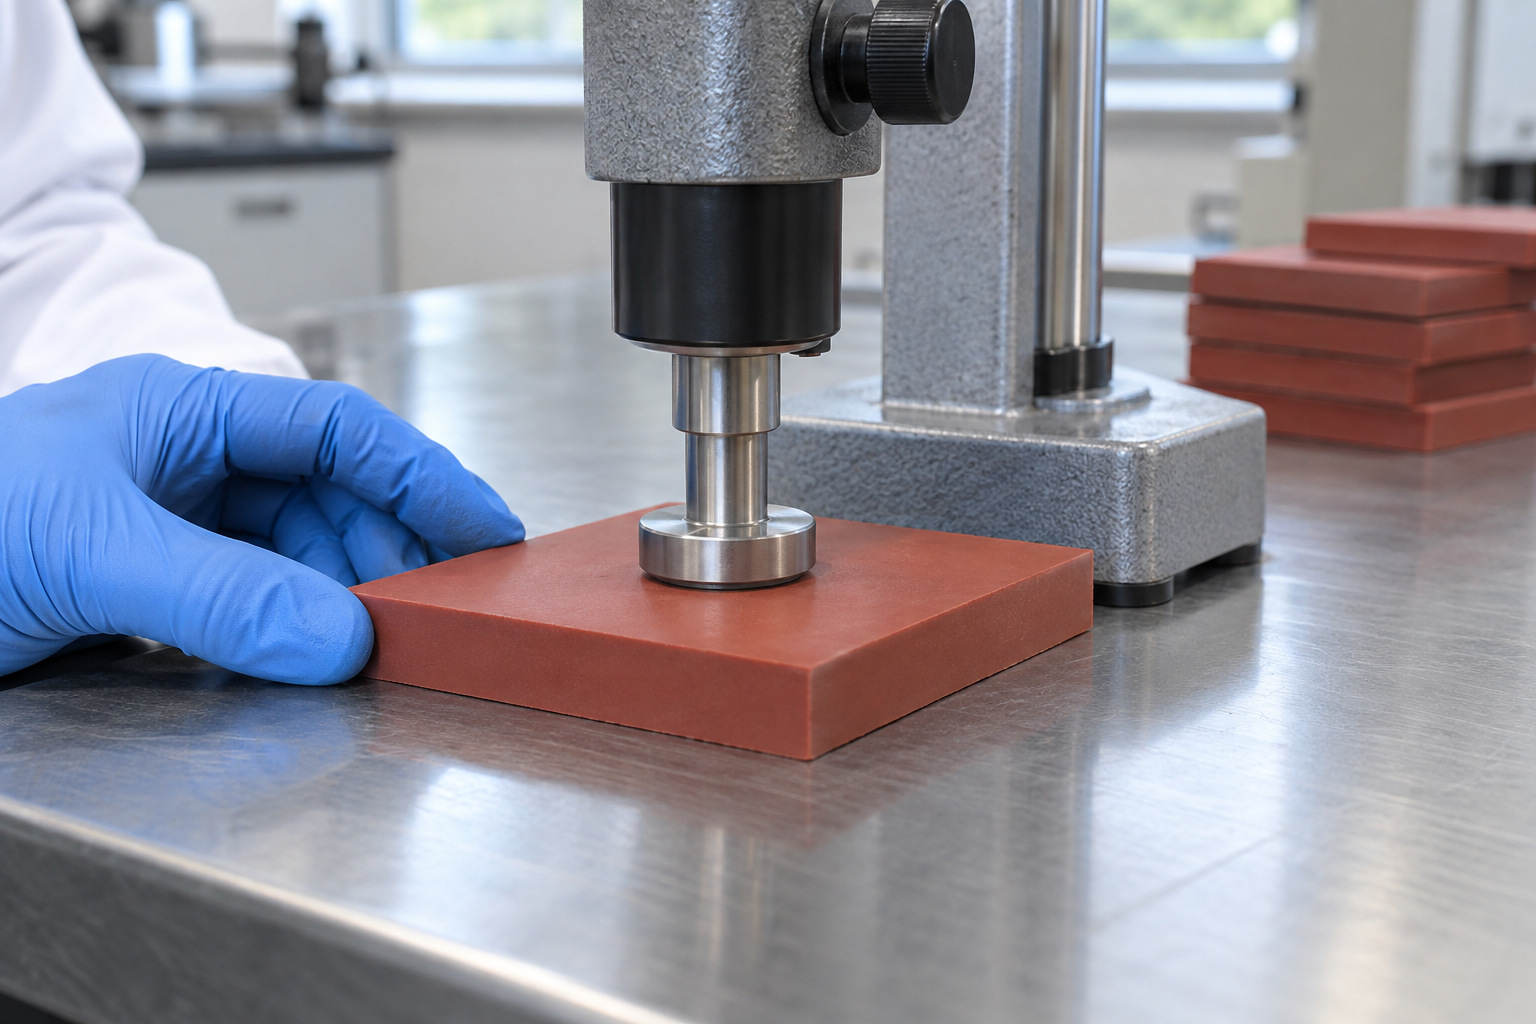
Figur 4. Bänkmonterad durometer placerad vinkelrätt mot ett plant gummitestprov. AI-genererad teknisk illustration.
Varje försändelse bör tillåta installatören att koppla levererade rullar till relevant produktionsparti. Behåll föreningen när förpackningar tas bort. En as-built rullkarta kan senare koppla en specifik spårplats till dess ursprungliga materialpost.
Bevarade prover är användbara när deras identitet, lagringsförhållanden och retentionstid kontrolleras. Om ett senare klagomål gäller färg, slitage eller söm kan utredningen jämföra det installerade materialet med ett bibehållet prov och de ursprungliga acceptanshandlingarna. Isolera icke-överensstämmande lager och dokumentera hanteringen istället för att blanda den med frigjord produkt.
Figur 5. Behållna gummispårprover organiserade i enkla genomskinliga förvaringsbehållare. AI-genererad teknisk illustration.
För en GODER prefabricerad löparbana , begär aktuell specifikation, representativt prov och tillämpliga kvalitetsrekord med offerten. Identifiera projektets besiktnings- och spårbarhetskrav innan beställning. Ett tydligt avtal hjälper kunden, tillverkaren och installatören att särskilja produktgodkännande, leveransacceptans och slutlig anläggningstestning.
1. Bör varje rulle få varje laboratorietest?
Inte nödvändigtvis. En dokumenterad provtagningsplan bör definiera rutinkontroller och periodisk validering. Lämplig frekvens beror på processen, risken och kontraktskraven.
2. Ersätter ett produktcertifikat batchinspektion?
Nej. Produktcertifiering och produktionskonsistens tjänar olika syften. Levererat material behöver fortfarande identifieras och godkännas mot den godkända specifikationen.
3. Varför kan två tjockleksmått skilja sig åt?
Mätplats, tryck, prägling, stödprofil och provkonditionering kan påverka avläsningarna. Kom överens om metoden och jämför motsvarande mätförhållanden.
4. Vad ska en fabrikstestrapport identifiera?
Åtminstone produkten och partiet, relevanta provdetaljer, metod, villkor, uppmätta resultat och godkännandebeslut. Ytterligare information beror på testet och kontraktet.
5. Hur hjälper spårbarhet en anläggningsägare?
Det gör utredningarna mer fokuserade. En defektplats kan kopplas till en rulle, produktionsparti, leverans och installationsområde istället för att behandla hela anläggningen som en oidentifierad yta.


