
Shikimet: 0 Autori: HUADONG Ora e publikimit: 2026-09-26 Origjina: HUADONG Sport
Kontrolli i cilësisë së fabrikës për shinat e parafabrikuara të vrapimit duhet të lidhë materialet hyrëse, cilësimet e prodhimit dhe rezultatet e rrotullimit të përfunduar me tufa të identifikueshme. Trashësia, pamja dhe vetitë tërheqëse zbulojnë secila një pjesë të figurës. Prokurimi i besueshëm gjithashtu shqyrton marrjen e mostrave, gjurmueshmërinë dhe procesin e trajtimit të materialit jo konform. Objektivi është rrotullat e dorëzuara të qëndrueshme që përputhen me konstruksionin e miratuar, me regjistrime që mbeten të dobishme pas instalimit.
Fjalët kyçe: kontrolli i cilësisë së pistave të parafabrikuara, testimi i fabrikës së pistës së gomës, trashësia e pistës së vrapimit, gjurmueshmëria e grupeve të gomës, inspektimi i sipërfaqes sportive
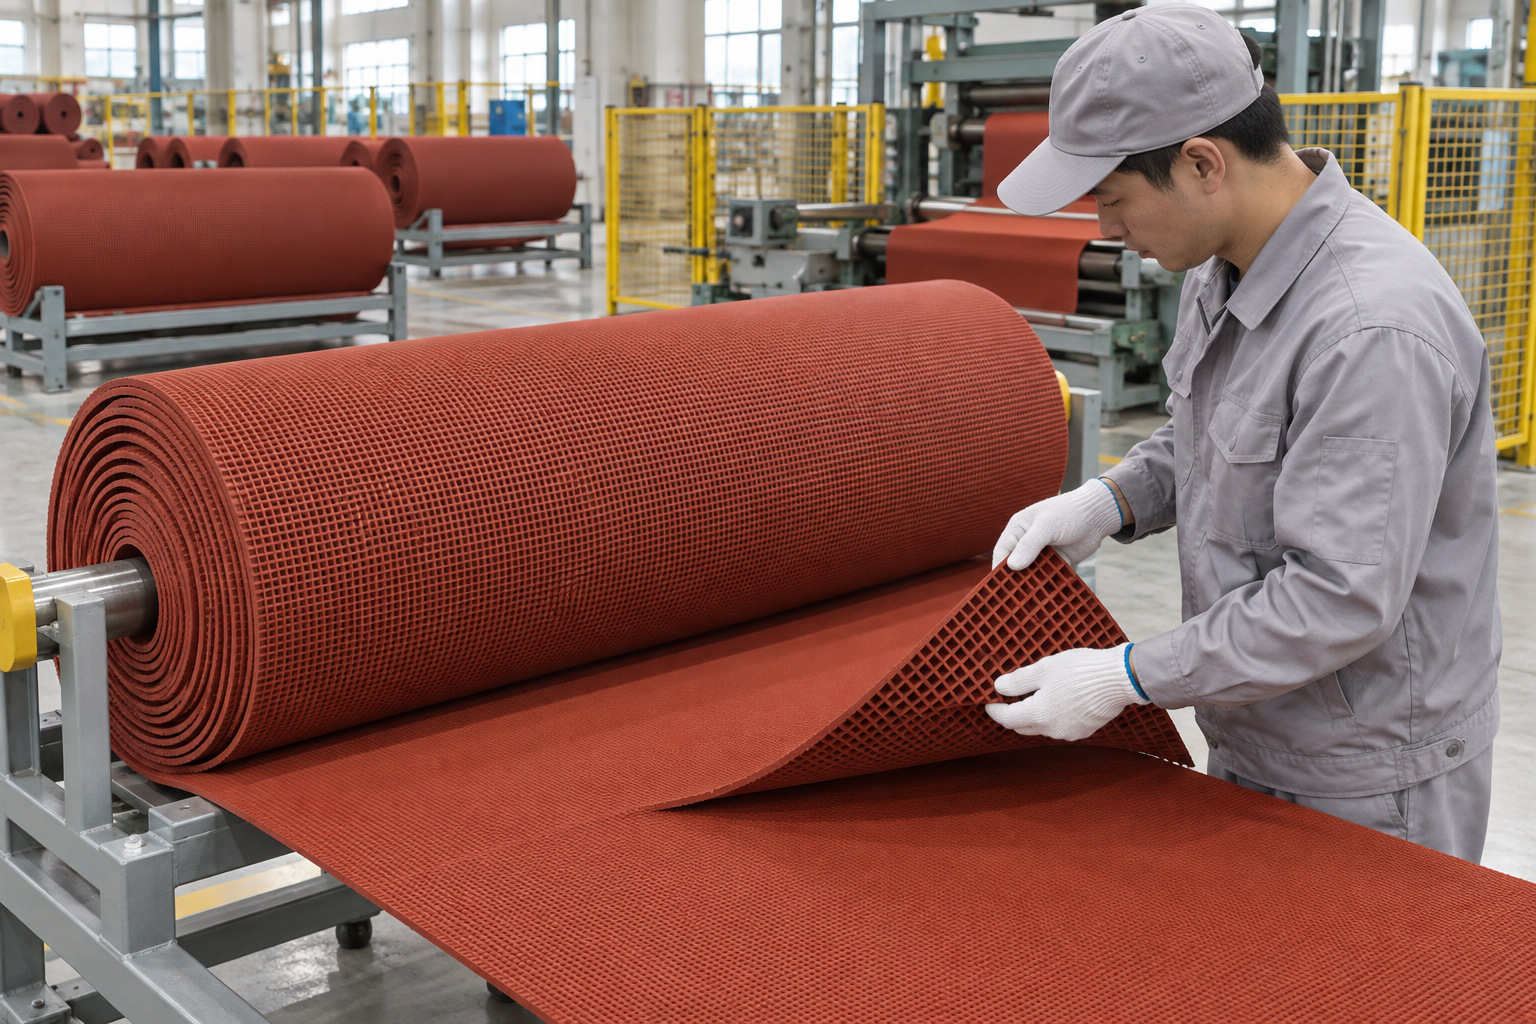
Figura 1. Rrotulla të parafabrikuara gome të vendosura në një zonë inspektimi fabrike. Ilustrim teknik i krijuar nga AI.
Një plan cilësor fillon me një specifikim të kontrolluar. Identifikoni modelin, dimensionet nominale, ndërtimin e shtresës, ngjyrën, profilin mbështetës dhe kërkesat përkatëse të performancës. Regjistroni metodat e provës dhe tolerancat e pranueshme. Pa atë bazë, inspektimi mund të prodhojë shumë matje pa një vendim të qartë lëshimi.
Ndani kontrollet rutinë të grupeve nga vërtetimi i dizajnit dhe certifikimi nga palët e treta. Një fabrikë mund të verifikojë dimensionet shpesh ndërsa kryen disa vlerësime të performancës në një orar tjetër. Plani i kampionimit duhet të shpjegojë këtë dallim. Një certifikatë për konfigurimin e një produkti nuk duhet të përdoret si dëshmi për një ndryshim të padokumentuar në trashësi ose ndërtim.
Polimeri i hyrjes, mbushësit, pigmentet dhe aditivët e përpunimit duhet të jenë të identifikueshëm dhe të menaxhohen në përputhje me kërkesat e formulimit. Ndryshimet në lëndët e para kanë nevojë për vlerësim sepse ato mund të ndikojnë në përpunimin dhe vetitë e përfunduara edhe kur përshkrimi nominal i produktit mbetet i pandryshuar.
Të dhënat e prodhimit duhet të lidhin përgatitjen e përbërjes me formimin, ngulitje, vullkanizimin dhe përfundimin. Variablat përkatës mund të përfshijnë sekuencën e përzierjes, temperaturat, shpejtësinë e linjës dhe kushtet e kurimit. Qëllimi nuk është të zbulohet një recetë konfidenciale për çdo klient. Është për të mbajtur informacion të mjaftueshëm të kontrolluar për të hetuar variacionet dhe për të riprodhuar një produkt të miratuar.
Një lexim i vetëm i trashësisë nuk mund të përfaqësojë një fletë të gjatë. Përdorni një model kampionimi që mbulon gjerësinë dhe pozicionet e zgjedhura përgjatë gjatësisë, me presionin e matjes dhe vendndodhjen e përcaktuar. Regjistroni efektin e relievit të sipërfaqes dhe zgavrave mbështetëse në metodën e zgjedhur.
Kontrolloni gjithashtu gjerësinë e përdorshme, gjatësinë, gjendjen e skajit dhe katrorin. Dallimet e vogla dimensionale mund të komplikojnë prerjen e vendit dhe shtrirjen e shtresave. Vlerësoni materialin pas kondicionimit të specifikuar nga metoda në mënyrë që rezultatet nga goma e përpunuar së fundmi të mos krahasohen rastësisht me mostrat plotësisht të kondicionuara.
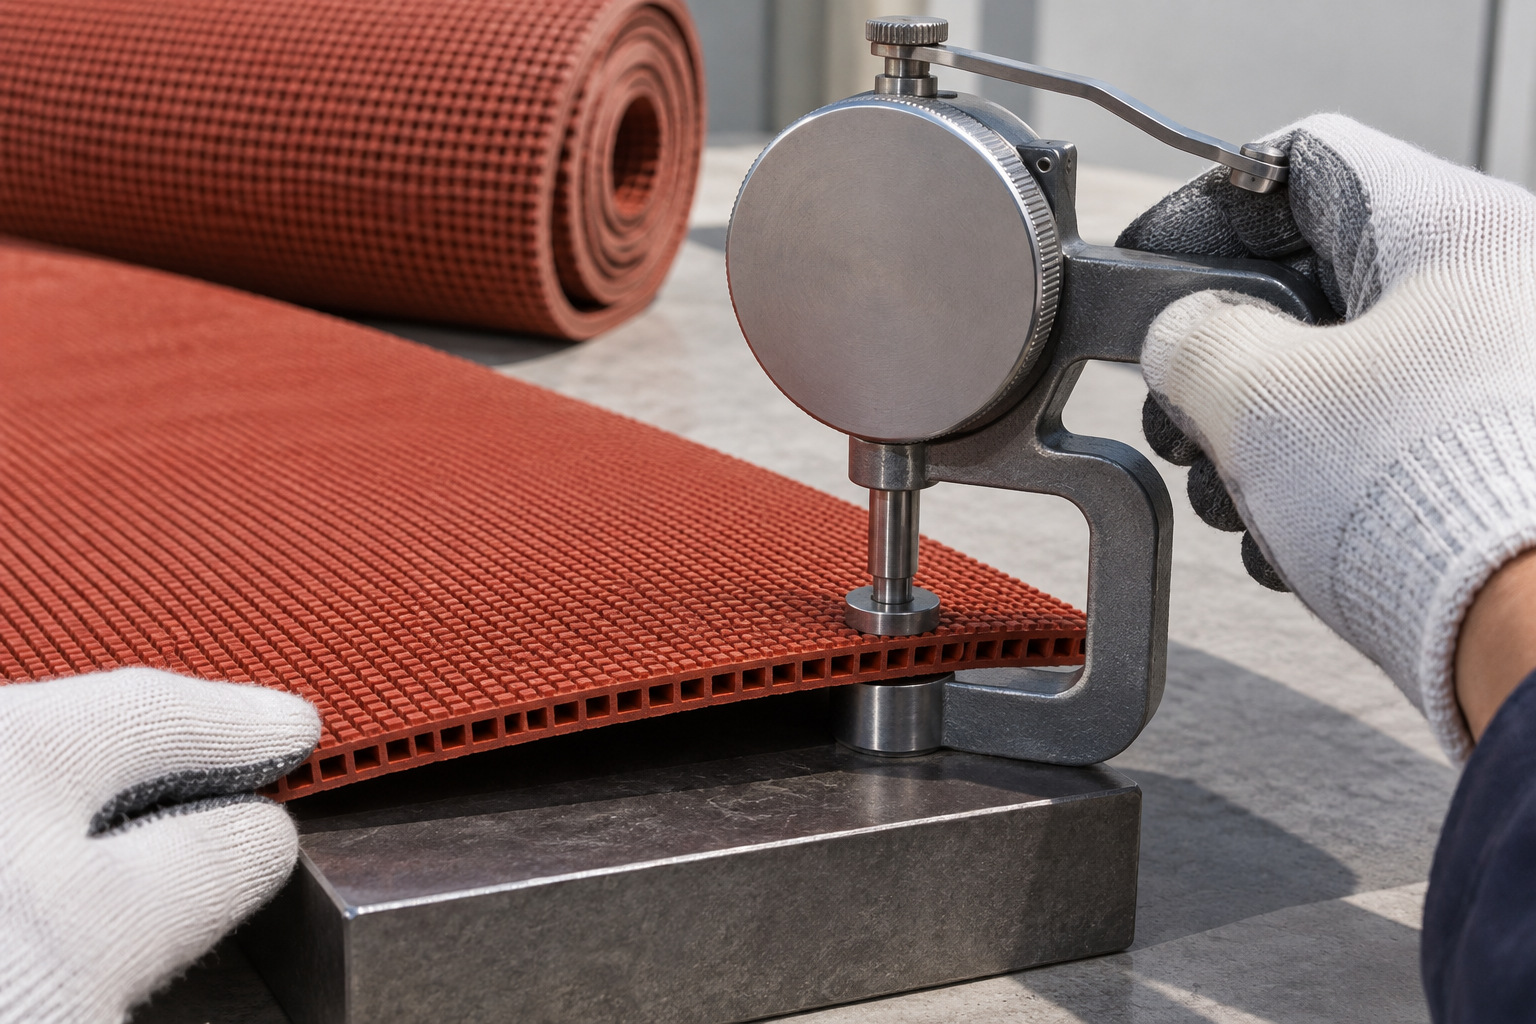
Figura 2. Matësi i trashësisë që kontrollon një mostër të parafabrikuar të gjurmës së gomës në një mbështetëse të sheshtë. Ilustrim teknik i krijuar nga AI.
| pikë kontrolli të dobishme të matricës së inspektimit | Çfarë duhet të ekzaminoni | Regjistrimi që duhet të mbetet i disponueshëm |
|---|---|---|
| Materialet hyrëse | Identiteti dhe pronat e dakorduara | Pjesa e furnizuesit dhe regjistrimi i pranimit |
| Përgatitja e përbërjes | Konsistenca dhe pajtueshmëria e procesit | Cilësimet e grupit të përbërë dhe të prodhimit |
| Formimi i fletës | Profili i trashësisë dhe tekstura e sipërfaqes | Pozicionet e kampionimit dhe rezultatet dimensionale |
| Gome e përfunduar | Vetitë mekanike përkatëse | Metoda, kondicionimi dhe rezultati i testit |
| Pamja e jashtme | Ngjyra, reliev dhe defekte të dukshme | Mostra e miratuar dhe rezultati i inspektimit |
| Lirimi i rrotullës | Paketimi, identiteti dhe konformiteti | Identifikimi i listës i lidhur me lotin e prodhimit |
Frekuenca e çdo kontrolli duhet të pasqyrojë rrezikun e prodhimit dhe marrëveshjen e zbatueshme të cilësisë. Renditja e një prove nuk është e njëjtë me demonstrimin se ajo kryhet në çdo rrotull.
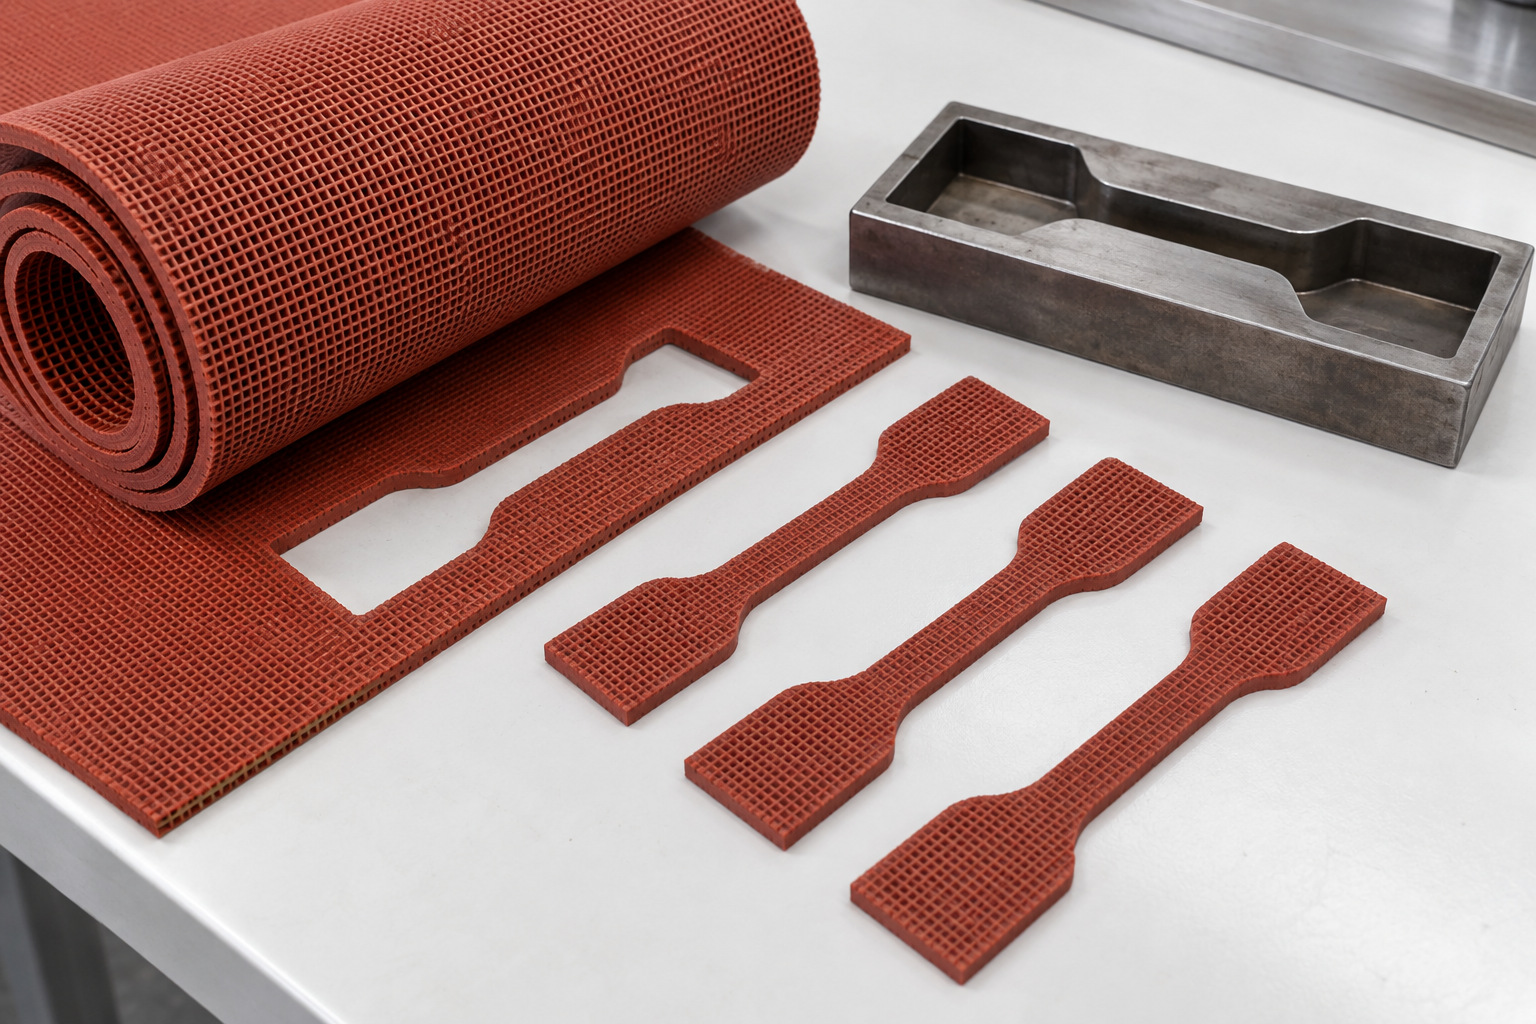
Figura 3. Ekzemplarët elastik të gomës të prera në formë prerjeje të përgatitura pranë një karte prerëse çeliku. Ilustrim teknik i krijuar nga AI.
ASTM D412 mbulon testimin e tensionit të gomës së vullkanizuar dhe elastomerëve termoplastikë. Një raport duhet të identifikojë ekzemplarin dhe procedurën e përdorur. Mostrat specifike të shtresës dhe mostrat e të gjithë fletëve mund të përfaqësojnë aspekte të ndryshme të performancës, veçanërisht kur pjesa e poshtme përfshin kavitete të derdhura.
Leximet e fortësisë mund të ndihmojnë në monitorimin e qëndrueshmërisë, por ato varen nga shkalla e zgjedhur, mbështetja e mostrës dhe metoda e matjes. Mos e trajtoni ngurtësinë si zëvendësim për testimin dinamik të sipërfaqes sportive. Kur prokurimi kërkon rezultate të përthithjes, deformimit ose fërkimit, merrni raporte për konfigurimin e propozuar sipas metodave përkatëse të provës së projektit.
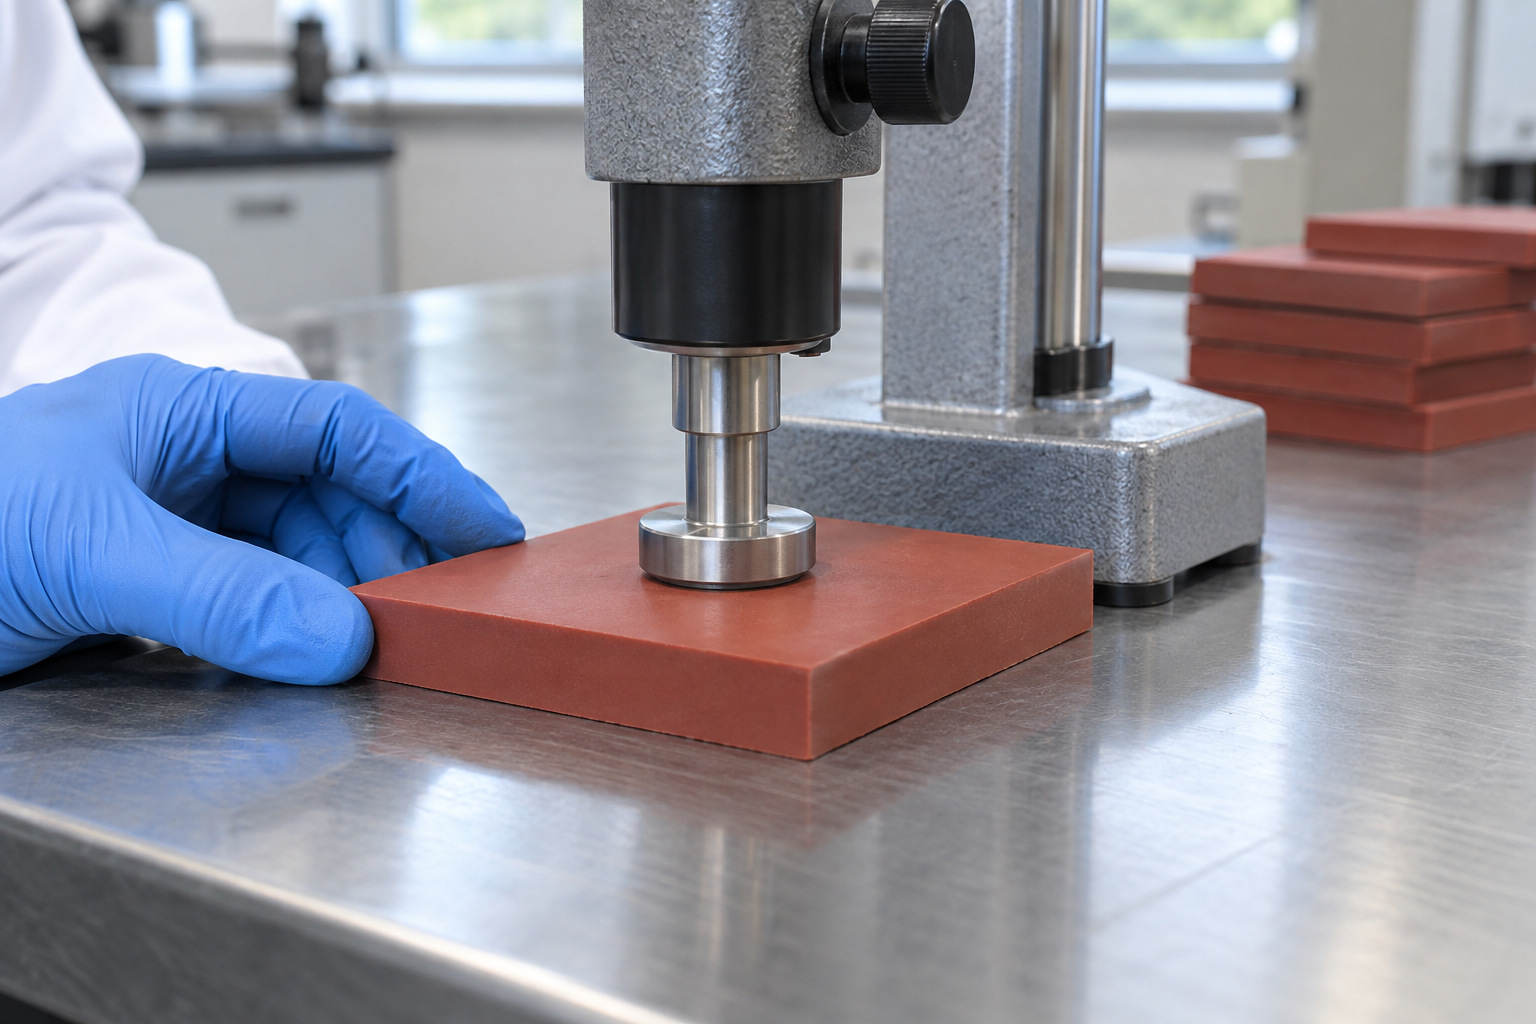
Figura 4. Durometër i montuar në stol i pozicionuar pingul me një kampion provë të sheshtë gome. Ilustrim teknik i krijuar nga AI.
Çdo dërgesë duhet të lejojë instaluesin të lidhë rrotullat e dorëzuara me lotin përkatës të prodhimit. Ruani lidhjen kur hiqet paketimi. Një hartë rrotulluese e ndërtuar si më vonë mund të lidhë një vendndodhje specifike pista me rekordin e saj origjinal material.
Mostrat e mbajtura janë të dobishme kur kontrollohen identiteti i tyre, kushtet e ruajtjes dhe periudha e ruajtjes. Nëse një ankesë e mëvonshme ka të bëjë me ngjyrën, veshjen ose shtresën, hetimi mund të krahasojë materialin e instaluar me një mostër të ruajtur dhe të dhënat origjinale të pranimit. Izoloni stokun jokonform dhe dokumentoni disponimin në vend që ta përzieni me produktin e lëshuar.
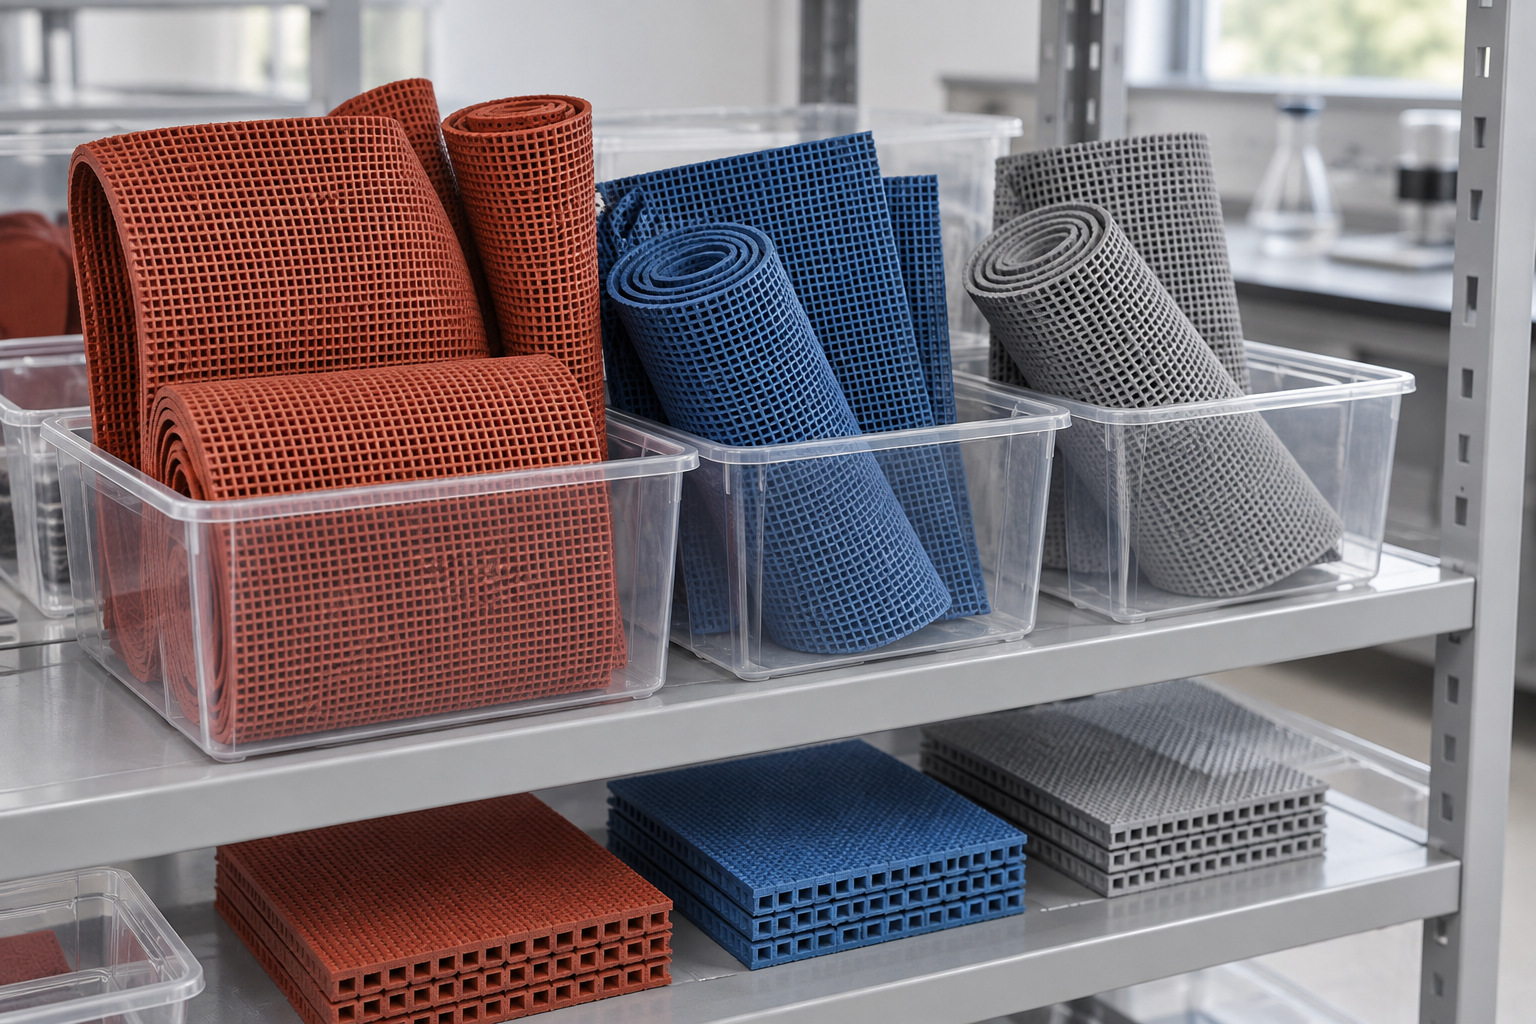
Figura 5. Mostrat e gjurmëve të gomës të mbajtura të organizuara në kontejnerë magazinimi të thjeshtë transparent. Ilustrim teknik i krijuar nga AI.
Për një Pista e parafabrikuar e vrapimit GODER , kërkoni specifikimin aktual, mostrën përfaqësuese dhe regjistrimet e cilësisë së aplikueshme me kuotimin. Identifikoni kërkesat e projektit për inspektimin dhe gjurmueshmërinë përpara se të porosisni. Një marrëveshje e qartë i ndihmon klientit, prodhuesit dhe instaluesit të dallojnë miratimin e produktit, pranimin e dërgesës dhe testimin përfundimtar të objektit.
1. A duhet që çdo rrotull të marrë çdo test laboratorik?
Jo domosdoshmërisht. Një plan kampionimi i dokumentuar duhet të përcaktojë kontrollet rutinë dhe vërtetimin periodik. Frekuenca e duhur varet nga procesi, rreziku dhe kërkesat kontraktuale.
2. A e zëvendëson një certifikatë produkti kontrollin e grupit?
Jo. Çertifikimi i produktit dhe konsistenca e prodhimit shërbejnë për qëllime të ndryshme. Materiali i dorëzuar ende ka nevojë për identifikim dhe pranim në përputhje me specifikimet e miratuara.
3. Pse dy matjet e trashësisë mund të ndryshojnë?
Vendndodhja e matjes, presioni, stampimi, profili mbështetës dhe kondicionimi i mostrës mund të ndikojnë në leximet. Pajtohuni me metodën dhe krahasoni kushtet ekuivalente të matjes.
4. Çfarë duhet të identifikojë një raport testimi i fabrikës?
Së paku, produkti dhe grupi, detajet përkatëse të mostrës, metoda, kushtet, rezultatet e matura dhe vendimi i pranimit. Informacioni shtesë varet nga testi dhe kontrata.
5. Si e ndihmon gjurmueshmëria pronarin e objektit?
I bën hetimet më të fokusuara. Vendndodhja e defektit mund të lidhet me një rrotull, pjesë prodhimi, transporti dhe zona instalimi në vend që të trajtohet i gjithë objekti si një sipërfaqe e paidentifikuar.


