
Visualizzazioni: 0 Autore: HUADONG Orario di pubblicazione: 26/09/2026 Origine: Sport HUADONG
Il controllo di qualità in fabbrica per le piste da corsa prefabbricate dovrebbe collegare i materiali in entrata, le impostazioni di produzione e i risultati dei rotoli finiti a lotti identificabili. Lo spessore, l'aspetto e le proprietà di trazione rivelano ciascuno una parte dell'immagine. Un approvvigionamento affidabile esamina anche il campionamento, la tracciabilità e il processo di gestione del materiale non conforme. L'obiettivo è fornire rotoli coerenti che corrispondano alla costruzione approvata, con registrazioni che rimangano utili dopo l'installazione.
Parole chiave: controllo qualità piste prefabbricate, collaudo in fabbrica delle piste in gomma, spessore delle piste, tracciabilità dei lotti di gomma, ispezione delle superfici sportive
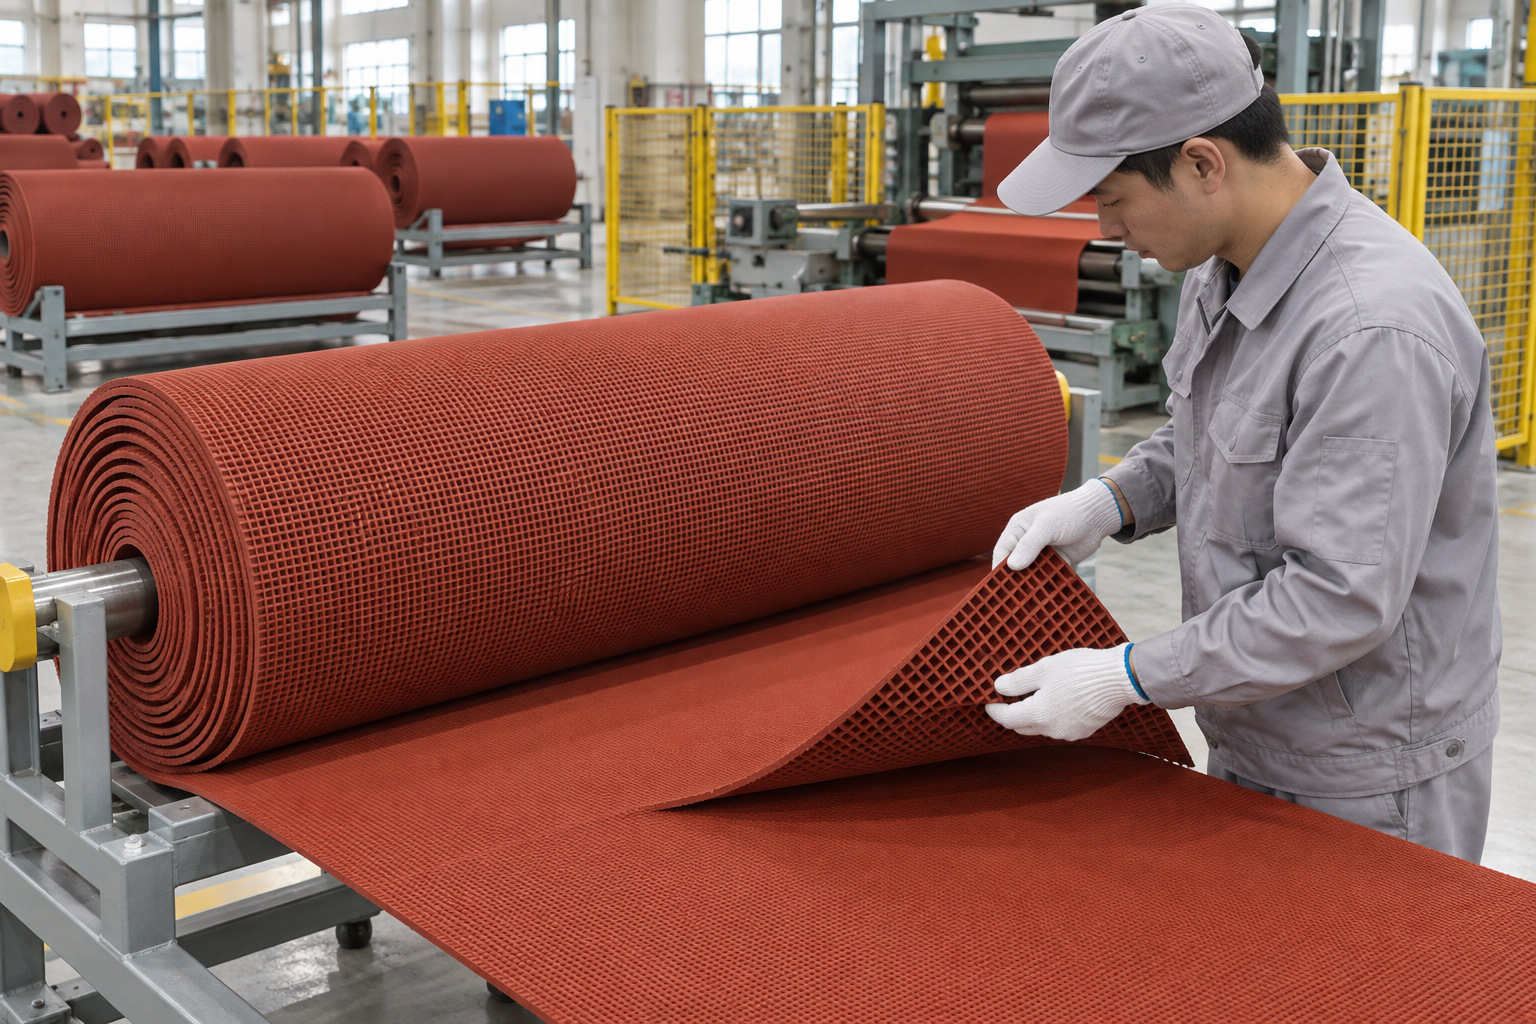
Figura 1. Rulli di cingoli in gomma prefabbricati disposti in un'area di ispezione della fabbrica. Illustrazione tecnica generata dall'intelligenza artificiale.
Un piano di qualità inizia con una specifica controllata. Identificare il modello, le dimensioni nominali, la struttura degli strati, il colore, il profilo di supporto e i relativi requisiti prestazionali. Registrare i metodi di prova e le tolleranze accettabili. Senza tale riferimento, l’ispezione può produrre molte misurazioni senza una chiara decisione di rilascio.
Separare i controlli batch di routine dalla convalida del progetto e dalla certificazione di terze parti. Una fabbrica può verificare frequentemente le dimensioni mentre conduce alcune valutazioni delle prestazioni secondo un programma diverso. Il piano di campionamento dovrebbe spiegare tale distinzione. Un certificato per una configurazione di prodotto non deve essere utilizzato come prova di una variazione non documentata di spessore o struttura.
Il polimero, i riempitivi, i pigmenti e gli additivi di lavorazione in entrata devono essere identificabili e gestiti in base ai requisiti della formulazione. Le modifiche alle materie prime necessitano di valutazione perché possono influenzare la lavorazione e le proprietà finite anche quando la descrizione nominale del prodotto rimane invariata.
I registri di produzione dovrebbero collegare la preparazione del composto con la formatura, la goffratura, la vulcanizzazione e la finitura. Le variabili rilevanti possono includere la sequenza di miscelazione, le temperature, la velocità della linea e le condizioni di polimerizzazione. Lo scopo non è quello di rivelare una ricetta riservata a ogni cliente. Significa mantenere informazioni controllate sufficienti per indagare sulle variazioni e riprodurre un prodotto approvato.
Una singola lettura dello spessore non può rappresentare un foglio lungo. Utilizzare un modello di campionamento che copra la larghezza e le posizioni selezionate lungo la lunghezza, con la pressione di misurazione e la posizione definite. Registrare l'effetto della goffratura superficiale e delle cavità del supporto sul metodo scelto.
Controllare anche la larghezza utilizzabile, la lunghezza, le condizioni dei bordi e l'ortogonalità. Piccole differenze dimensionali possono complicare il taglio del sito e l'allineamento delle giunzioni. Valutare il materiale dopo il condizionamento specificato dal metodo in modo che i risultati della gomma recentemente lavorata non vengano confrontati casualmente con campioni completamente condizionati.
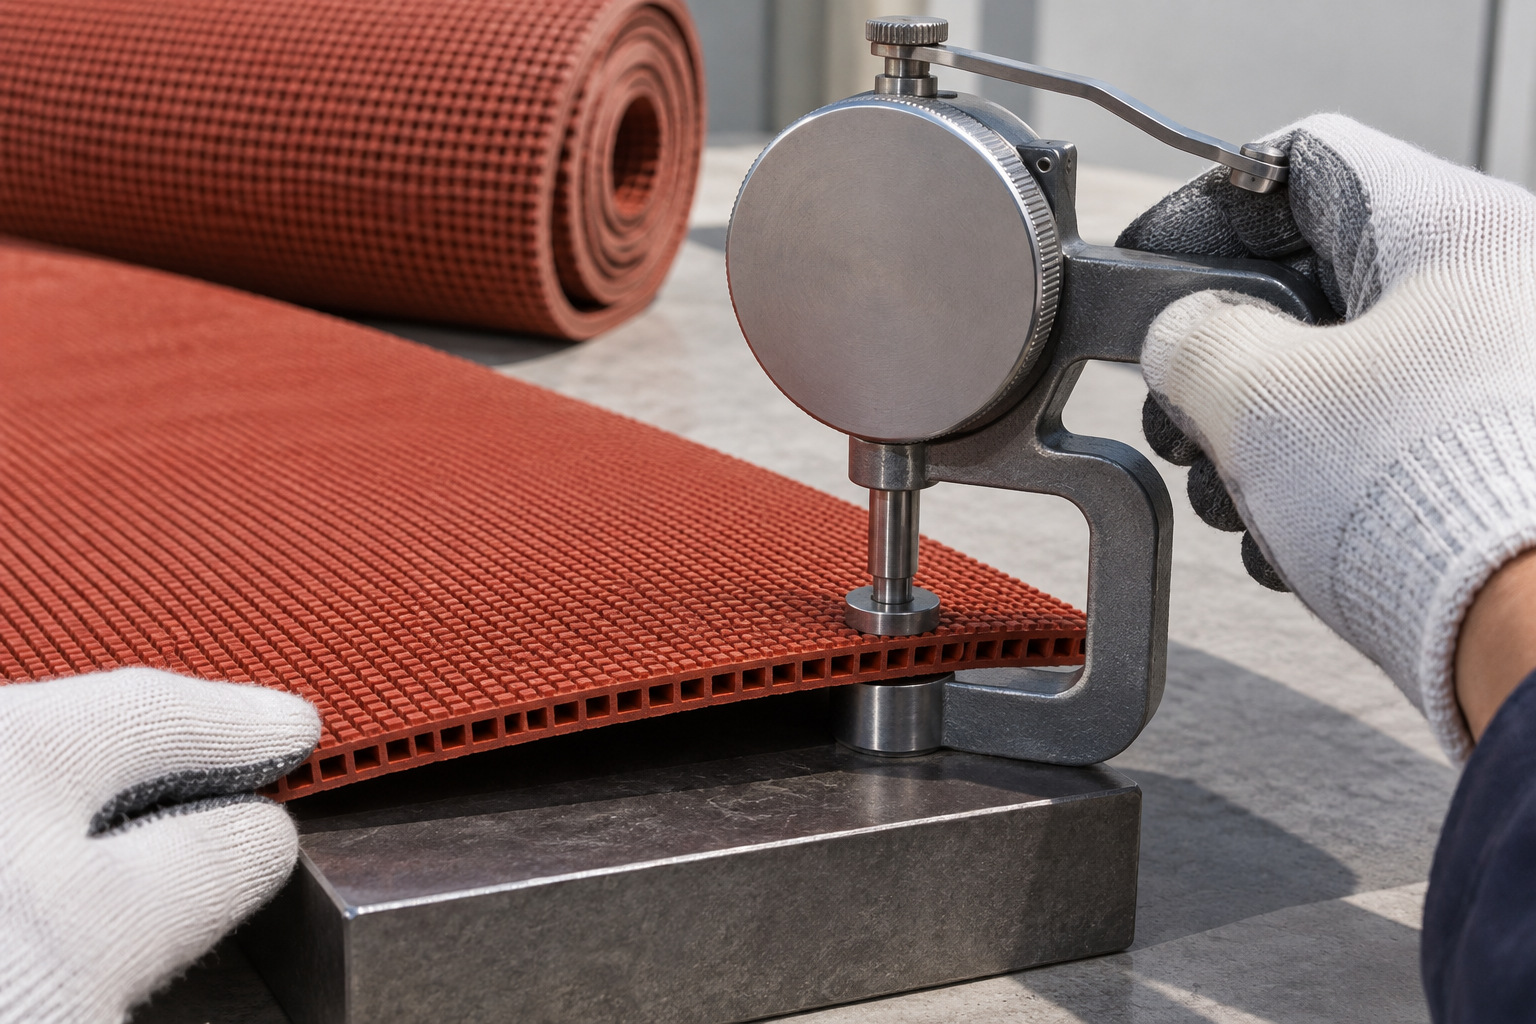
Figura 2. Spessimetro che controlla un campione di cingolo in gomma prefabbricato su un supporto piano. Illustrazione tecnica generata dall'intelligenza artificiale.
| Punto di controllo | Cosa esaminare | Record che dovrebbe rimanere disponibile |
|---|---|---|
| Materiali in arrivo | Identità e proprietà concordate | Lotto del fornitore e registro di accettazione |
| Preparazione del composto | Coerenza e conformità dei processi | Impostazioni batch e produzione composti |
| Formazione del foglio | Profilo dello spessore e struttura della superficie | Posizioni di campionamento e risultati dimensionali |
| Gomma finita | Proprietà meccaniche rilevanti | Metodo, condizionamento e risultato del test |
| Aspetto | Colore, goffratura e difetti visibili | Campione approvato e risultato dell'ispezione |
| Rilascio del rotolo | Packaging, identità e conformità | Identificazione del rotolo legata al lotto di produzione |
La frequenza di ciascun controllo dovrebbe riflettere il rischio di produzione e l'accordo di qualità applicabile. Elencare un test non equivale a dimostrare che viene eseguito su ogni tiro.
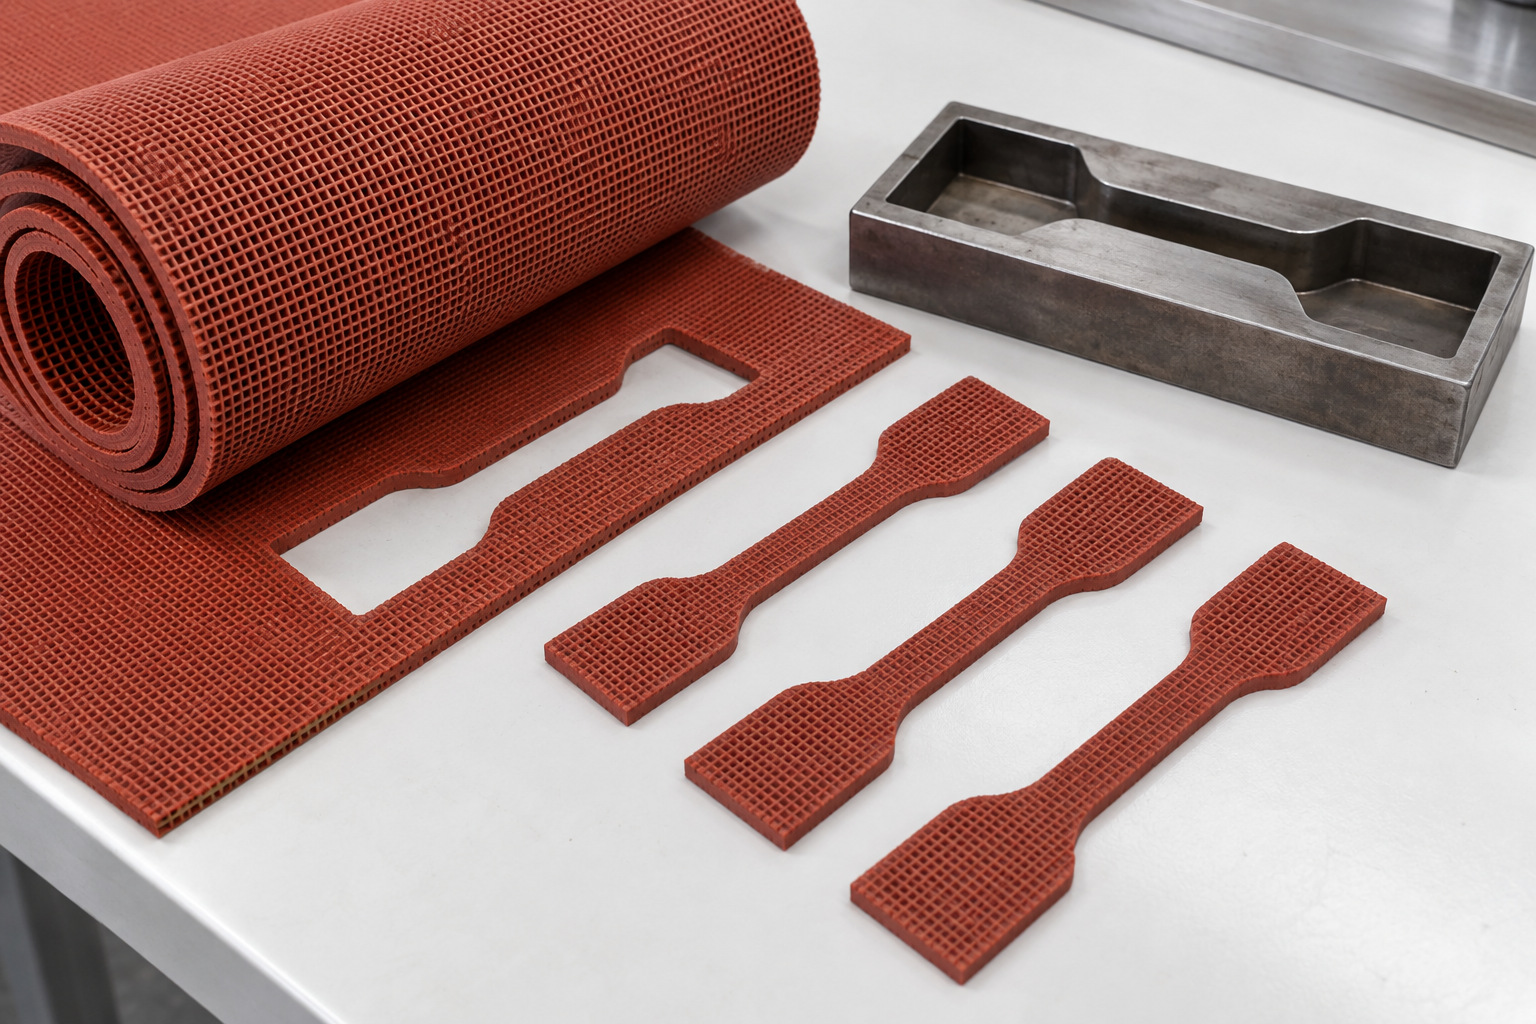
Figura 3. Provini di trazione in gomma fustellati preparati accanto a una matrice da taglio in acciaio. Illustrazione tecnica generata dall'intelligenza artificiale.
ASTM D412 copre le prove di tensione della gomma vulcanizzata e degli elastomeri termoplastici. Un rapporto dovrebbe identificare il campione e la procedura utilizzata. Campioni specifici dello strato e campioni di fogli interi possono rappresentare diversi aspetti delle prestazioni, in particolare quando la parte inferiore comprende cavità stampate.
Le letture della durezza possono aiutare a monitorare la consistenza, ma dipendono dalla scala selezionata, dal supporto del campione e dal metodo di misurazione. Non considerare la durezza come un sostituto dei test dinamici sulle superfici sportive. Quando l'approvvigionamento richiede risultati di assorbimento degli urti, deformazione o attrito, ottenere rapporti per la configurazione proposta in base ai metodi di prova del progetto pertinenti.
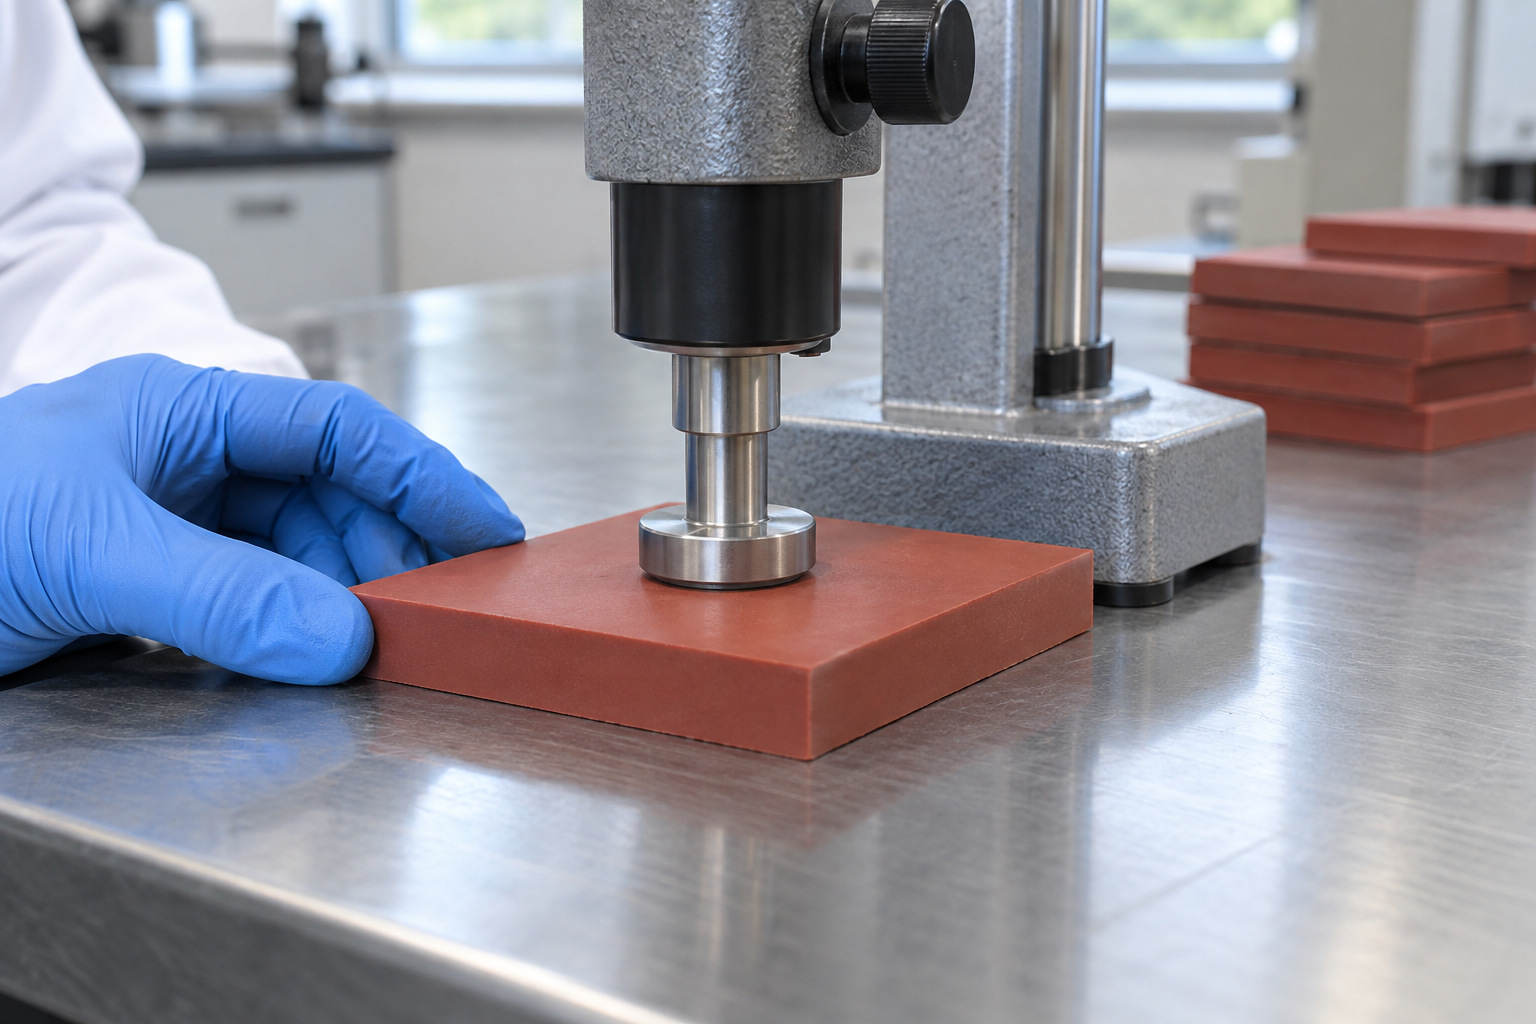
Figura 4. Durometro montato su banco posizionato perpendicolarmente a un provino di gomma piatto. Illustrazione tecnica generata dall'intelligenza artificiale.
Ciascuna spedizione dovrà consentire all'installatore di collegare i rotoli consegnati con il relativo lotto di produzione. Mantenere l'associazione quando l'imballaggio viene rimosso. Una mappa in rotolo as-built può successivamente collegare una posizione di traccia specifica al record del materiale originale.
I campioni conservati sono utili quando la loro identità, condizioni di conservazione e periodo di conservazione sono controllati. Se un reclamo successivo riguarda il colore, l'usura o una cucitura, l'indagine può confrontare il materiale installato con un campione conservato e i documenti di accettazione originali. Isolare lo stock non conforme e documentarne lo smaltimento anziché mescolarlo con il prodotto rilasciato.
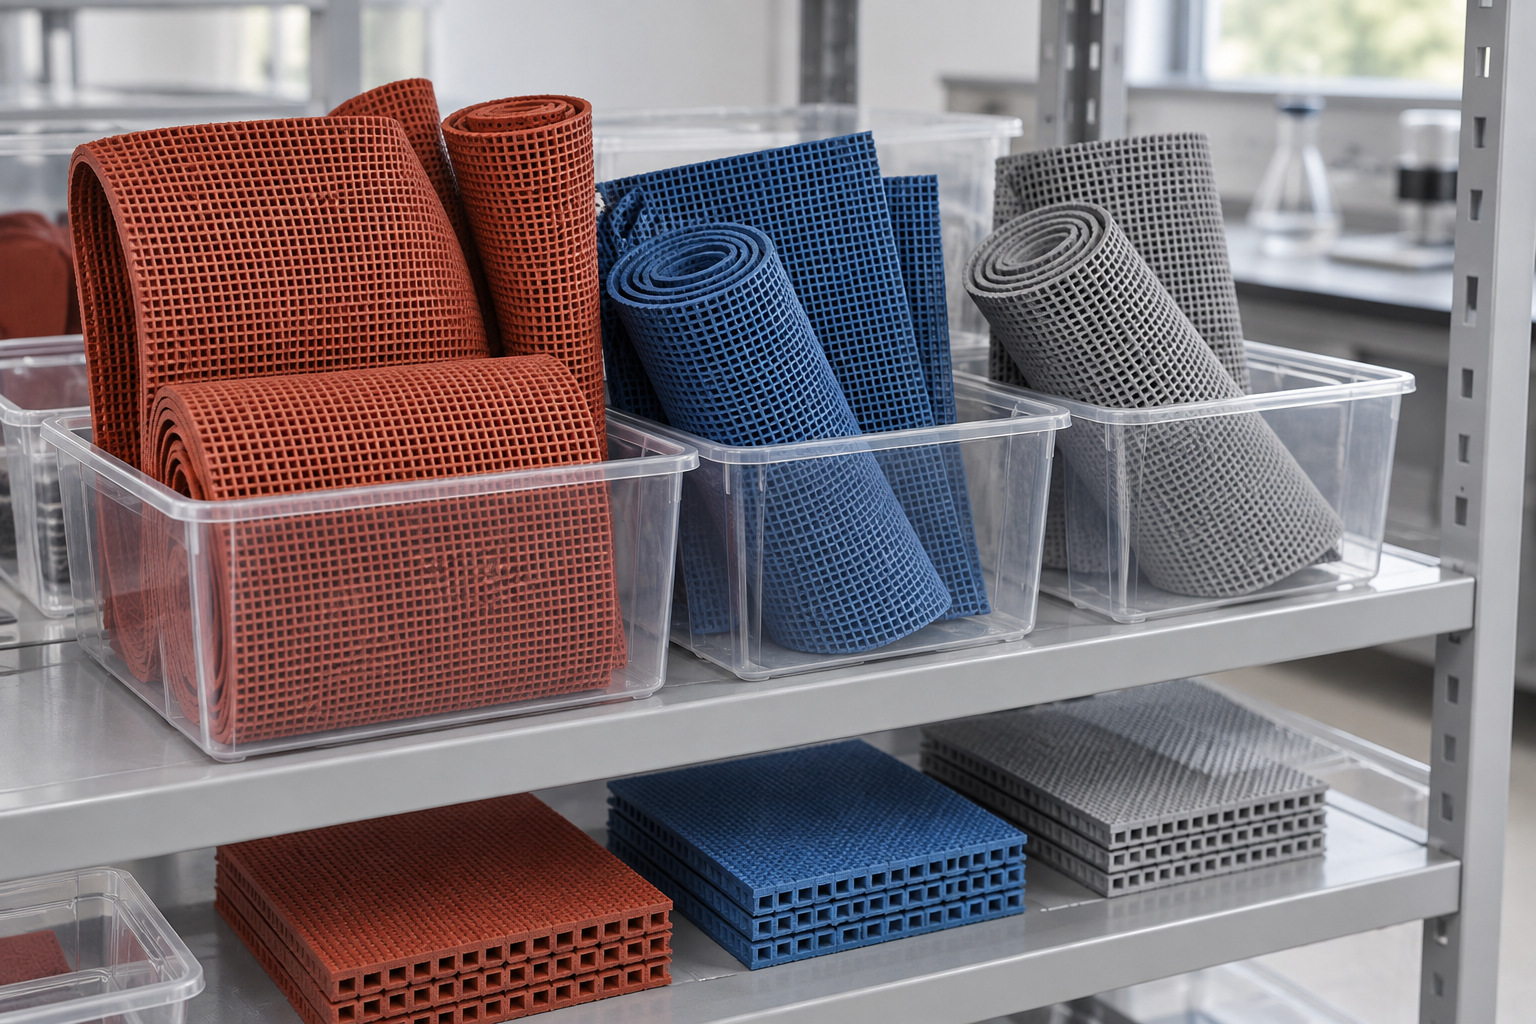
Figura 5. Campioni di cingoli in gomma conservati organizzati in contenitori di stoccaggio semplici e trasparenti. Illustrazione tecnica generata dall'intelligenza artificiale.
Per un Pista da corsa prefabbricata GODER , richiedi le specifiche attuali, il campione rappresentativo e i record di qualità applicabili con il preventivo. Identificare i requisiti di ispezione e tracciabilità del progetto prima di ordinare. Un accordo chiaro aiuta il cliente, il produttore e l'installatore a distinguere l'approvazione del prodotto, l'accettazione della spedizione e il collaudo finale della struttura.
1. Ogni rotolo deve essere sottoposto a tutti i test di laboratorio?
Non necessariamente. Un piano di campionamento documentato dovrebbe definire i controlli di routine e la convalida periodica. La frequenza appropriata dipende dal processo, dal rischio e dai requisiti contrattuali.
2. Un certificato di prodotto sostituisce l'ispezione del lotto?
No. La certificazione del prodotto e la coerenza della produzione hanno scopi diversi. Il materiale consegnato necessita ancora di identificazione e accettazione rispetto alle specifiche approvate.
3. Perché due misurazioni dello spessore possono differire?
La posizione di misurazione, la pressione, la goffratura, il profilo di supporto e il condizionamento del campione possono influenzare le letture. Concordare il metodo e confrontare condizioni di misurazione equivalenti.
4. Cosa dovrebbe identificare un rapporto di test di fabbrica?
Come minimo, il prodotto e il lotto, i dettagli rilevanti del campione, il metodo, le condizioni, i risultati misurati e la decisione di accettazione. Ulteriori informazioni dipendono dal test e dal contratto.
5. In che modo la tracciabilità aiuta il proprietario di una struttura?
Rende le indagini più mirate. La posizione del difetto può essere collegata a un rotolo, a un lotto di produzione, a un'area di spedizione e installazione invece di trattare l'intera struttura come un'unica superficie non identificata.


