
プレハブランニングトラックの工場品質管理では、入荷する材料、生産設定、および最終ロール結果を識別可能なバッチに結び付ける必要があります。厚さ、外観、引張特性のそれぞれによって、画像の一部が明らかになります。信頼性の高い調達では、サンプリング、トレーサビリティ、不適合物質の処理プロセスも検査します。目標は、承認された構造に一致する一貫したロールを納品し、設置後も役立つ記録を残すことです。
キーワード: プレハブトラックの品質管理、ゴムクローラの工場試験、ランニングトラックの厚さ、ゴムバッチのトレーサビリティ、スポーツ表面検査
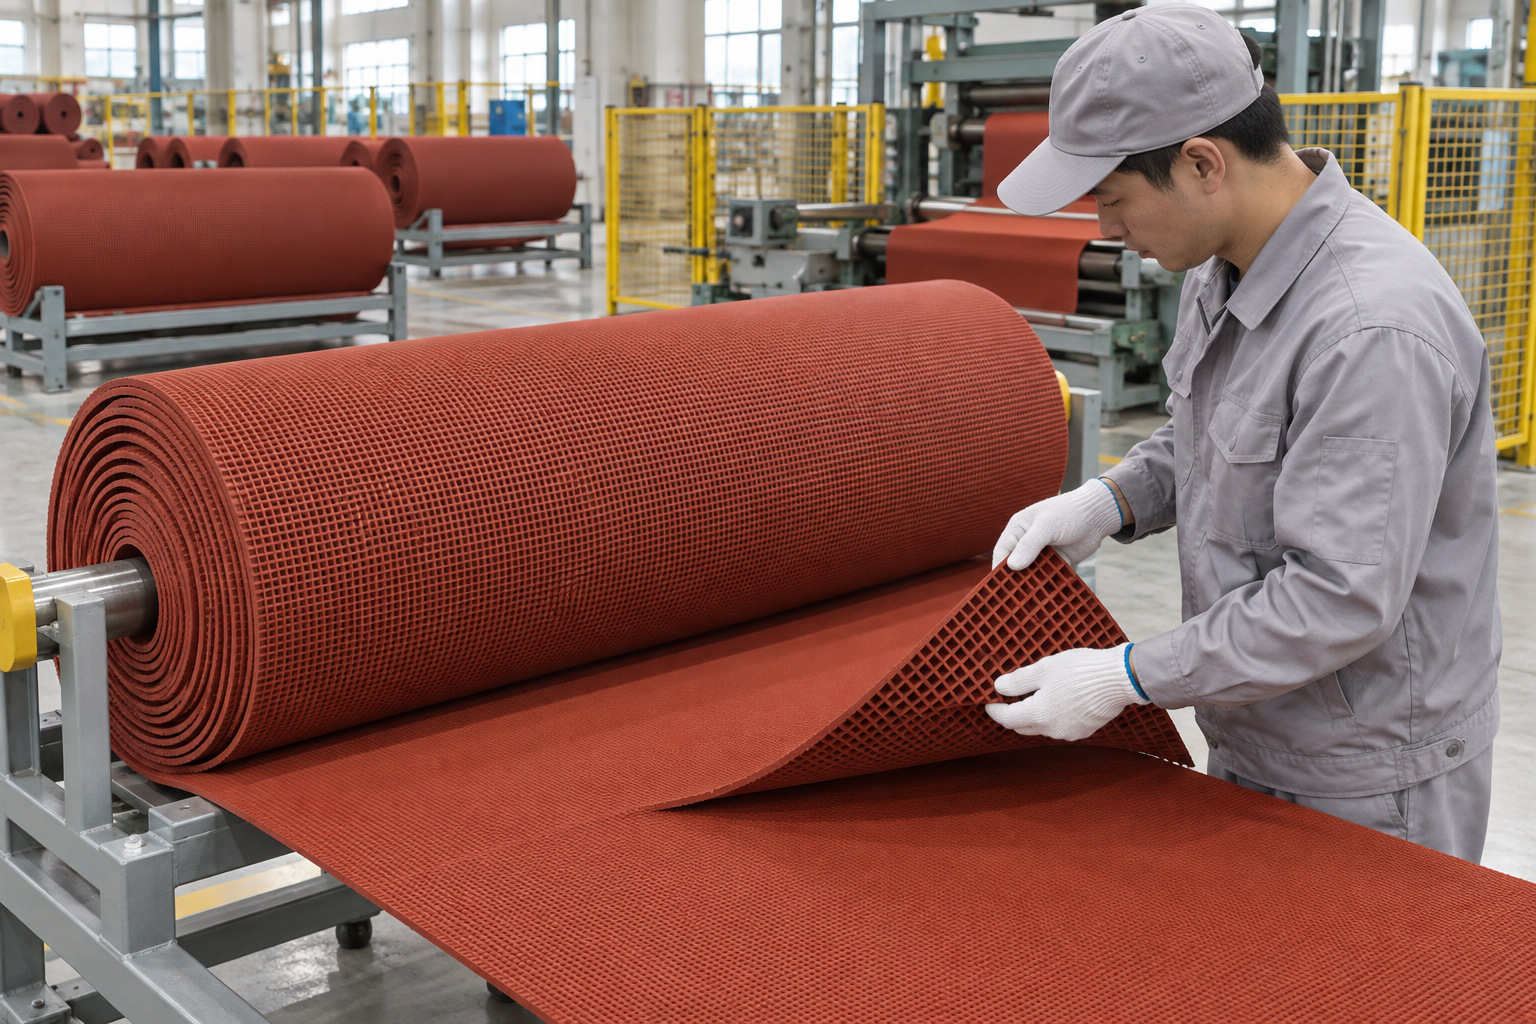
図 1. 工場の検査エリアに配置された組立式ゴムクローラのロール。 AI によって生成されたテクニカル イラスト。
品質計画は、管理された仕様から始まります。モデル、公称寸法、層構造、色、バッキングプロファイル、および関連する性能要件を特定します。テスト方法と許容誤差を記録します。このベースラインがないと、明確なリリース決定が行われないまま、検査で多くの測定値が生成される可能性があります。
日常的なバッチチェックを設計検証やサードパーティ認証から分離します。工場では、別のスケジュールでパフォーマンス評価を実施しながら、寸法を頻繁に検証する場合があります。サンプリング計画ではその違いを説明する必要があります。 1 つの製品構成の証明書を、厚さまたは構造の文書化されていないバリエーションの証拠として使用してはなりません。
入荷するポリマー、充填剤、顔料、および加工添加剤は、配合の要件に照らして識別および管理できる必要があります。原材料の変更は、公称の製品説明が変更されていない場合でも、加工や完成品の特性に影響を与える可能性があるため、評価が必要です。
製造記録は、コンパウンドの準備と成形、エンボス加工、加硫、仕上げを結び付ける必要があります。関連する変数には、混合順序、温度、ライン速度、硬化条件が含まれる場合があります。目的は、秘密のレシピをすべての顧客に公開することではありません。ばらつきを調査し、承認された製品を再現するために十分な管理情報を維持するためです。
単一の厚さの読み取り値では、長いシートを表すことはできません。測定圧力と位置を定義して、幅と長さに沿った選択した位置をカバーするサンプリング パターンを使用します。選択した方法に対する表面のエンボス加工と裏面のキャビティの影響を記録します。
使用可能な幅、長さ、刃先の状態、直角度も確認してください。わずかな寸法の違いにより、現場の切断や継ぎ目の位置合わせが複雑になる場合があります。最近処理されたゴムの結果が完全にコンディショニングされたサンプルと安易に比較されないように、方法で指定されたコンディショニング後に材料を評価します。
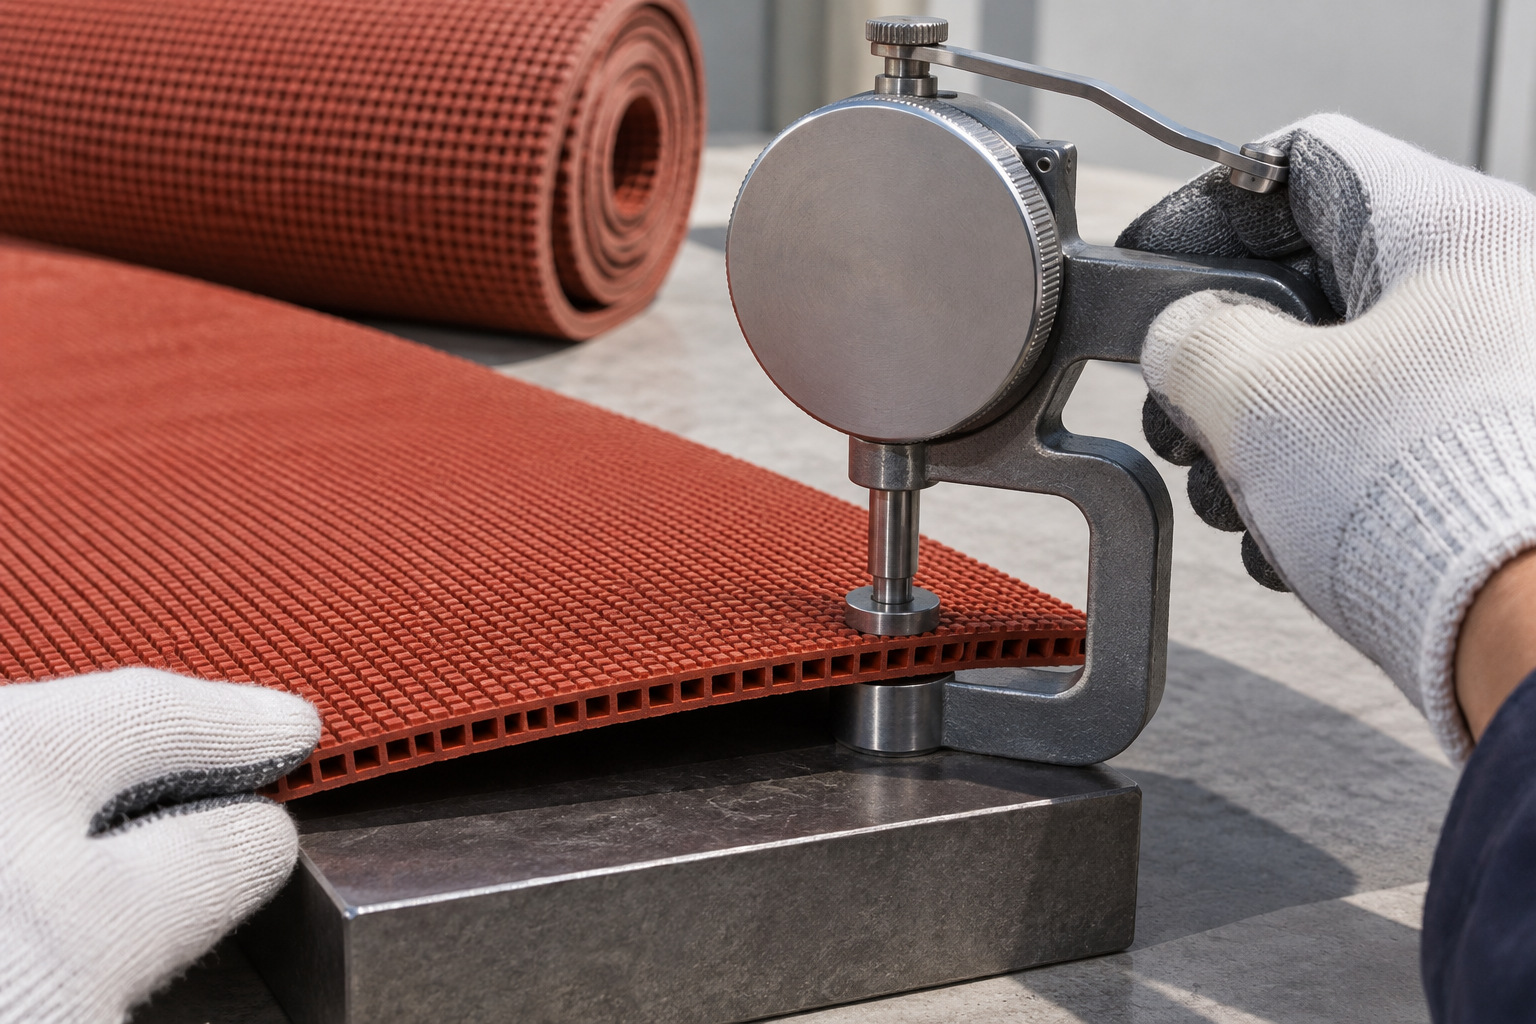
図 2. 平らなサポート上で組み立てられたゴムクローラの試験片を検査する厚さゲージ。 AI によって生成されたテクニカル イラスト。
| コントロール ポイント | 何を検査するか | 利用可能にしておく必要がある記録 |
|---|---|---|
| 入荷資材 | アイデンティティと合意されたプロパティ | サプライヤーロットと合格実績 |
| 化合物の調製 | 一貫性とプロセスのコンプライアンス | 複合バッチと生産設定 |
| シート形成 | 厚さプロファイルと表面質感 | サンプリング位置と寸法結果 |
| 完成ゴム | 関連する機械的特性 | 方法、コンディショニングおよび試験結果 |
| 外観 | 色、エンボス加工、目に見える欠陥 | 承認されたサンプルと検査結果 |
| ロールリリース | パッケージング、識別性および適合性 | 製造ロットに連動したロール識別 |
各チェックの頻度は、生産リスクと該当する品質協定を反映する必要があります。テストをリストすることは、すべてのロールに対してテストが実行されることを実証することと同じではありません。
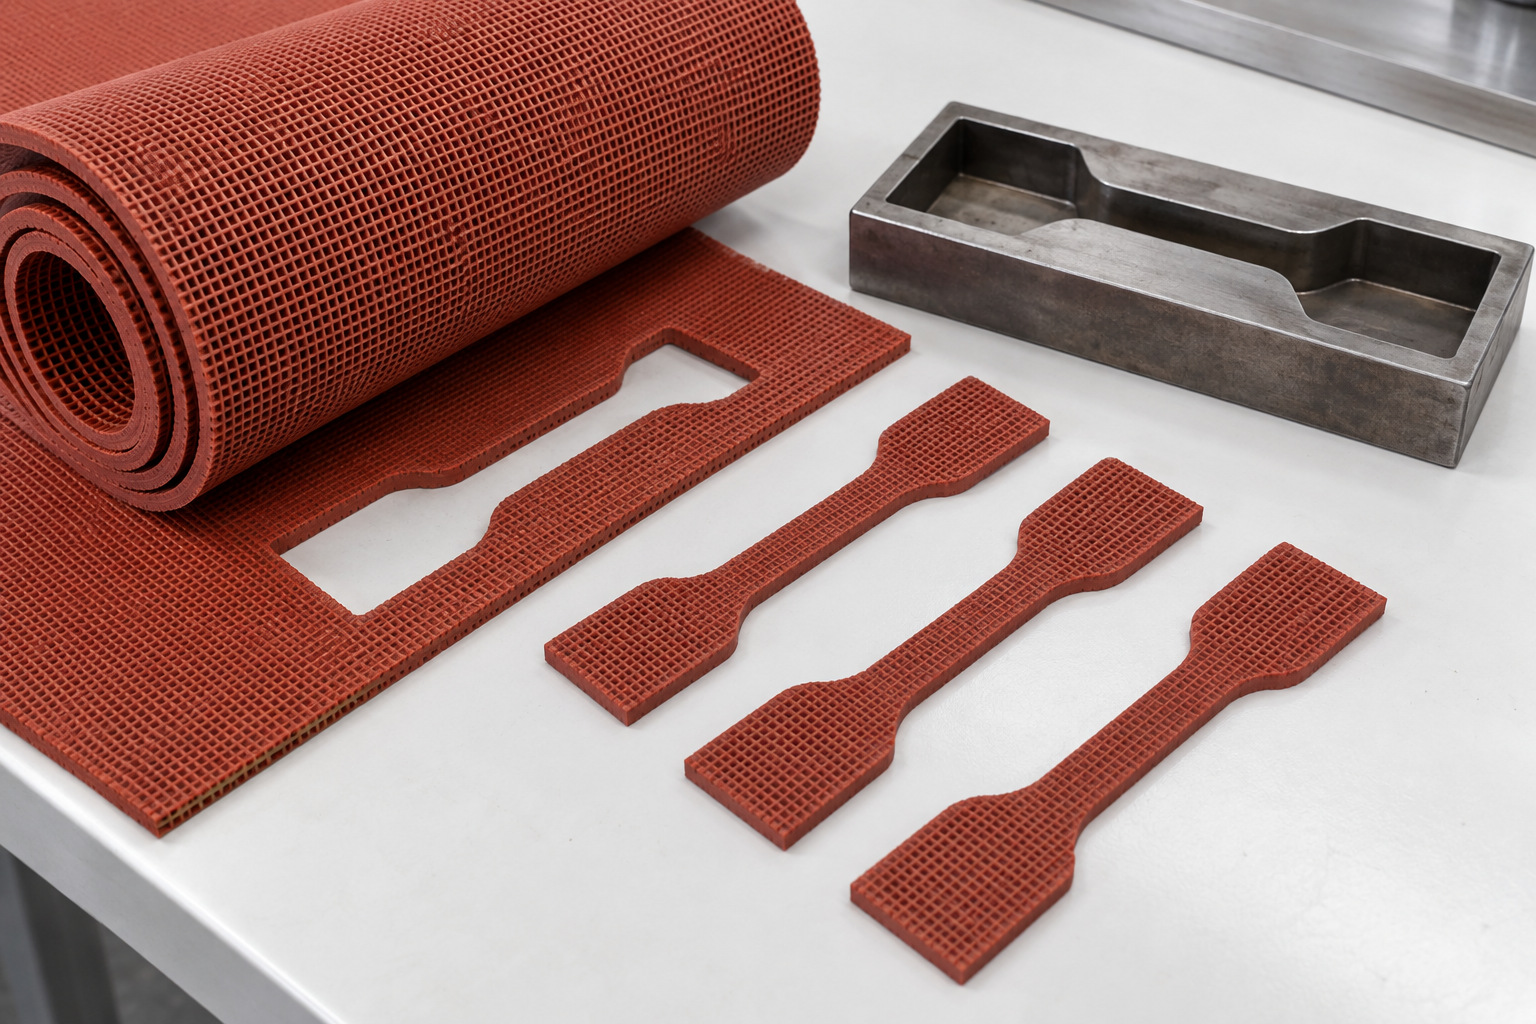
図 3. スチール製の抜き型の横で作成されたダイカットゴムの引張試験片。 AI によって生成されたテクニカル イラスト。
ASTM D412 は 、加硫ゴムおよび熱可塑性エラストマーの引張試験を対象としています。報告書では、使用した検体と手順を特定する必要があります。層固有のサンプルとシート全体のサンプルは、特に下側に成形キャビティが含まれる場合、性能の異なる側面を表す場合があります。
硬度の測定値は一貫性を監視するのに役立ちますが、それらは選択したスケール、試験片のサポート、および測定方法によって異なります。硬度を動的スポーツ表面テストの代替として扱わないでください。調達で衝撃吸収、変形、または摩擦の結果が必要な場合は、関連するプロジェクトの試験方法に基づいて提案された構成のレポートを入手してください。
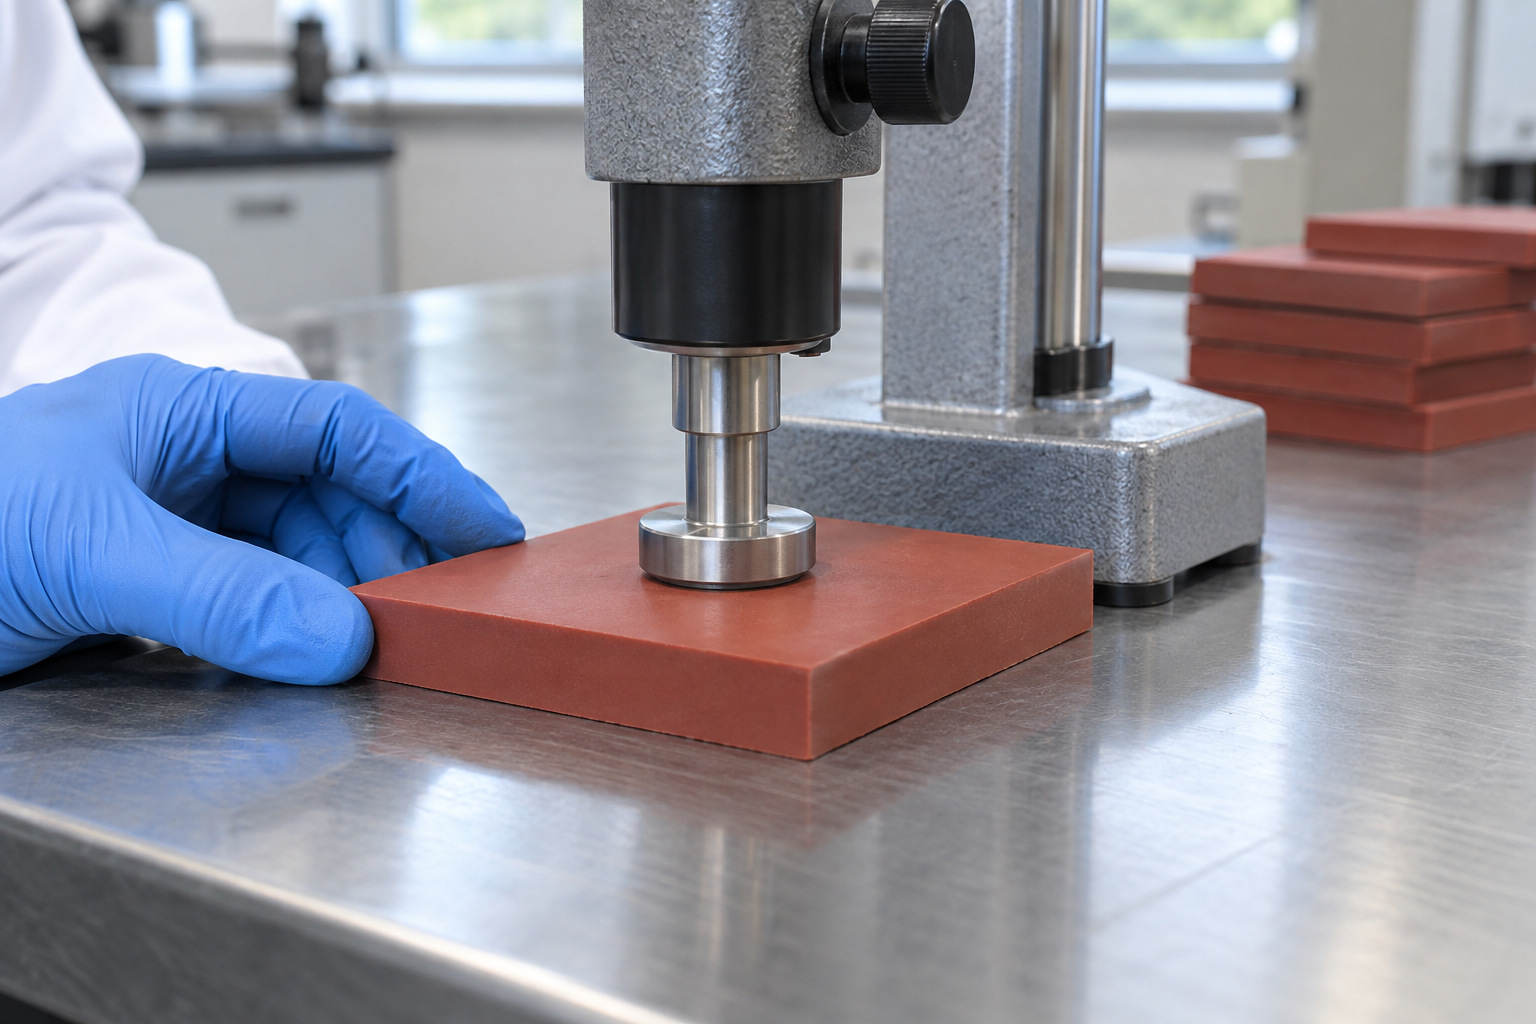
図 4. 平らなゴム試験片に対して垂直に配置されたベンチマウントデュロメーター。 AI によって生成されたテクニカル イラスト。
各出荷では、設置業者が納品されたロールを関連する生産ロットに接続できるようにする必要があります。パッケージを取り外したときも関連付けを維持します。完成したロール マップは、後で特定のトラックの位置を元のマテリアル レコードに接続できます。
保存されたサンプルは、その正体、保存条件、保存期間が管理されている場合に役立ちます。その後の苦情が色、摩耗、または縫い目に関するものである場合、調査では設置された材料を保持されているサンプルおよび元の受け入れ記録と比較できます。不適合在庫を隔離し、放出された製品と混合するのではなく、その処分を文書化します。
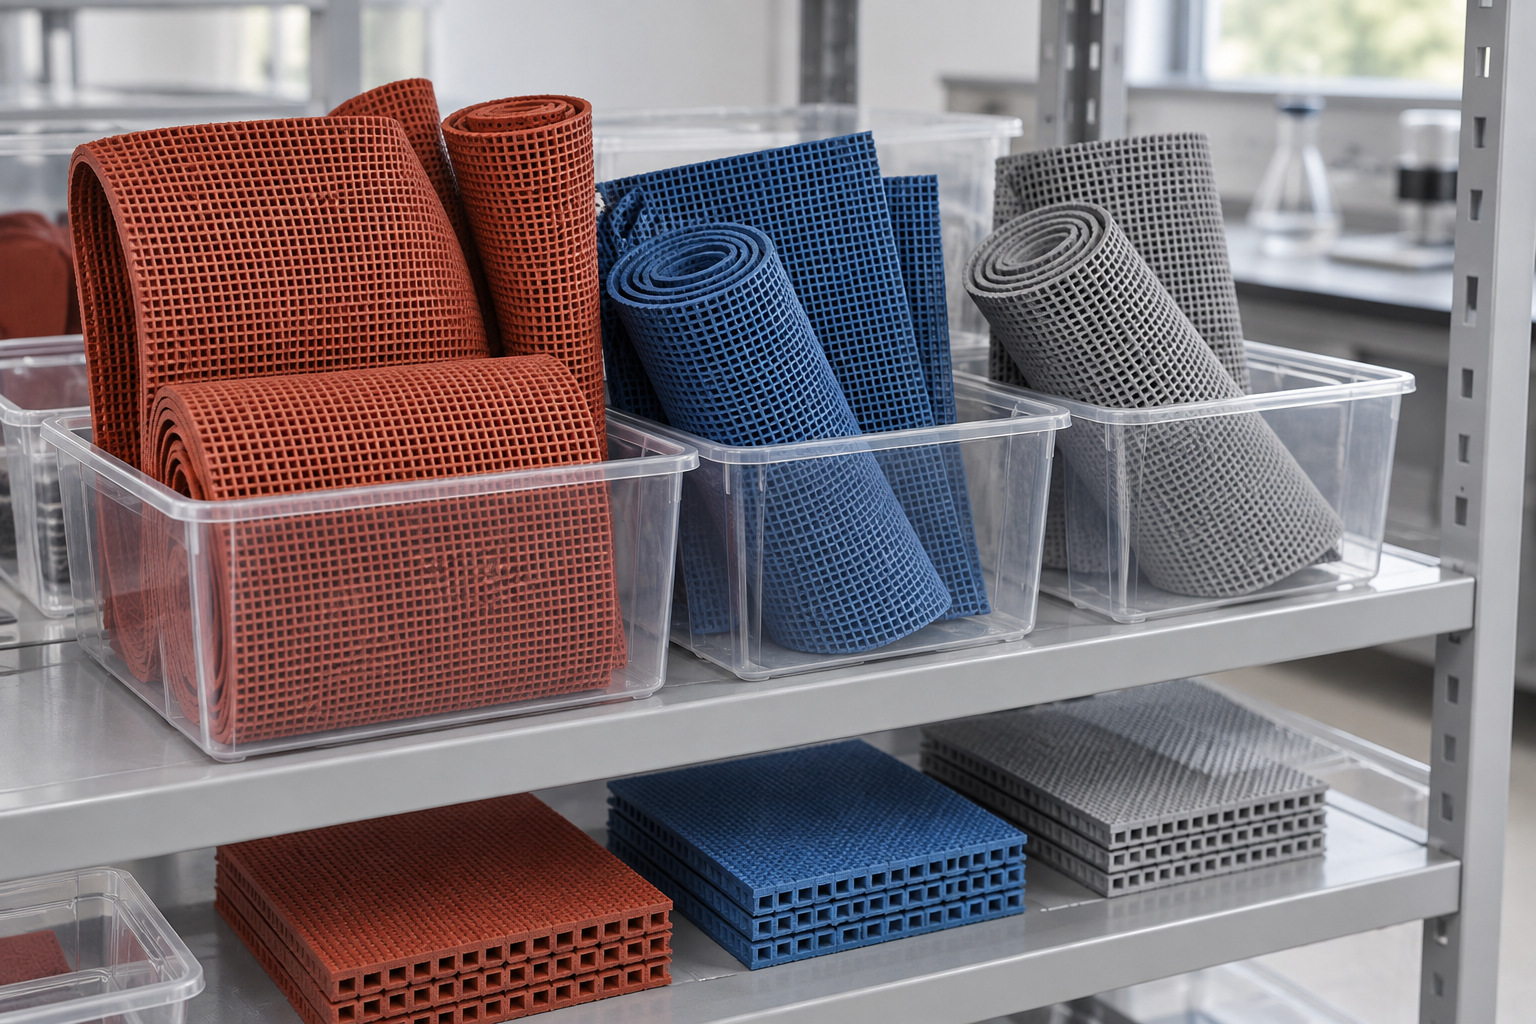
図 5. 無地の透明な保管容器に整理された、保管されたゴムクローラのサンプル。 AI によって生成されたテクニカル イラスト。
のために GODER プレハブランニングトラックの場合は、現在の仕様、代表的なサンプル、および該当する品質記録を見積書とともにリクエストしてください。注文する前に、プロジェクトの検査とトレーサビリティの要件を特定します。明確な契約は、顧客、メーカー、設置業者が製品の承認、出荷の受け入れ、最終的な施設テストを区別するのに役立ちます。
1. すべてのロールはすべての臨床検査を受ける必要がありますか?
必ずしもそうとは限りません。文書化されたサンプリング計画では、日常的なチェックと定期的な検証を定義する必要があります。適切な頻度は、プロセス、リスク、契約上の要件によって異なります。
2. 製品証明書はバッチ検査に代わるものですか?
いいえ。製品の認証と生産の一貫性は異なる目的を果たします。納品された材料は依然として識別され、承認された仕様に照らして承認される必要があります。
3. 2 つの厚さの測定値が異なるのはなぜですか?
測定位置、圧力、エンボス加工、バッキングのプロファイル、および試験片のコンディショニングが測定値に影響を与える可能性があります。方法に同意し、同等の測定条件を比較します。
4. 工場テストレポートでは何を特定する必要がありますか?
少なくとも、製品とバッチ、関連する試料の詳細、方法、条件、測定結果、および合否判定。追加情報はテストと契約によって異なります。
5. トレーサビリティは施設所有者にとってどのように役立ちますか?
これにより、調査がより集中的に行われます。欠陥の場所は、施設全体を 1 つの未確認の表面として扱うのではなく、ロール、生産ロット、出荷および設置エリアに関連付けることができます。


